Un palpeur CNC à 5 axes peut améliorer la répétabilité du réglage des pièces et des contrôles en cours d'usinage, mais la planification du cycle de palpage ne se résume pas à ajouter un mouvement rotatif à une routine classique à 3 axes. La rotation modifie la portée physique de la broche, du corps de la sonde, du stylet, du porte-outil, du dispositif de serrage et des axes de la machine. Elle peut également modifier la direction dans laquelle le stylet entre en contact avec la pièce.
C'est pourquoi un cycle qui semble correct sur une capture d'écran du logiciel de FAO peut tout de même s'avérer inadapté sur la machine. La question pratique ne se résume pas à savoir si “ le stylet peut toucher cette caractéristique ”, mais aussi si “ l'ensemble de palpage peut s'approcher, toucher, se rétracter et se déplacer vers le point suivant sans se retrouver dans une situation susceptible d'entraîner une collision ”.”
Ce guide propose aux opérateurs de machines-outils, aux ingénieurs de procédés et aux acheteurs une méthode de planification des cycles de palpage CNC à 5 axes. Il s'applique que l'objectif soit définition d'un décalage de travail, qu'il s'agisse de contrôler une caractéristique du serrage d'origine ou de vérifier la position d'un dispositif de fixation. Les cycles précis, les positions de sécurité, les avances, les interfaces et les limites doivent toujours être validés pour la machine, le contrôleur, le système de palpage, le support, le stylet et le dispositif de serrage concernés.
Table des matières
Pourquoi la planification de l'utilisation d'un palpeur CNC à 5 axes nécessite une méthode spécifique
Sur un centre d'usinage vertical à 3 axes, le palpeur s'approche généralement d'une pièce selon une orientation habituelle de la broche. Une machine à 5 axes intègre en plus une rotation de la table, une rotation de la tête d'usinage, ou les deux. Ces mouvements peuvent faciliter l'accès, mais ils soulèvent de nouvelles questions :
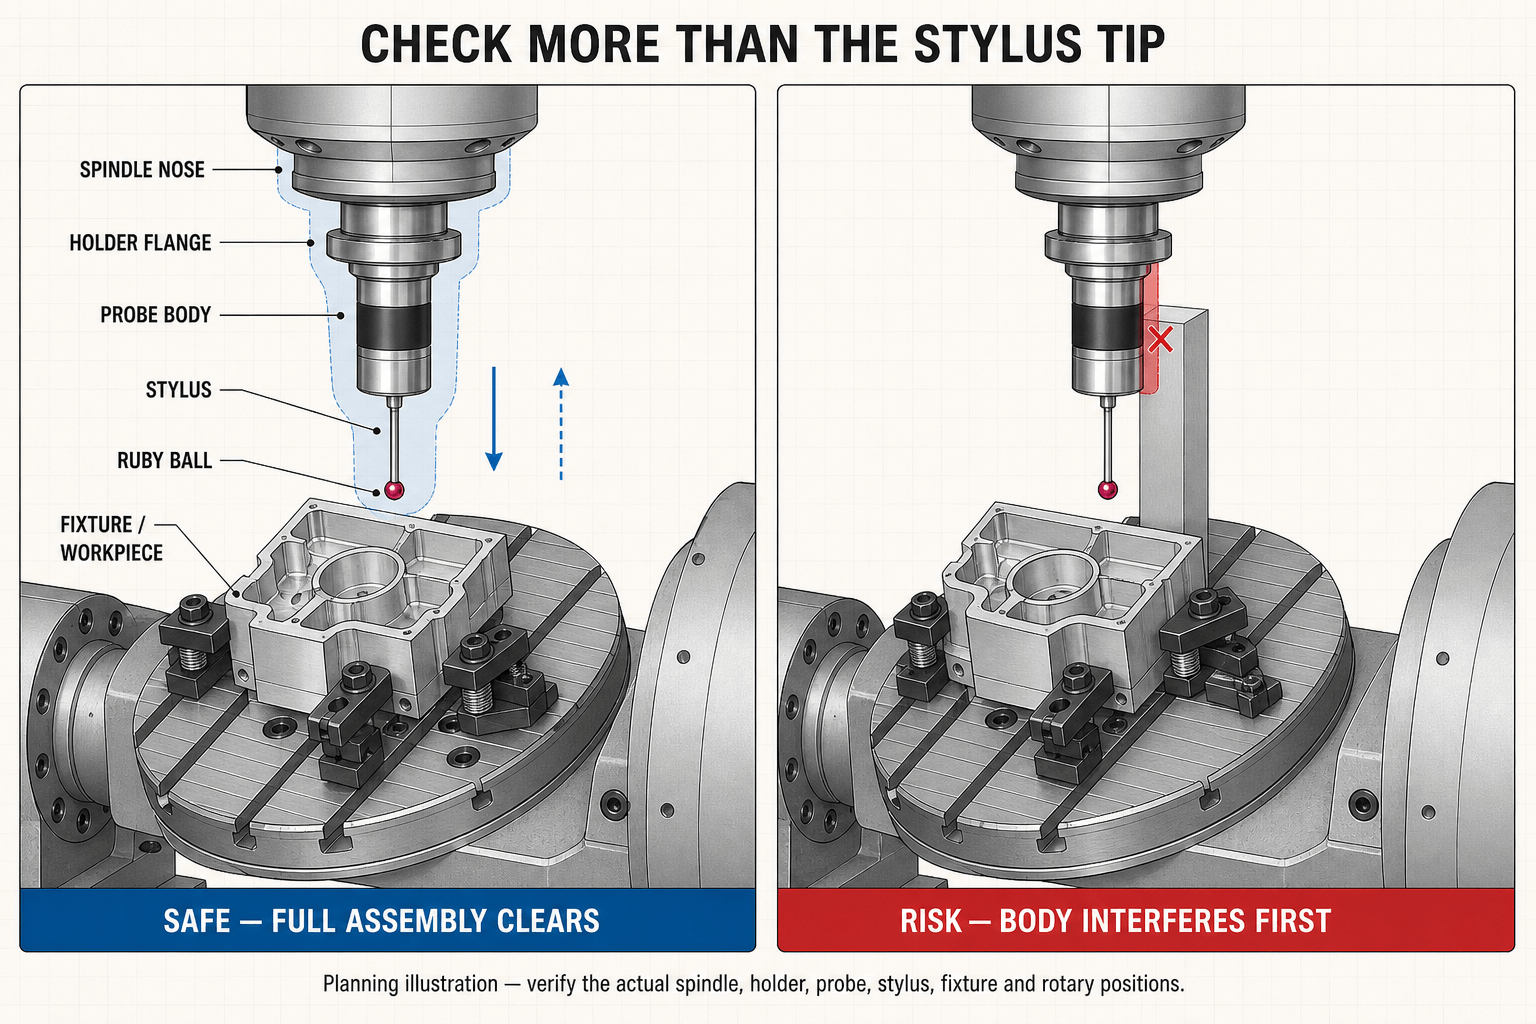
- Le corps de la sonde passe-t-il sans encombre au-dessus du dispositif de fixation, des pinces, du plateau rotatif, du support vertical et de la pièce à l'angle sélectionné ?
- La direction de contact choisie est-elle perpendiculaire à la surface ou adaptée à la caractéristique à mesurer ?
- Le stylet atteint-il la surface sans que le corps de la sonde ou l'extrémité de la broche ne devienne l'objet le plus proche de la pièce à usiner ?
- Les trajectoires d'approche et de retrait restent-elles dégagées après que la commande a appliqué un mouvement sur l'axe rotatif et une éventuelle transformation de coordonnées ?
- L'option de palpage proposée par le fabricant de la machine prend-elle en charge la procédure de mesure prévue (sur plan incliné, cinématique ou sur 5 axes) ?
Cette dernière question est importante. Une sonde envoie un signal de déclenchement ; la CNC, intégration des machines, et les logiciels de palpage déterminent la manière dont le signal est interprété et le mouvement qui s'ensuit. Il ne faut pas partir du principe qu'un système de palpage offre une fonction 5 axes particulière simplement parce qu'un système comparable la propose ailleurs.
Commencez par définir les paramètres de mesure, et non par le mouvement de la sonde
Avant de définir les points de programmation, déterminez quelle décision le résultat permettra d'étayer. Cela permet de veiller à ce que la procédure reste proportionnée au risque.
Par exemple :
| Objectif de la mesure | Résultats utiles | Étape suivante habituelle |
|---|---|---|
| Localiser une pièce moulée brute ou un gabarit | Décalage de travail ou résultat de l'alignement | Ne continuer que si le résultat se situe dans une plage autorisée |
| Confirmer un élément de référence avant de terminer | Comparaison de positions ou de plans | Suspendre, retravailler ou poursuivre conformément au plan de contrôle |
| Vérifier une caractéristique essentielle du système de serrage d'origine | Valeur enregistrée ou résultat « réussi/échoué » | Appliquez le plan d'intervention approuvé |
| Vérifier la géométrie de l'axe rotatif ou de la machine | Données de vérification spécifiques à la machine | Suivez les instructions du fabricant de la machine ou les procédures d'entretien agréées |
Évitez de laisser une mesure modifier automatiquement un décalage, à moins que la caractéristique, la tolérance, les limites, le décalage et l'action de correction n'aient été expressément validés. Un déclencheur valide ne prouve pas en soi que la valeur mesurée se prête à une correction automatique.
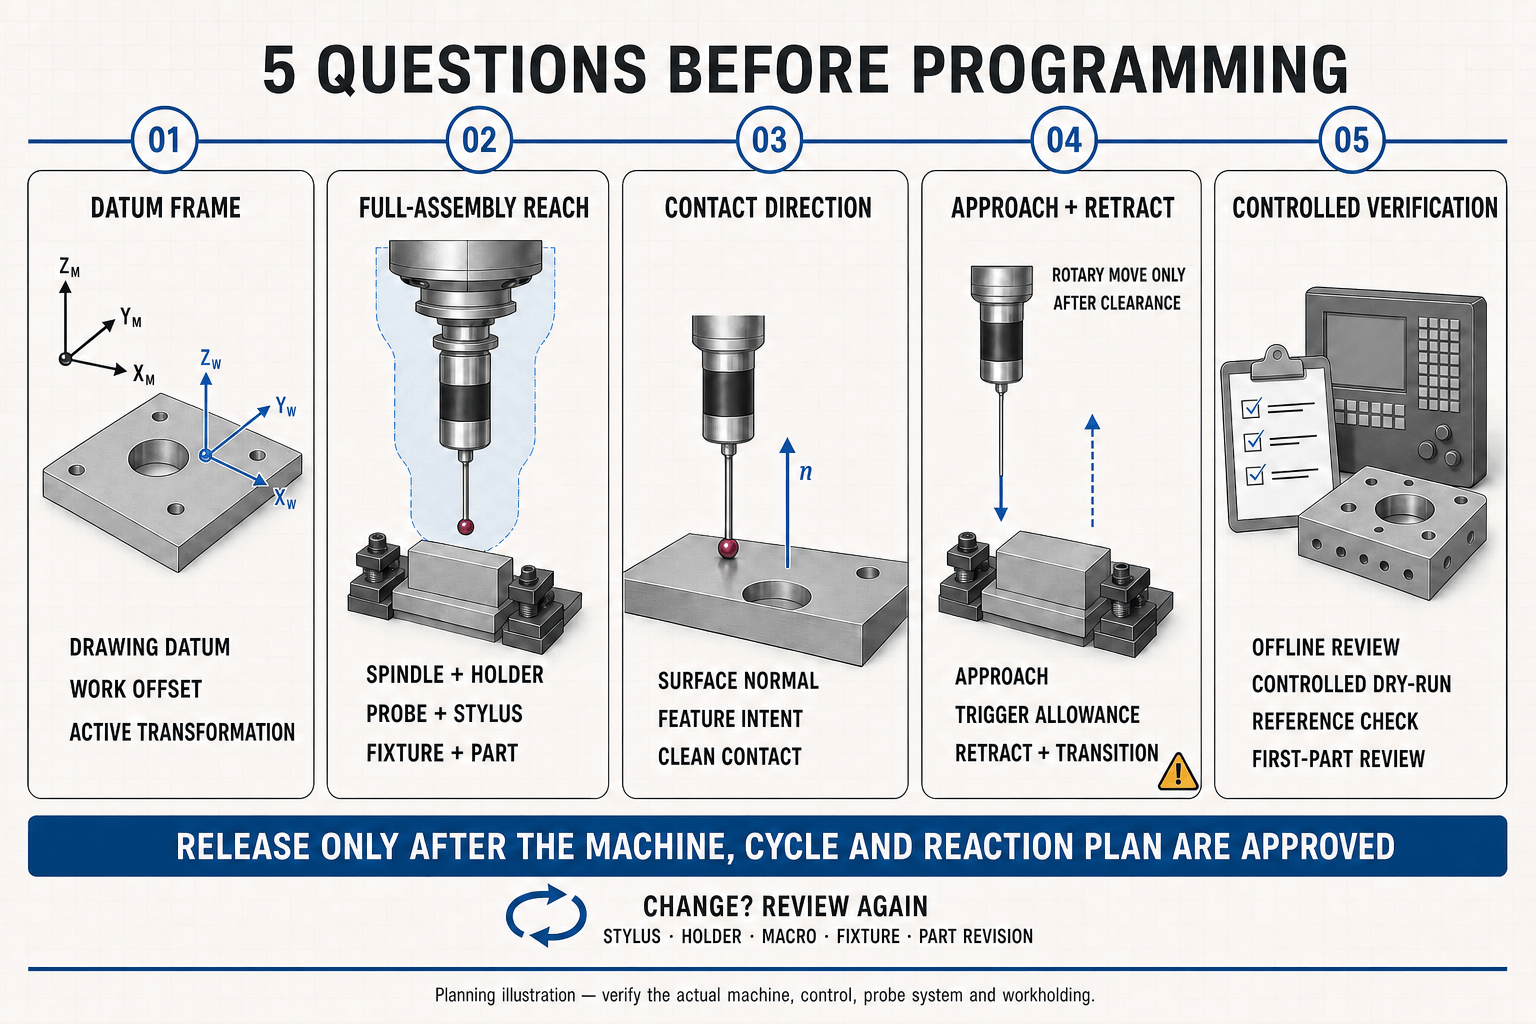
Les cinq questions auxquelles il faut répondre avant de se lancer dans la programmation
1. Quel est le système de référence utilisé pour cette orientation ?
Identifiez séparément le repère de dessin, le repère de réglage et le système de coordonnées de travail CNC. Après un déplacement rotatif, vérifiez quel système de coordonnées le cycle utilise et si un plan de travail incliné, une transformation ou des coordonnées machine sont actifs. Un point qui semble correct dans un repère peut s'avérer erroné dans un autre.
Veuillez consigner les informations suivantes dans le document de configuration :
- décalage de travail actif ;
- orientation A/B/C ou position indexée spécifiée ;
- transformation active ou fonction du plan incliné ;
- indiquer la valeur nominale et la plage de résultats admissibles ;
- les positions d'approche et de retrait en toute sécurité ; et
- la mesure à prendre en cas de résultat dans les tolérances, d'avertissement ou hors tolérances.
2. L'ensemble complet peut-il atteindre la caractéristique ?
Vérifiez le jeu entre l'extrémité de la broche, le porte-palpeur, le corps du palpeur, la tige du stylet et la bille — et pas seulement la bille. Les stylets longs peuvent améliorer la portée, mais ils peuvent également réduire la rigidité de l'ensemble et le rendre plus vulnérable aux collisions. Un stylet court et direct est généralement plus facile à protéger et à valider lorsqu'il permet d'atteindre la caractéristique.
Utilisez le support d'origine et géométrie du stylet dans l'environnement numérique, le cas échéant. Si le modèle numérique est incomplet, effectuez un essai à vide contrôlé avec la broche à l'arrêt, une vitesse rapide réduite et un opérateur capable d'arrêter la machine. Une simulation est un outil d'aide à la planification, et non la preuve que la machine physique est dégagée.
3. La direction du contact a-t-elle une importance ?
La direction du contact influe sur ce que le stylet détecte réellement. Pour une face plane, une direction de contact proche de la normale est généralement le moyen le plus précis d'évaluer cette face. Pour les alésages, les saillies et les parois latérales, la stratégie doit correspondre à la géométrie à analyser. Effectuez la mesure dans la direction requise par la procédure approuvée, et non pas simplement dans la direction la plus facile à atteindre.
Tenez également compte des films de liquide de refroidissement, des bavures, des copeaux et de l'état de la surface. Ces éléments peuvent influencer la fiabilité réelle d'un contact. Nettoyez la surface concernée et optez pour une approche prudente, adaptée au cycle approuvé.
4. Y a-t-il suffisamment d'espace pour s'approcher et pour reculer ?
Chaque point de sondage nécessite plusieurs vérifications de collision. Vérifiez :
- le déplacement depuis la position de changement d'outil ou la position de sécurité précédente vers la position de pré-approche ;
- l'approche exploratoire ;
- la surcourse autorisée après le déclenchement, telle que définie par le cycle ;
- la rétractation ; et
- le passage à la fonction suivante ou à la position suivante du sélecteur rotatif.
Une table indexée peut amener une pince dans la trajectoire après un déplacement qui serait autrement sans danger. Sur les machines équipées d'une tête pivotante, la relation entre la tête, le palpeur et le dispositif de fixation peut changer rapidement lors d'un déplacement rotatif. Effectuez les déplacements rotatifs à des positions sûres connues et évitez de vous fier uniquement à votre jugement visuel.
5. Comment la routine va-t-elle montrer qu'elle est prête ?
Avant de mesurer les pièces de série, procédez à une vérification par étapes :
- Critique hors ligne : Vérifiez dans le système de planification que l'ensemble de palpeur, le stylet, le support, la pièce, le dispositif de fixation et les limites de la machine sont corrects.
- Contrôle de la machine à vide : Vérifier la communication, la sélection des sondes et l'état prévu du programme sans mettre en danger une pièce de série.
- Essai à vide contrôlé : Utilisez une hauteur de sécurité, des commandes prioritaires réduites et une commande à bloc unique ou équivalente, le cas échéant.
- Vérification de l'artefact de référence : Lorsque le processus qualifié l'exige, vérifiez la procédure sur un artefact homologué ou une caractéristique connue.
- Critique de la première partie : Comparez les résultats avec le plan de fabrication et vérifiez de manière indépendante tout résultat inattendu avant de modifier les données de production.
Cette séquence revêt une importance particulière après toute modification apportée au stylet, au support, à la batterie du palpeur ou au système de transmission, aux paramètres de la machine, à la macro de palpage, au dispositif de fixation ou à la révision de la pièce.
Liste de contrôle préalable à l'utilisation d'un palpeur CNC à 5 axes
Utilisez cette liste de contrôle avant de mettre en service un cycle nouveau ou modifié :
- [ ] L'objectif de la mesure et le plan d'intervention sont consignés par écrit.
- [ ] On comprend ce que sont le repère de dessin, le décalage de la pièce et la transformation active.
- [ ] La sonde, le support et le stylet correspondent bien à l'ensemble programmé.
- [ ] L'ensemble de la sonde et son élément fonctionnel sont accessibles dans toutes les orientations commandées.
- [ ] Les jeux entre le corps, le mandrin, la pointe de broche, la pince, la table et la pièce ont été pris en compte.
- [ ] Chaque approche, marge d'approche, remise des gaz et transition s'effectuent selon une trajectoire sûre.
- [ ] La qualification et l'étalonnage de la sonde sont à jour pour l'ensemble installé et conformément à la procédure approuvée.
- [ ] Le système de commande et l'intégration de la machine prennent en charge le programme prévu pour le 5 axes.
- [ ] Le programme gère en toute sécurité les cas suivants : absence de déclenchement, déclenchement inattendu ou résultat hors plage.
- [ ] La première exécution s'accompagne d'un plan de vérification contrôlée documenté.
Erreurs courantes en matière de planification
Mesure à partir d'un repère de coordonnées incliné non rectifié
Il peut arriver que l'opérateur voie la bonne pièce à l'écran alors que le programme utilise un plan actif ou un décalage d'usinage différent. Veillez à indiquer clairement le repère de coordonnées prévu, tant dans le programme que sur la fiche de configuration, et vérifiez-le après chaque reprise manuelle ou redémarrage.
Considérer la longueur du stylet comme un simple problème de portée
Un stylet plus long peut permettre de franchir une paroi, mais cela modifie l’assemblage mécanique et peut nécessiter une méthode de qualification différente ou un processus plus prudent. Choisissez la géométrie la plus courte permettant d’atteindre la caractéristique en toute sécurité et vérifiez-la conformément aux instructions du fournisseur et du responsable du processus.
Effectuer une rotation avant de se replier vers une position dont la sécurité a été vérifiée
La séquence de mouvements correcte dépend de la machine et du dispositif de serrage, mais le principe est universel : assurez-vous qu'il y a suffisamment d'espace libre avant de modifier la position relative entre le palpeur et le dispositif de serrage. Ne partez jamais du principe qu'un mouvement rotatif est sans danger simplement parce que le point de palpage précédent ne présentait aucun risque.
Utilisation du même cycle pour la mise en service et la réception définitive
Un contrôle de mise en place peut être conçu pour localiser rapidement une pièce ou un dispositif de fixation. La réception finale peut nécessiter un point de référence différent, un plan d'échantillonnage, des conditions de température, une préparation de surface ou une vérification indépendante. Précisez l'objectif de chaque procédure afin que les opérateurs n'utilisent pas un cycle pratique en dehors du cadre de son autorisation.
Correction des écarts à partir d'un seul résultat inexpliqué
Avant toute correction, vérifiez l'état de qualification de la sonde, le positionnement de la pièce, les pinces, les copeaux, les bavures, l'état de l'outil, l'état du programme, le repère de coordonnées et la caractéristique elle-même. Si le résultat reste inattendu, suivez le plan de contrôle plutôt que de masquer le problème par une modification du décalage.
Les questions que les acheteurs devraient poser au sujet d'un palpeur CNC à 5 axes
Les acheteurs internationaux devraient évaluer l'application dans son ensemble, plutôt que de se contenter de demander uniquement le diamètre de la sonde ou le type de transmission. Voici quelques questions utiles à poser au constructeur de la machine, au partenaire d'intégration ou au fournisseur de sondes :
- Quelles commandes CNC et quelles options de palpage sont prises en charge pour cette configuration de machine ?
- La configuration de la tête d'usinage et de la table est-elle compatible avec l'accès prévu à la pièce à usiner et avec la méthode de transmission des données du palpeur ?
- Quels sont les porte-sondes, tiges, stylets et pièces de rechange disponibles pour l'interface de broche ?
- Quelle documentation est fournie concernant le câblage ou l'emplacement du récepteur, les macros, la qualification et la gestion des défauts ?
- Qui est chargé de lancer les cycles de sondage et de valider les distances de sécurité ?
- Quelles sont les prestations d'assistance locales proposées pour l'installation, l'intégration logicielle et le service après-vente ?
Le public de Qidu gamme de palpeurs comprend les catégories de sondes câblées, optiques à infrarouge, radio et modulaires. Le choix de la configuration appropriée dépend de la machine, du système de commande, de l'interface de broche, de l'enveloppe de travail, de l'application prévue et des détails d'intégration. Veuillez vérifier auprès de Qidu la documentation actuelle du produit, les plans, les exigences d'interface et la disponibilité avant de définir vos spécifications ou de passer commande.
Un processus de validation simple pour une routine de palpage à 5 axes
- Définir la caractéristique, le point de référence, la décision et le plan d'action.
- Choisissez l'ensemble sonde/stylet le plus petit possible permettant d'atteindre cet endroit.
- Vérifiez l'état général de l'enveloppe du bâtiment à chaque séance d'orientation.
- Ne programmez qu'avec les options du contrôleur et de la machine effectivement installées.
- Effectuez la mise en service de l'ensemble conformément à la procédure approuvée.
- Testez les parcours lors d'un essai contrôlé.
- Consigner la version du programme validée, l’assemblage, le gabarit et les résultats de la vérification.
- Relancez l'analyse dès qu'une de ces conditions change.
L'intérêt de ce processus ne réside pas dans le fait qu'il rende toutes les opérations à 5 axes identiques. Il permet de mettre en évidence les hypothèses avant qu'un palpeur, un dispositif de fixation, une pièce ou une broche ne soit exposé à un risque.
Conclusion
Le palpage CNC à 5 axes peut permettre d'accéder à des caractéristiques importantes dans le dispositif de serrage d'origine, mais sa fiabilité dépend de la planification minutieuse de l'ensemble du mouvement et du contexte de mesure. Commencez par définir la décision que le résultat doit étayer ; vérifiez ensuite le repère de référence, la géométrie de l'ensemble, la direction de contact, le jeu pour chaque segment et un processus de desserrage contrôlé.
Pour une nouvelle application, demandez au constructeur de la machine, au spécialiste des systèmes de commande et au responsable de processus qualifié d'examiner le cycle avant le lancement de la production. Cet article est un guide de planification ; il ne remplace en aucun cas le manuel de la machine, la documentation relative aux sondes, l'évaluation des risques ou la validation technique. La visibilité dans les résultats de recherche, l'affichage de résultats enrichis, l'indexation et le classement ne peuvent être garantis.
