Ein 5-Achsen-CNC-Tastsystem kann die Werkstückaufspannung und die Prüfungen während der Bearbeitung wiederholgenauer machen, doch die Planung des Antastzyklus erfordert mehr als nur das Hinzufügen einer Drehbewegung zu einer herkömmlichen 3-Achsen-Routine. Die Drehstellung beeinflusst den physikalischen Bewegungsbereich der Spindel, des Messkopfes, des Taststifts, des Werkzeughalters, der Werkstückspannung und der Maschinenachsen. Außerdem kann sie die Richtung verändern, in der der Taststift das Messobjekt berührt.
Deshalb kann ein Messzyklus, der in einem CAM-Screenshot korrekt aussieht, auf der Maschine dennoch ungeeignet sein. Die praktische Frage lautet nicht nur: “Kann der Taster dieses Merkmal berühren?”, sondern auch: “Kann die gesamte Tasterbaugruppe sich annähern, berühren, zurückziehen und zum nächsten Punkt bewegen, ohne in einen kollisionsgefährdeten Zustand zu geraten?”
Dieser Leitfaden bietet Zerspanern, Verfahrenstechnikern und Einkäufern eine Planungsmethode für 5-Achsen-CNC-Tastsystemzyklen. Er findet Anwendung, unabhängig davon, ob das Ziel darin besteht, Festlegen eines Arbeitsversatzes, sei es zur Überprüfung eines Merkmals in der ursprünglichen Spannvorrichtung oder zur Überprüfung der Position einer Vorrichtung. Genaue Zyklen, Sicherheitspositionen, Vorschübe, Schnittstellen und Grenzwerte müssen stets für die jeweilige Maschine, Steuerung, das Messtastersystem, den Halter, den Taststift und die Werkstückspannung freigegeben sein.
Inhaltsübersicht
Warum die Planung von 5-Achsen-CNC-Tastsystemen eine eigene Methode erfordert
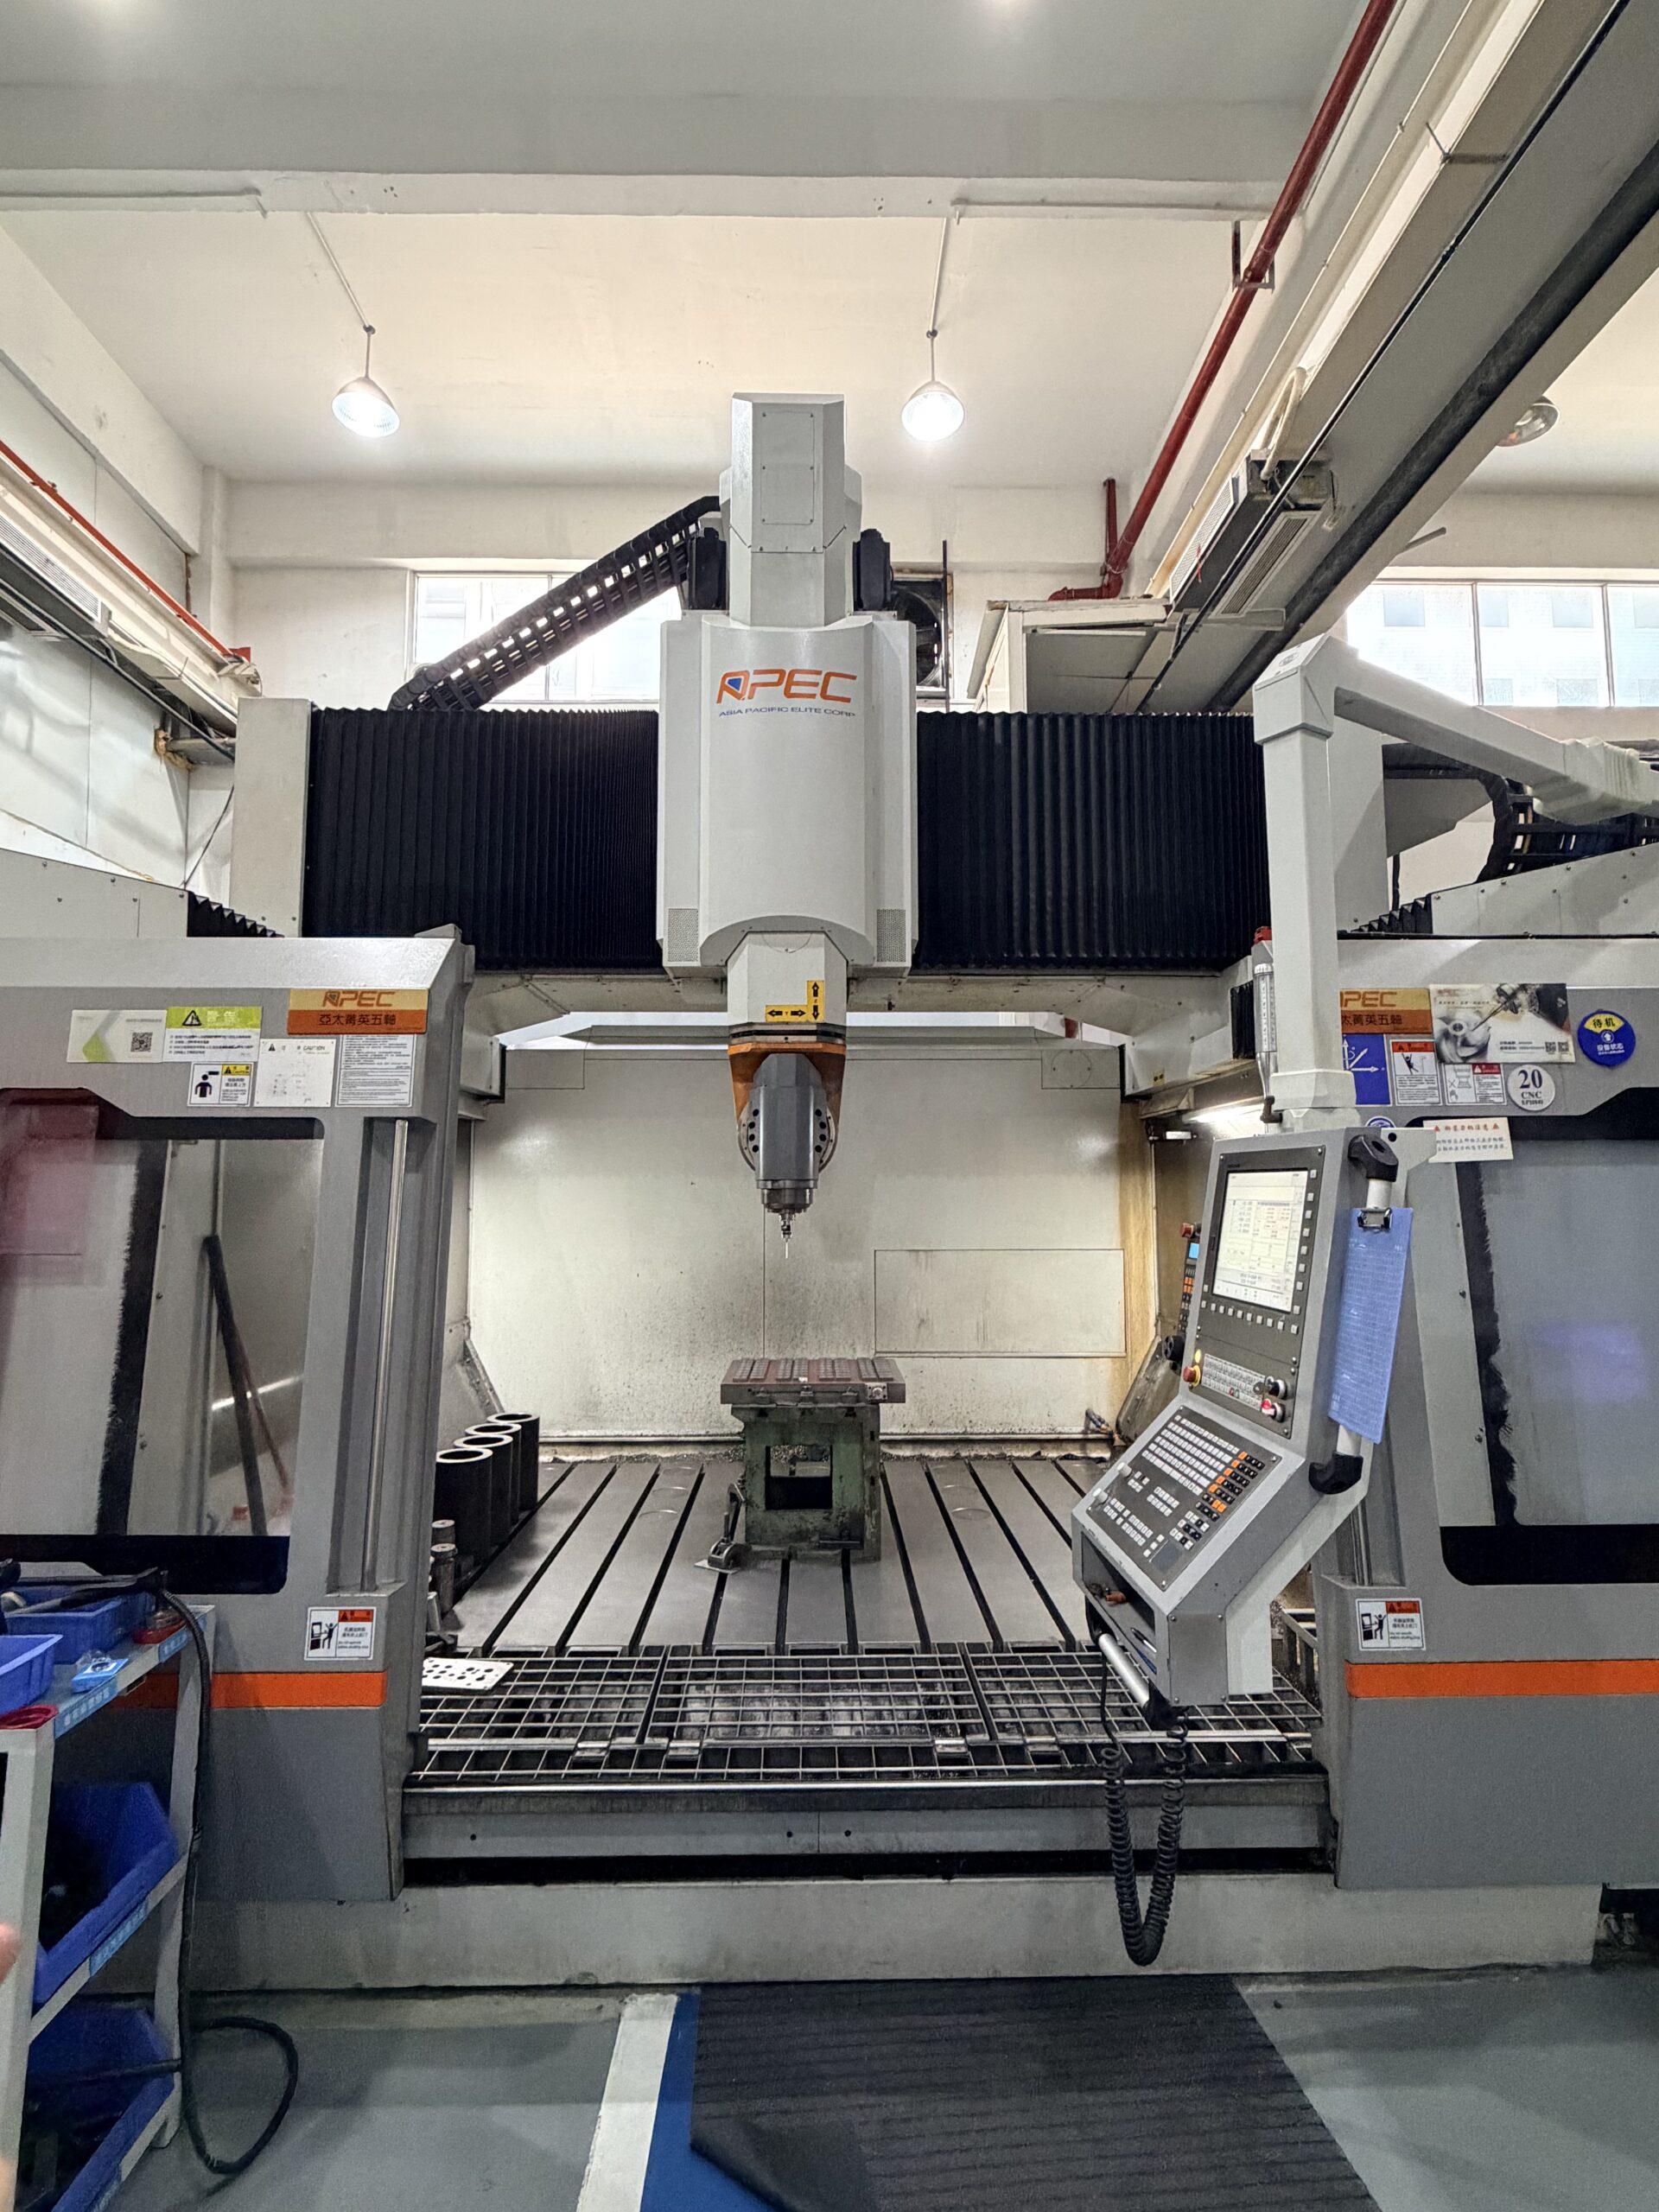
Bei einem vertikalen 3-Achsen-Bearbeitungszentrum nähert sich der Messtaster einem Werkstückmerkmal normalerweise aus einer bekannten Spindelausrichtung. Eine 5-Achsen-Maschine verfügt zusätzlich über eine Tischdrehung, eine Kopfdrehung oder beides. Diese Bewegungen können den Zugang verbessern, werfen jedoch zusätzliche Fragen auf:
- Hat der Messkopf im ausgewählten Winkel genügend Freiraum gegenüber der Halterung, den Spannvorrichtungen, dem Drehtisch, dem Tombstone und dem Werkstück?
- Ist die gewählte Kontaktrichtung senkrecht zur Oberfläche oder für das zu messende Merkmal geeignet?
- Erreicht der Taststift die Oberfläche, ohne dass der Tastkopf oder die Spindelspitze zum dem Werkstück am nächsten gelegenen Objekt wird?
- Sind die Anflug- und Rückflugbahnen auch dann noch frei, wenn die Steuerung eine Drehachsenbewegung und etwaige Koordinatentransformationen durchführt?
- Unterstützt die Antastoption des Maschinenherstellers die vorgesehene Messroutine für geneigte Ebenen, kinematische Messungen oder 5-Achsen-Messungen?
Die letzte Frage ist entscheidend. Ein Messtaster sendet ein Auslösesignal; die CNC, Maschinenintegration, und die Messsoftware bestimmt, wie das Signal interpretiert wird und welche Bewegung als Nächstes erfolgt. Gehen Sie nicht davon aus, dass ein Messsystem eine bestimmte 5-Achsen-Funktion bietet, nur weil ein vergleichbares System diese an anderer Stelle bereitstellt.
Beginnen Sie mit der Messentscheidung, nicht mit der Bewegung des Messfühlers
Bevor Sie Punkte programmieren, legen Sie fest, welche Entscheidung das Ergebnis stützen soll. So bleibt die Routine im Verhältnis zum Risiko.
Zum Beispiel:
| Messziel | Nützliche Ausgabe | Typischer nächster Schritt |
|---|---|---|
| Ein Rohgussstück oder eine Vorrichtung ausfindig machen | Versatz oder Ausrichtungsergebnis | Nur fortfahren, wenn das Ergebnis innerhalb eines zulässigen Bereichs liegt |
| Bestätigen Sie ein Bezugselement, bevor Sie den Vorgang abschließen | Positions- oder Ebenenvergleich | Entsprechend dem Kontrollplan zurückhalten, nachbearbeiten oder fortfahren |
| Überprüfen Sie ein entscheidendes Merkmal der ursprünglichen Klemmung | Erfasster Wert oder Ergebnis „bestanden/nicht bestanden“ | Befolgen Sie den genehmigten Reaktionsplan |
| Drehachse oder Maschinengeometrie überprüfen | Maschinenspezifische Verifizierungsdaten | Befolgen Sie die Anweisungen des Maschinenherstellers oder die Anweisungen eines qualifizierten Kundendienstes. |
Vermeiden Sie es, dass ein Messwert automatisch einen Offset verändert, es sei denn, das Merkmal, die Toleranz, die Grenzwerte, der Offset und die Korrekturmaßnahme wurden bewusst festgelegt. Ein gültiger Auslöser allein beweist noch nicht, dass der Messwert für eine automatische Korrektur geeignet ist.
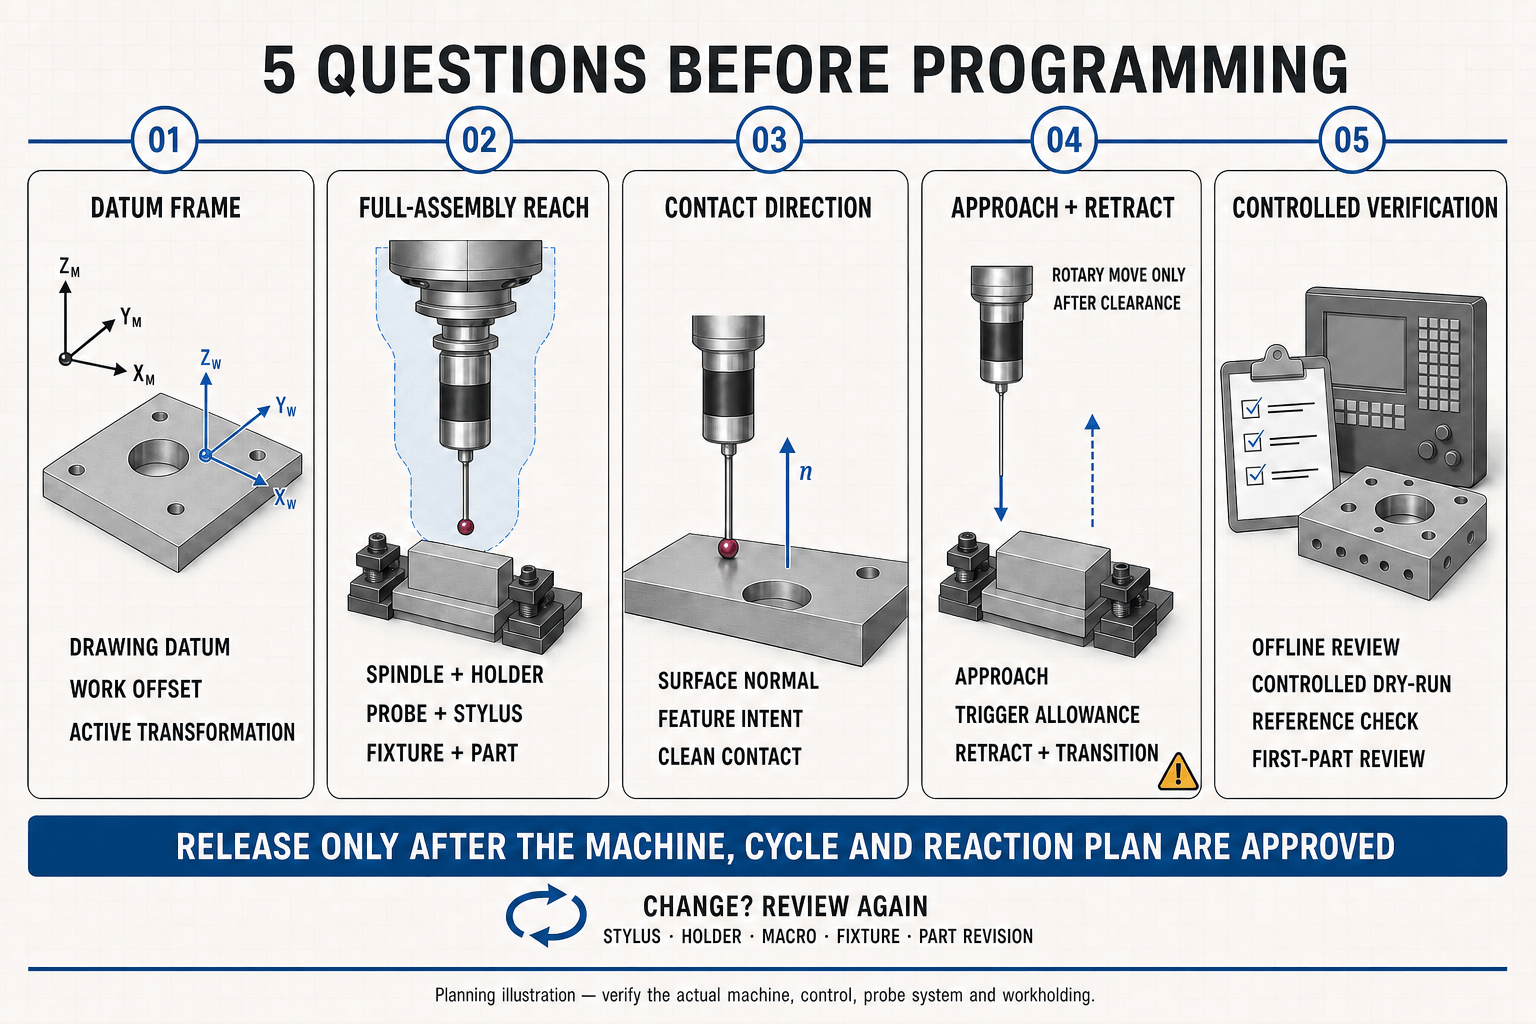
Die fünf Fragen, die man sich vor dem Programmieren stellen sollte
1. Wie sieht das Bezugssystem bei dieser Ausrichtung aus?
Legen Sie den Zeichnungsbezugspunkt, den Einrichtungsbezugspunkt und das CNC-Arbeitskoordinatensystem jeweils separat fest. Stellen Sie nach einer Drehbewegung klar, welches Koordinatensystem der Zyklus verwendet und ob eine geneigte Arbeitsebene, eine Transformation oder ein Maschinenkoordinatensystem aktiv ist. Ein Punkt, der in einem Koordinatensystem korrekt erscheint, kann in einem anderen falsch sein.
Halten Sie Folgendes im Einrichtungsdokument fest:
- Aktiver Arbeitsversatz;
- vorgeschriebene A/B/C-Ausrichtung oder indizierte Position;
- aktive Transformation oder Funktion der geneigten Ebene;
- Angabe des Nenn- und zulässigen Ergebnisbereichs;
- Anflug- und Einfahrpositionen; und
- die Maßnahme bei einem Ergebnis innerhalb der Toleranz, einer Warnung oder einem Ergebnis außerhalb der Toleranz.
2. Kann die gesamte Baugruppe das Merkmal erreichen?
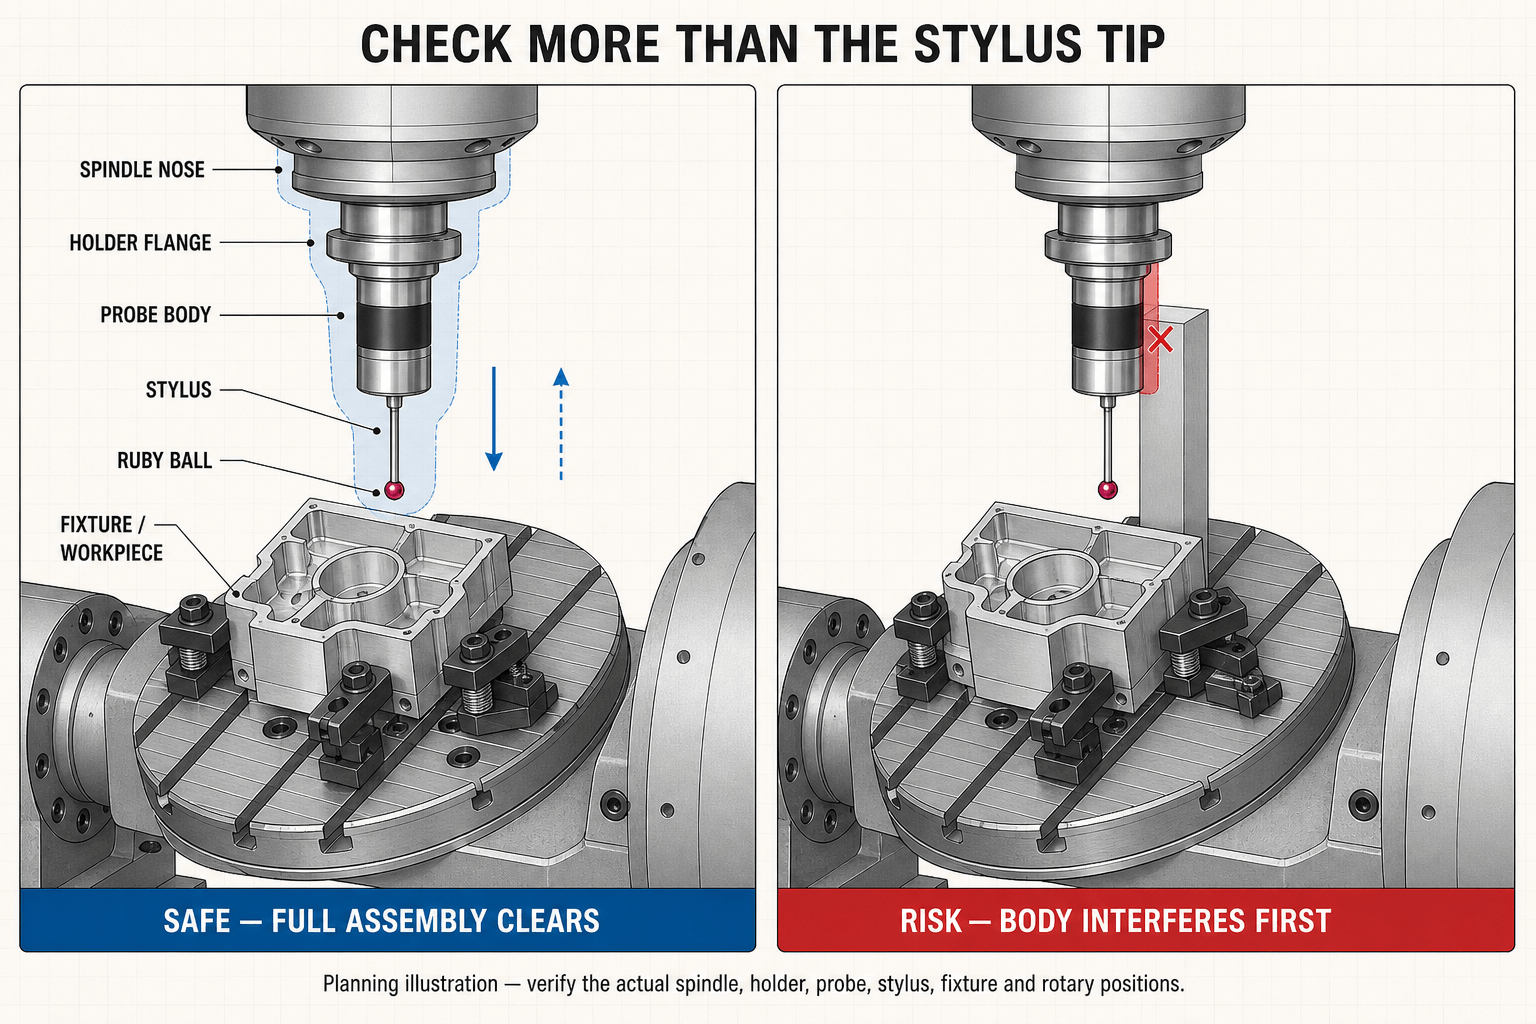
Überprüfen Sie den Freiraum um die Spindelspitze, den Halter, den Tastkopf, den Taststift und die Kugel – nicht nur um die Kugel herum. Lange Taststifte können zwar die Reichweite vergrößern, führen aber auch dazu, dass die Baugruppe weniger steif und anfälliger für Kollisionen ist. Ein kurzer, direkt angeordneter Taststift lässt sich in der Regel leichter schützen und validieren, wenn er das Messmerkmal erreichen kann.
Verwenden Sie den vorhandenen Halter und Stiftgeometrie im digitalen Umfeld, sofern verfügbar. Ist das digitale Modell unvollständig, führen Sie einen kontrollierten Probelauf durch, bei dem die Spindel stillsteht, die Eilganggeschwindigkeit reduziert ist und ein Bediener die Maschine anhalten kann. Eine Simulation dient als Planungshilfe und ist kein Nachweis dafür, dass die physische Maschine frei von Hindernissen ist.
3. Ist die Kontaktrichtung von Bedeutung?
Die Antastrichtung beeinflusst, was der Taster tatsächlich erfasst. Bei einer ebenen Fläche ist eine nahezu senkrechte Antastrichtung in der Regel die beste Methode, um diese Fläche zu bewerten. Bei Bohrungen, Vorsprüngen und Seitenwänden sollte die Strategie der zu erfassenden Geometrie entsprechen. Tasten Sie in der Richtung an, die von der zugelassenen Routine vorgegeben wird, und nicht einfach in der Richtung, die am leichtesten zu erreichen ist.
Berücksichtigen Sie auch Kühlmittelschichten, Grate, Späne und den Oberflächenzustand. Diese Faktoren können die praktische Zuverlässigkeit eines Kontaktvorgangs beeinflussen. Reinigen Sie die betreffende Oberfläche und wählen Sie einen konservativen Ansatz, der für den zugelassenen Zyklus geeignet ist.
4. Ist sowohl für den Vorstoß als auch für den Rückzug genügend Platz vorhanden?
Für jeden Messpunkt ist mehr als eine Kollisionsprüfung erforderlich. Überprüfen Sie Folgendes:
- die Bewegung von der Werkzeugwechselposition oder der vorherigen Sicherheitsposition zur Vorannäherungsposition;
- der sondierende Ansatz;
- der nach dem Auslösen zulässige Nachlauf, wie durch den Zyklus definiert;
- der Rückzug; und
- der Übergang zur nächsten Funktion oder zur nächsten Drehposition.
Eine indexierte Tabelle kann dazu führen, dass nach einer ansonsten sicheren Bewegung eine Spannvorrichtung in den Verfahrweg gelangt. Bei Maschinen mit schwenkbarem Kopf kann sich das Verhältnis zwischen Kopf, Messtaster und Spannvorrichtung während einer Drehbewegung schnell ändern. Führen Sie Drehbewegungen an bekannten, sicheren Positionen durch und verlassen Sie sich nicht ausschließlich auf Ihre visuelle Einschätzung.
5. Wie wird die Routine zeigen, dass sie bereit ist?
Führen Sie vor der Vermessung von Serienteilen eine stufenweise Überprüfung durch:
- Offline-Rezension: Überprüfen Sie im Planungssystem, ob die richtige Messtasterbaugruppe, der richtige Taster, die richtige Halterung, das richtige Werkstück, die richtige Vorrichtung und die Maschinengrenzen eingestellt sind.
- Leerlaufprüfung: Überprüfen Sie die Kommunikation, die Auswahl der Sonden und den beabsichtigten Programmzustand, ohne ein Serienbauteil zu gefährden.
- Kontrollierter Probelauf: Verwenden Sie gegebenenfalls eine sichere Höhe, reduzierte Übersteuerungen und eine Ein-Block-Steuerung oder eine gleichwertige Steuerung.
- Prüfung des Referenzartefakts: Sofern es der qualifizierte Prozess vorsieht, überprüfen Sie die Routine anhand eines zugelassenen Artefakts oder eines bekannten Merkmals.
- Rezension zum ersten Teil: Vergleichen Sie die Ergebnisse mit dem Prozessplan und überprüfen Sie unerwartete Ergebnisse eigenständig, bevor Sie Produktionsdaten ändern.
Diese Abfolge ist besonders wichtig nach Änderungen am Taster, am Halter, an der Tasterbatterie oder an der Übertragungsanordnung, an den Maschinenparametern, am Antastmakro, an der Vorrichtung oder bei einer Teileüberarbeitung.
Checkliste für die Vorabprüfung von 5-Achsen-CNC-Tastsystemen
Verwenden Sie diese Checkliste, bevor Sie einen neuen oder geänderten Zyklus freigeben:
- [ ] Der Zweck der Messung und der Reaktionsplan sind dokumentiert.
- [ ] Der Bezugspunkt der Zeichnung, der Werkstückversatz und die aktive Transformation sind verstanden.
- [ ] Die eigentliche Sonde, die Halterung und der Taststift entsprechen der programmierten Baugruppe.
- [ ] Die Sondenbaugruppe und das Merkmal sind in jeder vorgegebenen Ausrichtung zugänglich.
- [ ] Die Abstände zwischen Gehäuse, Halterung, Spindelspitze, Spannvorrichtung, Tisch und Werkstück wurden berücksichtigt.
- [ ] Für jeden Anflug, jede Auslösezone, jeden Rückzug und jeden Übergang gibt es eine sichere Flugbahn.
- [ ] Die Qualifizierung/Kalibrierung der Sonde entspricht dem aktuell für die installierte Baugruppe geltenden und genehmigten Verfahren.
- [ ] Die Steuerung und die Maschinenintegration unterstützen den vorgesehenen 5-Achsen-Ablauf.
- [ ] Das Programm geht sicher mit einem fehlenden Trigger, einem unerwarteten Trigger oder einem Ergebnis außerhalb des zulässigen Bereichs um.
- [ ] Für den ersten Durchlauf liegt ein dokumentierter Plan zur kontrollierten Überprüfung vor.
Häufige Fehler bei der Planung
Messung aus einem nicht kalibrierten, geneigten Koordinatensystem
Es kann vorkommen, dass der Bediener das richtige Element auf dem Bildschirm sieht, während das Programm eine andere aktive Ebene oder einen anderen Arbeitsversatz verwendet. Geben Sie das beabsichtigte Koordinatensystem sowohl im Programm als auch im Einrichtungsblatt ausdrücklich an und überprüfen Sie es nach jeder manuellen Wiederherstellung oder jedem Neustart.
Die Länge des Schreibstifts als einfaches Reichweitenproblem betrachten
Ein längerer Stift mag zwar eine Wand umgehen, verändert jedoch die mechanische Baugruppe und erfordert möglicherweise ein anderes Qualifizierungsverfahren oder einen konservativeren Prozess. Wählen Sie die kürzeste Geometrie, mit der das Merkmal sicher erreicht werden kann, und überprüfen Sie diese gemäß den Anweisungen des Lieferanten und des Prozessverantwortlichen.
Drehen, bevor in eine nachweislich sichere Position zurückgefahren wird
Die richtige Bewegungsabfolge ist maschinen- und aufspannvorrichtungsspezifisch, das Prinzip gilt jedoch allgemein: Schaffen Sie zunächst einen Sicherheitsabstand, bevor Sie die Position des Messtasters zur Werkstückspannung verändern. Gehen Sie niemals davon aus, dass eine Drehbewegung sicher ist, nur weil der vorherige Messpunkt sicher war.
Verwendung desselben Zyklus für die Einrichtung und die Endabnahme
Eine Einrichtungsprüfung kann darauf ausgelegt sein, Werkstücke oder Vorrichtungen schnell zu lokalisieren. Die Endabnahme erfordert unter Umständen einen anderen Bezugspunkt, einen anderen Stichprobenplan, andere Temperaturbedingungen, eine andere Oberflächenvorbereitung oder eine unabhängige Überprüfung. Geben Sie den Zweck jeder Routine an, damit die Bediener keinen bequemen Zyklus außerhalb seines genehmigten Anwendungsbereichs verwenden.
Korrektur von Abweichungen aufgrund eines einzelnen unerklärlichen Ergebnisses
Überprüfen Sie vor jeder Korrektur den Qualifizierungsstatus der Messsonde, den Sitz des Werkstücks, die Spannvorrichtungen, Späne, Grate, den Zustand des Werkzeugs, den Programmstatus, das Koordinatensystem und das Merkmal selbst. Sollte das Ergebnis weiterhin unerwartet ausfallen, befolgen Sie den Kontrollplan, anstatt den Zustand durch eine Versatzänderung zu verschleiern.
Was Käufer bei einem 5-Achsen-CNC-Messtaster beachten sollten
Internationale Einkäufer sollten die gesamte Anwendung bewerten, anstatt lediglich den Sondendurchmesser oder den Übertragungstyp abzufragen. Zu den nützlichen Fragen an den Maschinenbauer, den Integrationspartner oder den Sondenlieferanten gehören:
- Welche CNC-Steuerungen und Messoptionen werden für diese Maschinenkonfiguration unterstützt?
- Ist die Anordnung von Maschinenkopf und Tisch mit dem vorgesehenen Zugang zum Werkstück und der Art der Messtasterübertragung vereinbar?
- Welche Messhalter, Schäfte, Taster und Ersatzteile sind für die Spindelschnittstelle erhältlich?
- Welche Unterlagen werden für die Verkabelung oder die Platzierung der Empfänger, Makros, die Qualifizierung und die Fehlerbehandlung bereitgestellt?
- Wer ist für die Freigabe der Prüfzyklen und die Validierung der Sicherheitsabstände verantwortlich?
- Welche Unterstützung vor Ort gibt es bei der Installation, der Software-Integration und dem Kundendienst?
Qidus Öffentlichkeit Messbereich des Tasterkopfs Umfasst die Kategorien kabelgebundene, optische Infrarot-, Funk- und modulare Messtaster. Die richtige Konfiguration hängt von der Maschine, der Steuerung, der Spindelschnittstelle, dem Arbeitsbereich, dem vorgesehenen Einsatzzweck und den Integrationsdetails ab. Bitte klären Sie vor der Spezifizierung oder Bestellung die aktuellen Produktunterlagen, Zeichnungen, Schnittstellenanforderungen und die Verfügbarkeit mit Qidu ab.
Ein einfacher Freigabe-Workflow für eine 5-Achsen-Messroutine
- Definieren Sie das Merkmal, die Bezugsgröße, die Entscheidung und den Reaktionsplan.
- Wählen Sie die kleinste praktikable Sonde/Tastspitze aus, mit der Sie die Stelle erreichen können.
- Überprüfen Sie bei jeder Ausrichtung den gesamten physikalischen Umhüllungskörper.
- Programmieren Sie nur mit den tatsächlich installierten Steuerungs- und Maschinenoptionen.
- Führen Sie die Qualifizierung der Baugruppe gemäß dem genehmigten Verfahren durch.
- Testen Sie die Routen in einem kontrollierten Durchlauf.
- Halten Sie die freigegebene Programmversion, die Baugruppe, die Vorrichtung und das Prüfergebnis fest.
- Führen Sie die Überprüfung erneut durch, sobald sich eine dieser Bedingungen ändert.
Der Vorteil dieses Arbeitsablaufs besteht nicht darin, dass er jede 5-Achsen-Bearbeitung identisch gestaltet. Vielmehr macht er die Annahmen sichtbar, bevor ein Messtaster, eine Spannvorrichtung, ein Werkstück oder eine Spindel einem Risiko ausgesetzt wird.
Schlussfolgerung
Durch 5-Achsen-CNC-Abtastung lassen sich wichtige Merkmale bereits in der ursprünglichen Aufspannung erfassen, doch ihre Zuverlässigkeit hängt von der Planung des gesamten Bewegungs- und Messkontexts ab. Beginnen Sie mit der Entscheidung, die das Ergebnis stützen soll; überprüfen Sie anschließend den Bezugssystemrahmen, die Baugruppengeometrie, die Berührungsrichtung, den Freiraum für jedes Segment sowie einen kontrollierten Freigabeprozess.
Bei einer neuen Anwendung sollten der Maschinenbauer, der Steuerungsspezialist und der qualifizierte Prozessverantwortliche den Zyklus vor Produktionsbeginn überprüfen. Dieser Artikel dient als Planungsleitfaden und ersetzt weder das Maschinenhandbuch noch die Dokumentation der Messsonde, die Risikobewertung oder die technische Validierung. Die Sichtbarkeit in Suchergebnissen, die Darstellung als „Rich Result“, die Indizierung und das Ranking können nicht garantiert werden.
