5軸CNCタッチプローブを使用すれば、ワークのセットアップや加工中の検査の再現性を高めることができますが、プロービングサイクルの計画には、従来の3軸ルーチンに回転運動を追加するだけでは不十分です。. 回転位置によって、主軸、プローブ本体、スタイラス、ツールホルダー、ワーク保持装置、および機械軸が物理的に到達できる範囲が変わります。また、スタイラスが被測定部に接触する方向も変わります。.
そのため、CAMのスクリーンショット上では正しく見える測定サイクルであっても、実際の機械上では不適切な場合があります。実用上の課題は、「スタイラスがこのフィーチャーに接触できるか」ということだけでなく、「プローブアセンブリ全体が、衝突の恐れがある状態になることなく、接近、接触、後退を行い、次のポイントへ移動できるか」という点にもあります。“
このガイドは、機械加工担当者、プロセスエンジニア、および購買担当者に対し、5軸CNCタッチプローブサイクルの計画手法を提示するものです。これは、目的が何であれ適用可能です。 ワークオフセットの設定, 、元のクランプにおける形状の確認や、治具の位置の検証など。正確なサイクル、安全位置、送り速度、インターフェース、およびリミットは、常にその機械、コントローラ、プローブシステム、ホルダー、スタイラス、およびワーク保持装置に合わせて承認されなければならない。.
目次
5軸CNCタッチプローブの計画には、独自の方法が必要な理由
3軸立型マシニングセンターでは、通常、プローブは慣れたスピンドル方向から被加工物へ接近します。5軸加工機では、テーブルの回転、ヘッドの回転、あるいはその両方が可能になります。これらの動きにより加工へのアクセスは改善されますが、新たな課題も生じます:
- プローブ本体は、選択した角度において、治具、クランプ、回転テーブル、トムストーン、およびワークピースと干渉しないか?
- 選択した接触方向は、表面に対して垂直ですか、あるいは測定対象の形状に適していますか?
- プローブ本体やスピンドルの先端がワークピースに最も近い物体となることなく、スタイラスがワークピースの表面に到達しますか?
- 制御によって回転軸の動作や座標変換が適用された後も、アプローチ経路およびリトラクト経路は依然として確保されていますか?
- その機械メーカーのプロービングオプションは、想定されている傾斜面測定、キネマティック測定、または5軸測定ルーチンをサポートしていますか?
最後の質問が重要です。プローブがトリガー信号を送信すると、CNCは、, 機械の統合, 、そしてプローブソフトウェアによって、信号がどのように解釈され、次にどのような動作が行われるかが決まります。類似のシステムが別の場所で特定の5軸機能を備えているという理由だけで、そのプローブシステムも同様の機能を備えていると決めつけてはいけません。.
プローブの動きではなく、測定の決定から始めましょう
ポイントをプログラムする前に、その結果がどのような意思決定の根拠となるかを明確に定義してください。そうすることで、ルーチンとリスクのバランスを適切に保つことができます。.
例えば、こうだ:
| 測定の目的 | 有用な出力 | 一般的な次のステップ |
|---|---|---|
| 未加工の鋳物または治具を見つける | 作業のオフセットまたは位置合わせの結果 | 結果が承認された範囲内である場合にのみ、処理を続行する |
| 作業を完了する前に、基準フィーチャーを確認してください | 位置または平面の比較 | 管理計画に従って、保留、手直し、または作業を進める |
| 元のクランプの重要な機能を点検する | 測定値または合否結果 | 承認済みの対応計画に従ってください |
| 回転軸または機械の幾何形状を確認する | 機種固有の検証データ | 機械メーカーまたは認定サービス業者による手順に従ってください |
形状、公差、限界値、オフセット、および回復措置が意図的に定義されていない限り、測定値によってオフセットが自動的に変更されることを避けること。有効なトリガーがあったとしても、それだけでは測定値が自動補正に適していることを証明するものではない。.
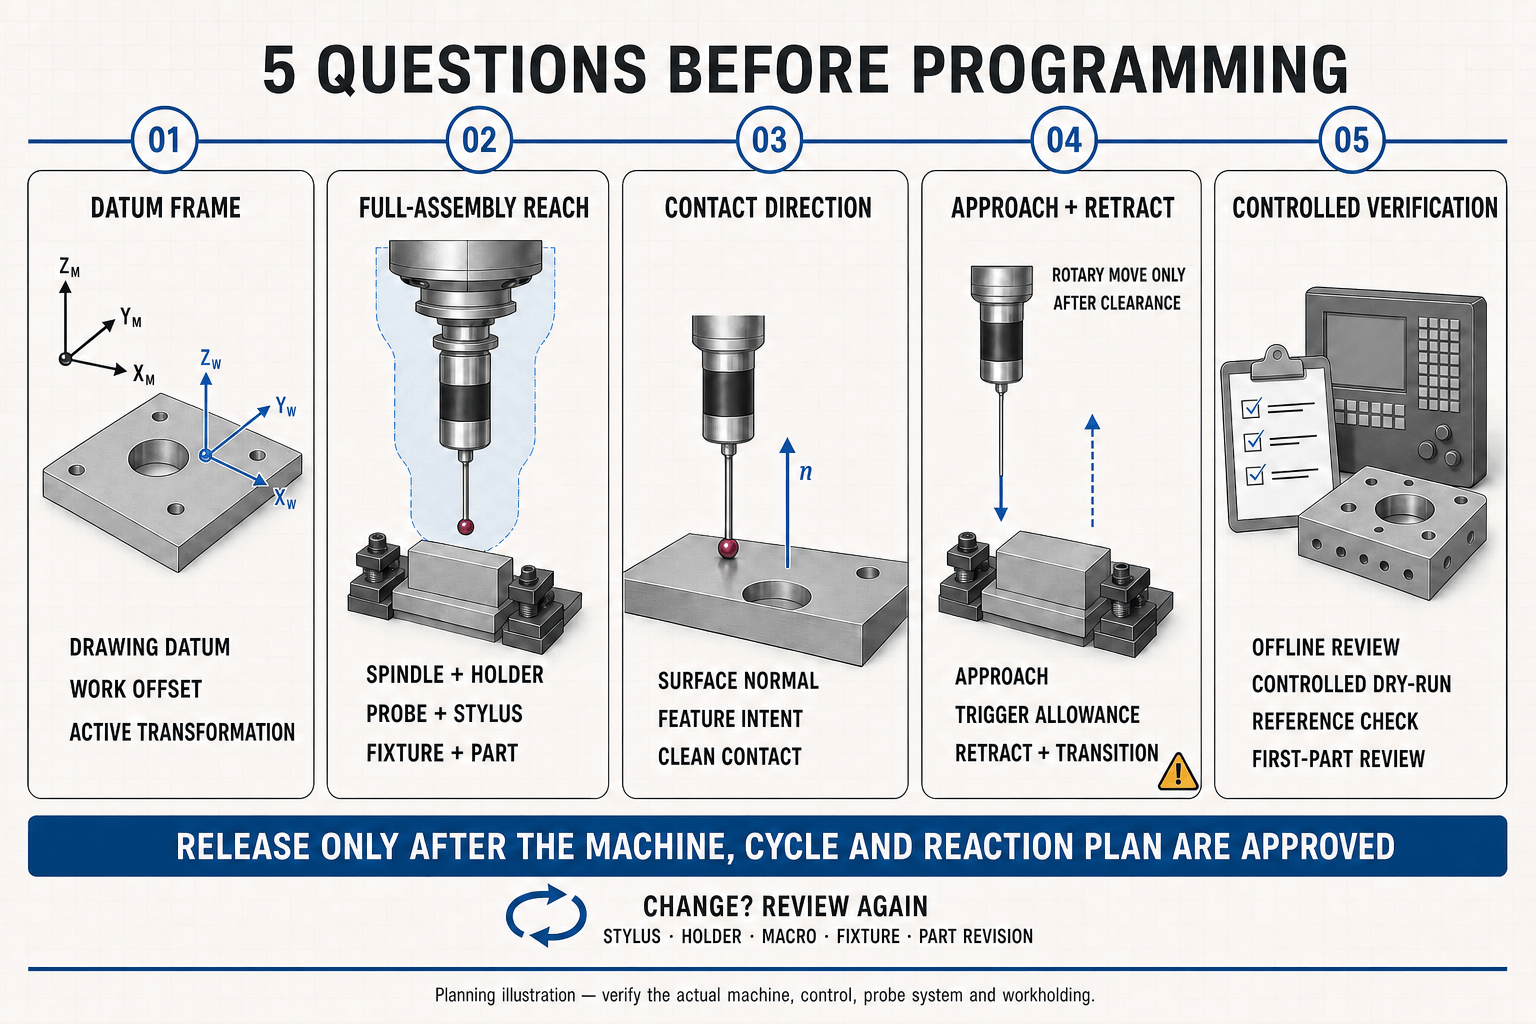
プログラミングを始める前に答えておくべき5つの質問
1. この方位における基準系はどのようなものですか?
図面基準、セットアップ基準、およびCNC加工座標を個別に特定してください。回転移動の後、サイクルがどの座標系を使用しているか、また傾斜した加工面、変換、あるいは機械座標のどれが有効になっているかを確認してください。ある座標系では正しく見える点が、別の座標系では誤っている場合があります。.
セットアップ文書に以下の内容を記載してください:
- アクティブワークオフセット;;
- A/B/C方向またはインデックス位置が指定された場合;;
- 能動変換または傾斜平面関数;;
- 公称値および許容結果範囲を記載すること;;
- 安全な接近および後退の位置;および
- 公差内、警告、または公差外の結果に対する対応措置。.
2. アセンブリ全体がその形状に到達できますか?
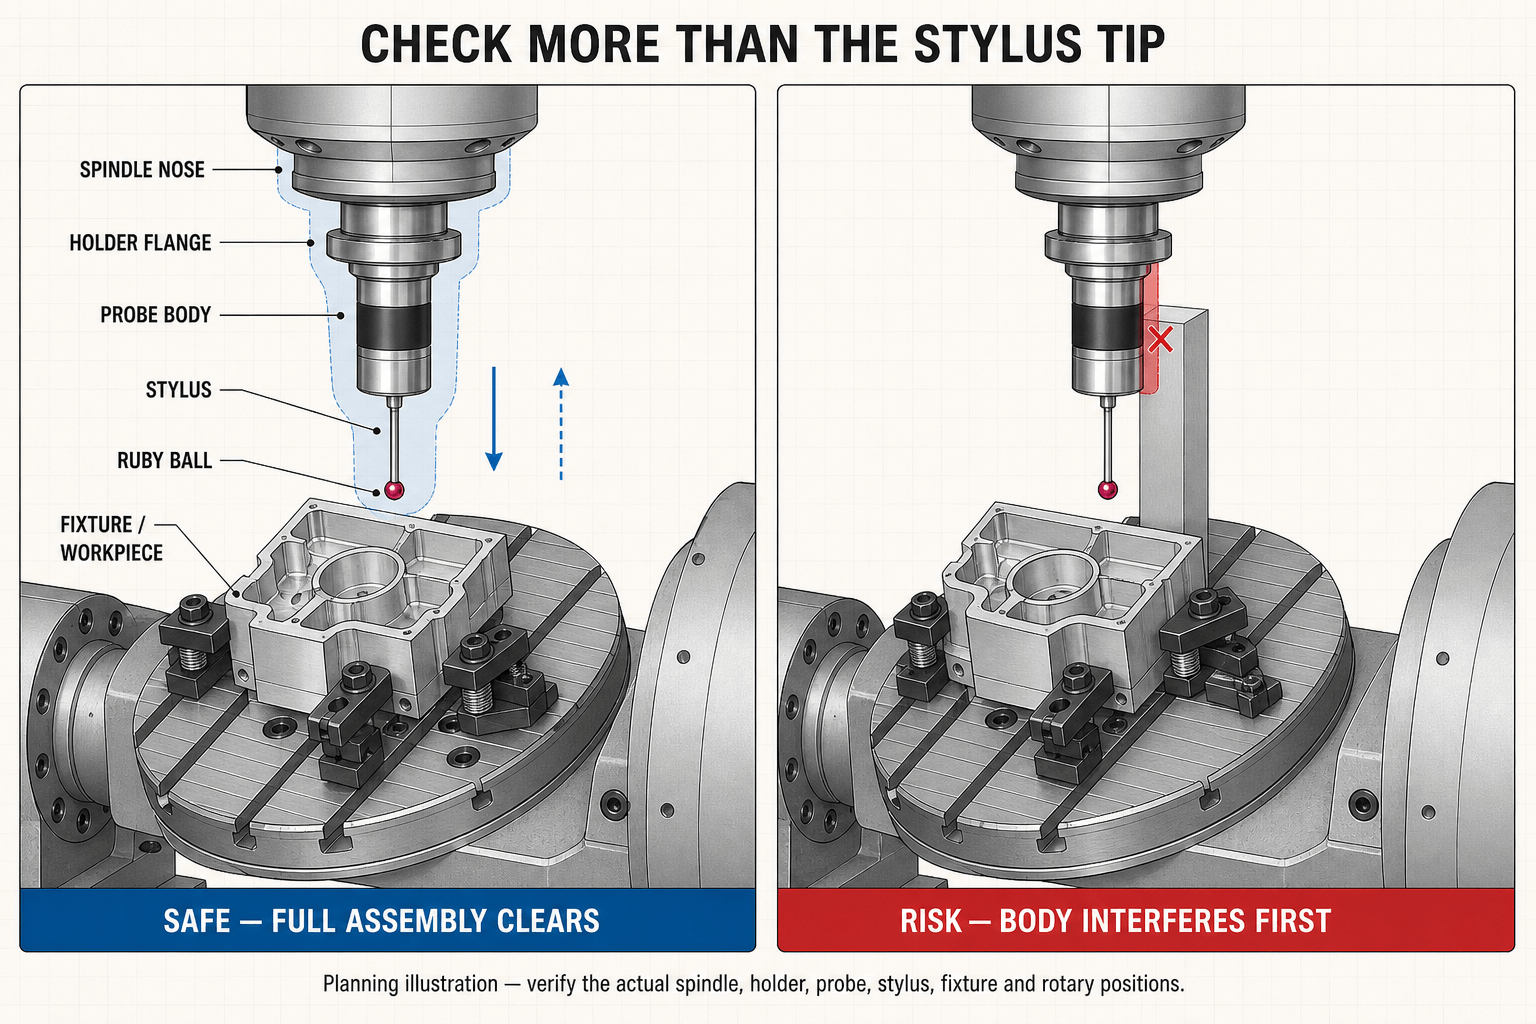
ボールだけでなく、スピンドル先端、ホルダー、プローブ本体、スタイラスステム、およびボールのクリアランスも確認してください。長いスタイラスは測定範囲を広げることができますが、アセンブリの剛性が低下し、衝突のリスクが高まる可能性があります。測定対象に到達できるのであれば、短くて直線的なスタイラスの方が、一般的に保護や適格性確認が容易です。.
実際のホルダーを使用し、 スタイラスの形状 可能な場合は、デジタル環境で行ってください。デジタルモデルが不完全な場合は、スピンドルを停止させ、高速移動のオーバーライドを制限し、オペレーターが機械を停止できる状態で、管理された条件下での試運転を行ってください。シミュレーションは計画立案の補助手段であり、実機が安全な状態であることを証明するものではありません。.
3. 接触方向には意味があるのでしょうか?
接触方向は、スタイラスが実際に検知する内容に影響を与えます。平面の場合、その面を評価するには、通常、法線に近い接触方向が最も明確な方法です。穴、突起、側壁については、報告対象となる形状に合わせて戦略を決定する必要があります。単に手が届きやすい方向ではなく、承認されたルーチンで必要とされる方向でプローブを挿入してください。.
クーラントの膜、バリ、切りくず、および表面状態についても考慮してください。これらは、接触時の実際の信頼性に影響を与える可能性があります。関連する表面を清掃し、承認されたサイクルに適した、保守的なアプローチを選択してください。.
4. 接近時と撤退時の両方に十分な余裕はありますか?
各プローブポイントでは、1回以上の衝突チェックが必要です。以下を確認してください:
- 工具交換位置または直前の安全位置から、接近前位置への移動;;
- 探求的なアプローチ;;
- サイクルで定義されている、トリガー後の許容オーバートラベル;;
- リトラクト;および
- 次の機能または次の回転位置への移行。.
インデックス付きテーブルを使用すると、本来は安全な移動であっても、その後にクランプが動作経路に侵入してしまう可能性があります。ヘッドが旋回する機械では、回転移動中にヘッド、プローブ、および治具の位置関係が急激に変化する場合があります。回転移動は、安全が確認されている位置で行うようにし、目視による判断のみに頼らないようにしてください。.
5. そのルーチンが準備完了であることを、どのように証明するのでしょうか?
量産部品を測定する前に、段階的な検証を行ってください:
- オフラインレビュー: 計画システムで、適切なプローブアセンブリ、スタイラス、ホルダー、ワーク、治具、および機械の限界値を確認してください。.
- 空機チェック: 実稼働部品を危険にさらすことなく、通信、プローブの選択、および意図したプログラムの状態を確認する。.
- 制御付きドライラン: 必要に応じて、安全な高さ、オーバーライド機能の制限、およびシングルブロック制御またはそれに相当する制御を採用すること。.
- 参照アーティファクトの確認: 適格なプロセスで必要とされる場合は、承認済みの成果物または既知の特性を用いて、その手順を検証すること。.
- 第1部のレビュー: 生産データを変更する前に、結果を工程計画と比較し、予期せぬ結果があれば独自に検証してください。.
この手順は、スタイラス、ホルダー、プローブのバッテリー、伝送構成、機械パラメータ、プロービングマクロ、治具、または部品の改訂を行った後に特に重要です。.
5軸CNCタッチプローブの稼働前点検リスト
新規または変更されたサイクルを公開する前に、このチェックリストをご確認ください:
- [ ] 測定の目的と対応策が文書化されている。.
- [ ] 図面基準、ワークオフセット、およびアクティブな変形について理解している。.
- [ ] 実際のプローブ、ホルダー、およびスタイラスは、プログラムされたアセンブリと一致しています。.
- [ ] プローブアセンブリおよび対象部位には、指令されたあらゆる向きからアクセス可能です。.
- [ ] 本体、ホルダー、スピンドル先端、クランプ、テーブル、およびワークとのクリアランスについて考慮しました。.
- [ ] 各アプローチ、トリガー許容範囲、リトラクト、および遷移には、それぞれ安全な経路が設定されている。.
- [ ] 設置済みのアセンブリおよび承認済みの手順について、プローブの認定・校正は有効です。.
- [ ] 制御システムと機械の統合により、想定されている5軸加工ルーチンをサポートしています。.
- [ ] このプログラムは、トリガーなし、予期しないトリガー、または範囲外の結果に対して安全に処理を行います。.
- [ ] 初回実行には、文書化された管理された検証計画が策定されている。.
計画立案におけるよくある間違い
未検証の傾斜座標系からの測定
プログラムが別のアクティブ平面やワークオフセットを使用している間、オペレーターは画面上に正しいフィーチャーが表示されているように見える場合があります。プログラムとセットアップシートの両方で、意図した座標系を明確に示し、手動による復旧や再起動を行うたびにそれを確認してください。.
スタイラスの長さを単純なリーチの問題として扱う
スタイラスの長さを長くすれば壁を回避できるかもしれませんが、それによって機械的な構造が変わり、異なる認定方法や、より保守的なプロセスが求められる可能性があります。対象部位に安全に到達できる最短の形状を選択し、サプライヤーおよびプロセス責任者の指示に従って検証を行ってください。.
格納する前に、安全が確認された位置まで回転させる
正しい動作順序は機械や治具によって異なりますが、その原則は普遍的です。すなわち、プローブとワーク保持装置の位置関係を変更する前に、必ずクリアランスを確保してください。前回のプローブ位置が安全だったからといって、回転動作が安全であると決して思い込まないでください。.
セットアップと最終検収で同じサイクルを使用する
セットアップチェックは、ワークや治具を迅速に特定するために設計される場合があります。最終検収では、異なる基準点、サンプリング計画、温度条件、表面処理、あるいは独立した検証が必要となる場合があります。作業者が承認範囲外の「都合の良い」サイクルを使用しないよう、各手順の目的を明記してください。.
原因不明の単一の結果によるオフセットの補正
修正を行う前に、プローブの適格性、部品の装着状態、クランプ、切りくず、バリ、工具の状態、プログラムの状態、座標系、および対象の形状そのものを確認してください。それでも予期しない結果が続く場合は、オフセットの変更で状態を隠蔽するのではなく、管理計画に従ってください。.
購入者が5軸CNCタッチプローブについて確認すべき点
海外のバイヤーは、プローブの直径や伝送方式のみを問い合わせるのではなく、アプリケーション全体を評価する必要があります。機械メーカー、システムインテグレーター、またはプローブサプライヤーに対して尋ねると役立つ質問には、次のようなものがあります:
- この機械構成では、どのCNC制御装置およびプローブ機能がサポートされていますか?
- 機械のヘッド/テーブルの配置は、想定されるワークへのアクセス方法およびプローブの伝送方法と適合していますか?
- スピンドルインターフェースには、どのようなプローブホルダー、シャンク、スタイラス、およびスペアパーツが用意されていますか?
- 配線や受信機の設置、マクロ、認定、および障害対応に関して、どのようなドキュメントが提供されていますか?
- プローブサイクルの実行指示および安全なクリアランスの検証は、誰の責任ですか?
- 導入、ソフトウェアの統合、およびサービスに関して、どのような現地サポートが利用できますか?
Qiduの公開情報 タッチプローブの測定範囲 有線式、赤外線光学式、無線式、およびモジュラー式プローブの各カテゴリが含まれます。適切な構成は、機械、制御装置、スピンドルインターフェース、作業範囲、想定される作業手順、および統合の詳細によって異なります。仕様決定や発注を行う前に、Qidu社に現在の製品ドキュメント、図面、インターフェース要件、および在庫状況を確認してください。.
5軸プローブルーチンのシンプルなリリースワークフロー
- 特徴、基準、決定事項、および対応策を定義する。.
- そこに到達できる、実用上可能な限り最小のプローブ/スタイラスアセンブリを選択してください。.
- あらゆる向きで、物理的な封筒全体を点検してください。.
- 実際にインストールされているコントローラおよび機械オプションのみを使用してプログラミングを行ってください。.
- 承認された手順に従って、アセンブリの適合性を確認してください。.
- 制御された実行において、それらの経路を証明せよ。.
- リリースされたプログラムの改訂版、アセンブリ、治具、および検証結果を記録する。.
- これらの条件のいずれかが変更された場合は、レビューを再実行してください。.
このワークフローの価値は、すべての5軸加工ルーチンを同一にすることにあるわけではありません。プローブ、治具、ワーク、あるいはスピンドルにリスクが生じる前に、その前提条件を可視化できる点にあります。.
結論
5軸CNCプロービングにより、元のクランプ状態でも重要な形状要素へのアクセス範囲を広げることができますが、その信頼性は、動作全体と測定環境の計画に左右されます。まず、結果が裏付けるべき決定事項を明確にし、その後、基準フレーム、アセンブリの形状、接触方向、各セグメントのクリアランス、および制御された解放プロセスを確認してください。.
新規アプリケーションの場合は、生産開始前に、機械メーカー、制御の専門家、および有資格のプロセス責任者にサイクルを確認してもらってください。この記事は計画立案のためのガイドであり、機械の取扱説明書、プローブのドキュメント、リスク評価、または技術的検証に代わるものではありません。検索での表示、リッチリザルトの表示、インデックス登録、およびランキングについては保証できません。.
