Un palpador CNC de 5 ejes puede hacer que la colocación de la pieza y las comprobaciones durante el mecanizado sean más repetibles, pero planificar el ciclo de palpado requiere algo más que añadir un movimiento giratorio a una rutina convencional de 3 ejes. La posición rotacional determina el alcance físico del husillo, el cuerpo de la sonda, el palpador, el portaherramientas, el sistema de sujeción de la pieza y los ejes de la máquina. También puede modificar la dirección en la que el palpador entra en contacto con la característica.
Por eso, un ciclo que parezca correcto en una captura de pantalla del CAM puede no ser adecuado en la máquina. La cuestión práctica no es solo: “¿Puede el palpador tocar esta característica?”, sino también: “¿Puede el conjunto completo del palpador acercarse, tocar, retirarse y desplazarse al siguiente punto sin entrar en una situación propensa a colisiones?”.”
Esta guía ofrece a los operarios de máquinas, ingenieros de procesos y responsables de compras un método de planificación para los ciclos de sonda táctil CNC de 5 ejes. Es aplicable tanto si el objetivo es configuración de un desplazamiento de trabajo, comprobar una característica en la sujeción original o verificar la posición de un dispositivo de sujeción. Los ciclos exactos, las posiciones de seguridad, los avances, las interfaces y los límites deben aprobarse siempre para la máquina, el controlador, el sistema de sonda, el portapuntas, el palpador y el sistema de sujeción de piezas concretos.
Índice
Por qué la planificación del palpador CNC de 5 ejes requiere un método propio
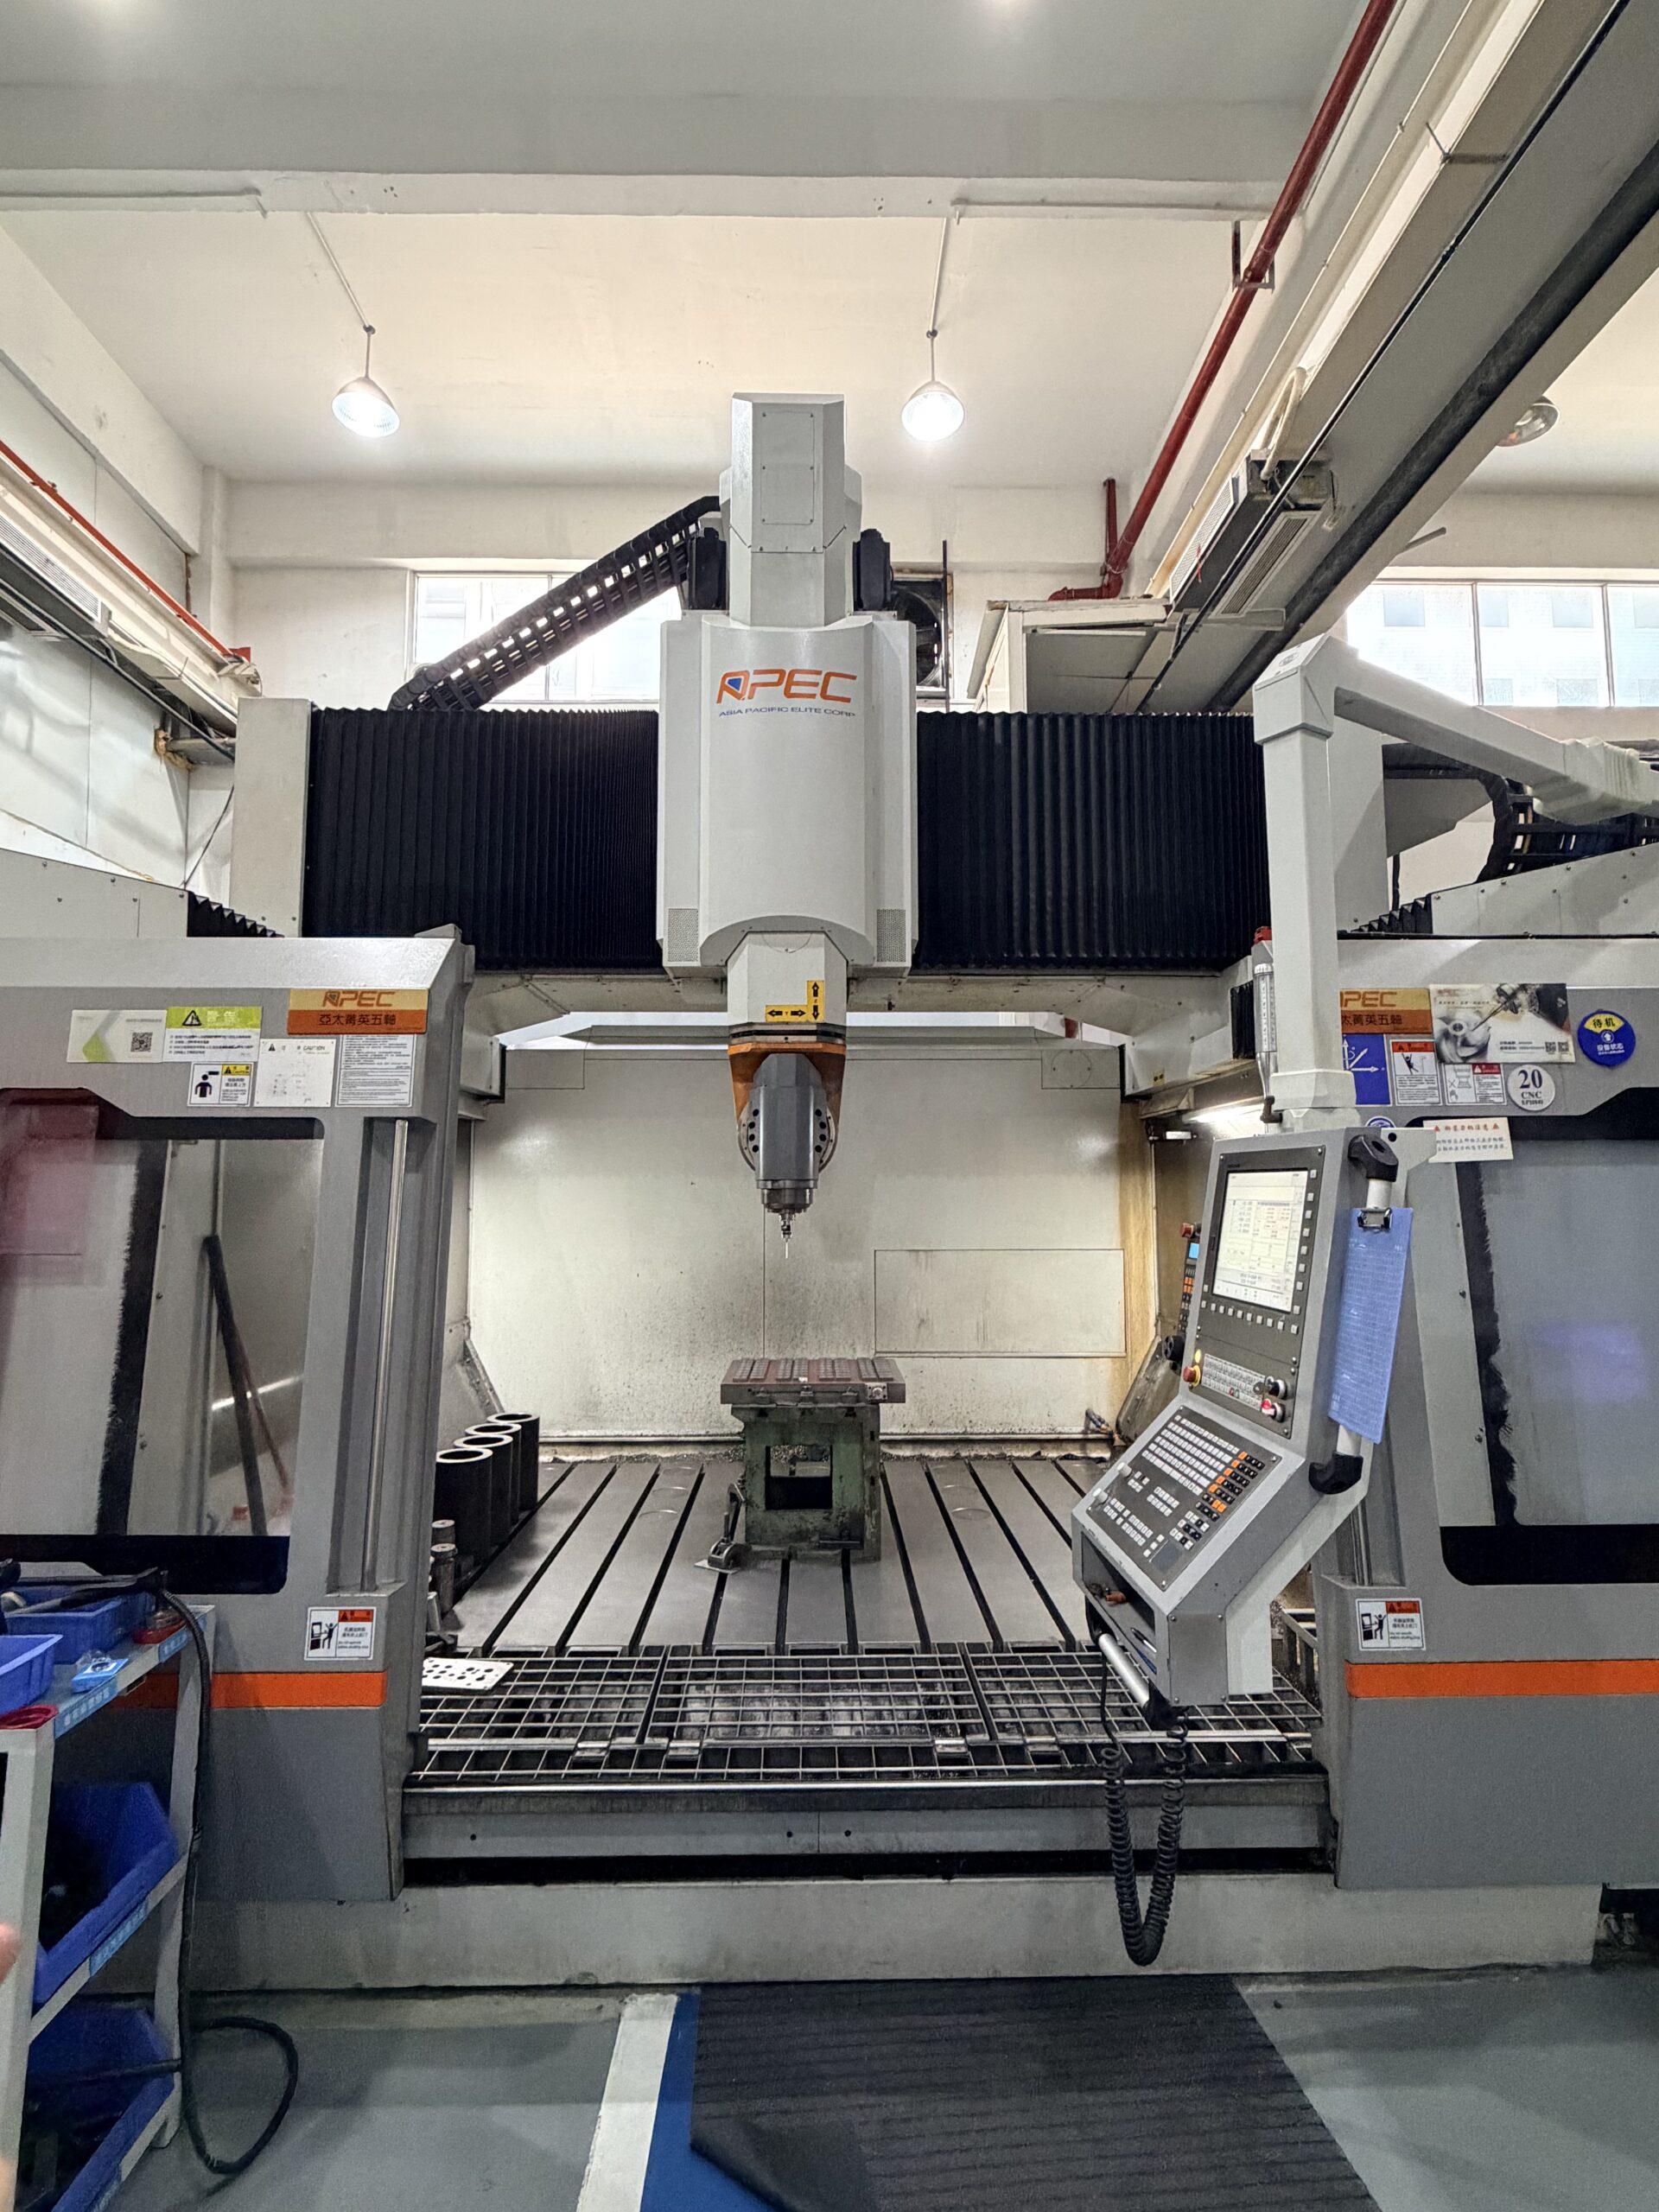
En un centro de mecanizado vertical de 3 ejes, la sonda suele acercarse a un elemento desde una orientación habitual del husillo. Una máquina de 5 ejes incorpora la rotación de la mesa, la rotación del cabezal o ambas. Esos movimientos pueden mejorar el acceso, pero plantean nuevas cuestiones:
- ¿Queda el cuerpo de la sonda libre de la fijación, las abrazaderas, la mesa giratoria, la base de sujeción y la pieza en el ángulo seleccionado?
- ¿La dirección de contacto elegida es perpendicular a la superficie o adecuada para la característica que se está midiendo?
- ¿Llega el palpador a la superficie sin que el cuerpo de la sonda o la punta del husillo se conviertan en el objeto más cercano a la pieza de trabajo?
- ¿Siguen estando despejadas las trayectorias de aproximación y retracción después de que el control aplique el movimiento del eje giratorio y cualquier transformación de coordenadas?
- ¿Es compatible la opción de palpado del fabricante de la máquina con la rutina de medición prevista (de plano inclinado, cinemática o de 5 ejes)?
La última pregunta es importante. Un sensor envía una señal de activación; el CNC, integración de máquinas, y el software de sonda determina cómo se interpreta la señal y qué movimiento se produce a continuación. No se debe dar por sentado que un sistema de sonda ofrezca una función concreta de 5 ejes simplemente porque otro sistema similar la ofrezca en otro ámbito.
Empieza por decidir qué medida se va a tomar, no por el movimiento de la sonda
Antes de programar los puntos, define qué decisión respaldará el resultado. De este modo, la rutina se mantiene acorde con el riesgo.
Por ejemplo:
| Objetivo de la medición | Resultado útil | Próximo paso habitual |
|---|---|---|
| Localizar una pieza de fundición en bruto o un utillaje | Desviación de trabajo o resultado de la alineación | Continúa solo si el resultado se encuentra dentro de un rango aprobado |
| Confirma un elemento de referencia antes de finalizar | Comparación de posiciones o planos | Retener, volver a procesar o continuar según lo establecido en el plan de control |
| Comprueba una característica fundamental del sistema de sujeción original | Valor registrado o resultado de «aprobado/suspenso» | Sigue el plan de actuación aprobado |
| Verificar la geometría del eje giratorio o de la máquina | Datos de verificación específicos de la máquina | Sigue las instrucciones del fabricante de la máquina o el procedimiento de mantenimiento establecido por un técnico cualificado. |
Evita que una medición modifique automáticamente un desplazamiento, a menos que se hayan especificado expresamente la característica, la tolerancia, los límites, el desplazamiento y la acción de recuperación. Un desencadenante válido no demuestra por sí solo que el valor medido sea adecuado para una corrección automática.
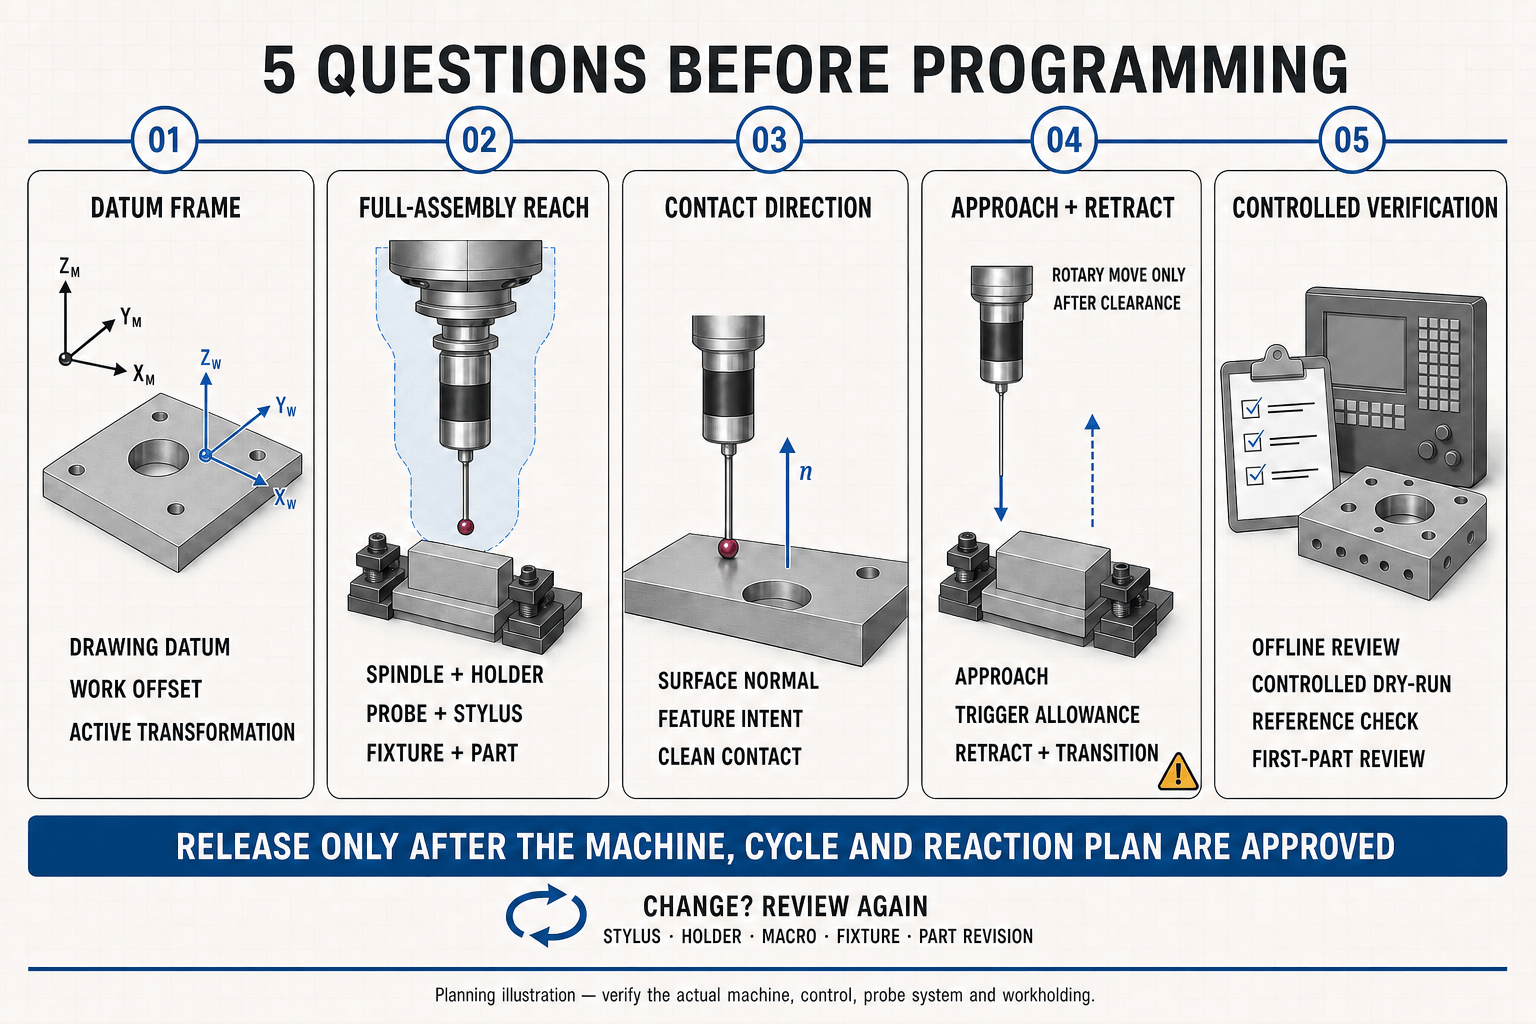
Las cinco preguntas que hay que responder antes de programar
1. ¿Cuál es el sistema de referencia en esta orientación?
Identifica por separado el punto de referencia del dibujo, el punto de referencia de configuración y las coordenadas de trabajo del CNC. Tras un movimiento giratorio, aclara qué sistema de coordenadas utiliza el ciclo y si está activo un plano de trabajo inclinado, una transformación o las coordenadas de la máquina. Un punto que parezca correcto en un sistema de coordenadas puede ser erróneo en otro.
Anota lo siguiente en el documento de configuración:
- desplazamiento de trabajo activo;
- orientación A/B/C especificada o posición indexada;
- transformación activa o función de plano inclinado;
- especificar el rango nominal y el rango de resultados permitido;
- posiciones de aproximación y retracción seguras; y
- la medida que se debe adoptar ante un resultado dentro de la tolerancia, una advertencia o un resultado fuera de la tolerancia.
2. ¿Puede todo el conjunto llegar hasta la característica?
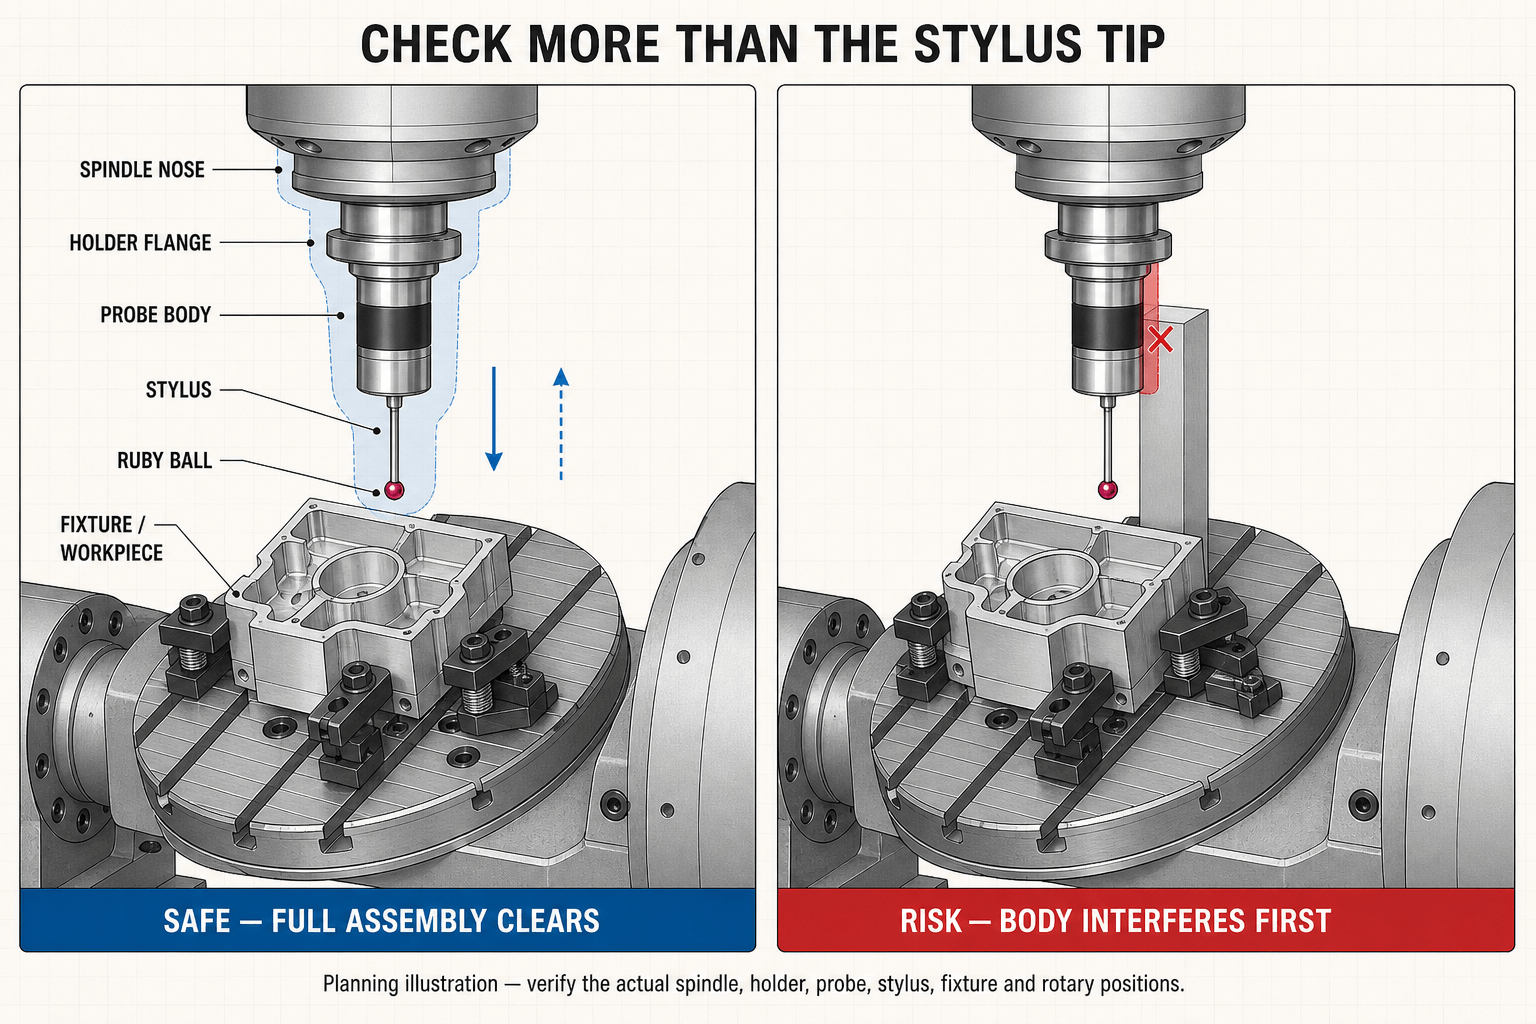
Comprueba el espacio libre entre la punta del husillo, el portapuntas, el cuerpo de la sonda, el vástago del palpador y la bola —no solo la bola—. Los palpadores largos pueden mejorar el alcance, pero también pueden hacer que el conjunto sea menos rígido y más vulnerable a las colisiones. Un palpador corto y directo suele ser más fácil de proteger y de validar cuando puede alcanzar la característica.
Utiliza el soporte original y geometría de la aguja en la configuración digital, cuando esté disponible. Si el modelo digital está incompleto, realiza una prueba controlada con el husillo parado, la velocidad rápida reducida y un operario capaz de detener la máquina. Una simulación es una ayuda para la planificación, no una prueba de que la máquina física esté libre de obstáculos.
3. ¿Es relevante la dirección del contacto?
La dirección del contacto influye en lo que el palpador detecta realmente. En el caso de una superficie plana, una dirección de contacto casi normal suele ser la forma más clara de evaluar dicha superficie. En el caso de orificios, salientes y paredes laterales, la estrategia debe ajustarse a la geometría que se está midiendo. Realice la medición en la dirección que requiera la rutina aprobada, y no simplemente en la dirección a la que resulte más fácil acceder.
Ten en cuenta también las películas de refrigerante, las rebabas, las virutas y el estado de la superficie. Estos factores pueden influir en la fiabilidad práctica de un contacto. Limpia la superficie correspondiente y opta por un enfoque conservador que se adapte al ciclo aprobado.
4. ¿Hay espacio suficiente tanto para el avance como para la retirada?
Cada punto de sondeo requiere más de una comprobación de colisión. Comprueba lo siguiente:
- el desplazamiento desde la posición de cambio de herramienta o desde la posición de seguridad anterior hasta la posición de preacercamiento;
- el enfoque exploratorio;
- el sobrerecorrido permitido tras el disparo, tal y como se define en el ciclo;
- la retracción; y
- el paso a la siguiente función o a la siguiente posición del selector giratorio.
Una mesa indexada puede hacer que una abrazadera se interponga en la trayectoria tras un movimiento que, en otras circunstancias, sería seguro. En máquinas con cabezal giratorio, la relación entre el cabezal, la sonda y el accesorio de sujeción puede cambiar rápidamente durante un movimiento giratorio. Realiza los movimientos giratorios en posiciones seguras conocidas y evita basarte únicamente en la observación visual.
5. ¿Cómo demostrará la rutina que está lista?
Antes de medir las piezas de producción, realiza una verificación por etapas:
- Reseña sin conexión: Comprueba en el sistema de planificación que el conjunto de sonda, el palpador, el soporte, la pieza, el dispositivo de sujeción y los límites de la máquina sean los correctos.
- Comprobación de máquina vacía: Verifique la comunicación, la selección de sondas y el estado previsto del programa sin poner en riesgo ninguna pieza de producción.
- Prueba en vacío controlada: Utilice la altura de seguridad, la reducción de las anulaciones y el control de un solo bloque o equivalente cuando sea pertinente.
- Comprobación del artefacto de referencia: Cuando el proceso establecido así lo requiera, comprueba la rutina en un artefacto homologado o en una característica conocida.
- Reseña de la primera parte: Compara los resultados con el plan de proceso y verifica de forma independiente cualquier resultado inesperado antes de modificar los datos de producción.
Esta secuencia es especialmente importante tras realizar cambios en el palpador, el soporte, la batería del palpador o el sistema de transmisión, los parámetros de la máquina, la macro de palpado, el dispositivo de sujeción o la revisión de la pieza.
Lista de comprobación previa al uso del palpador CNC de 5 ejes
Utiliza esta lista de comprobación antes de publicar un ciclo nuevo o modificado:
- [ ] Se han documentado el objetivo de la medición y el plan de actuación.
- [ ] Se comprenden el punto de referencia del dibujo, el desplazamiento de la pieza y la transformación activa.
- [ ] La sonda, el soporte y el punzón coinciden con el conjunto programado.
- [ ] Se puede acceder al conjunto de la sonda y a su elemento en cualquier orientación indicada.
- [ ] Se han tenido en cuenta las holguras del cuerpo, el soporte, la punta del husillo, la abrazadera, la mesa y la pieza.
- [ ] Cada maniobra, margen de activación, retracción y transición cuenta con una trayectoria segura.
- [ ] La cualificación y calibración de la sonda están al día para el conjunto instalado y el procedimiento aprobado.
- [ ] El sistema de control y la integración de la máquina permiten llevar a cabo la rutina prevista de 5 ejes.
- [ ] El programa gestiona de forma segura los casos en los que no se produce ningún disparo, se produce un disparo inesperado o se obtiene un resultado fuera de rango.
- [ ] La primera ejecución cuenta con un plan de verificación controlada documentado.
Errores habituales en la planificación
Medición a partir de un sistema de coordenadas inclinado no revisado
Es posible que el operario vea la característica correcta en pantalla mientras el programa utiliza un plano activo o un desplazamiento de trabajo diferentes. Indique claramente el sistema de coordenadas previsto tanto en el programa como en la hoja de configuración, y revíselo después de cada recuperación manual o reinicio.
Considerar la longitud del puntero como un simple problema de alcance
Un palpador más largo puede superar un obstáculo, pero modifica el montaje mecánico y puede requerir un método de homologación diferente o un proceso más conservador. Elige la geometría más corta que permita alcanzar la característica de forma segura y verifícala siguiendo las instrucciones del proveedor y del responsable del proceso.
Girar antes de retraerse hasta una posición que se haya comprobado que es segura
La secuencia correcta de movimientos depende de cada máquina y cada dispositivo de sujeción, pero el principio es universal: hay que dejar espacio libre antes de modificar la relación entre la sonda y el dispositivo de sujeción. Nunca se debe dar por sentado que un movimiento giratorio es seguro solo porque el punto de sonda anterior lo fuera.
Utilizar el mismo ciclo para la puesta en marcha y la recepción definitiva
Una comprobación de configuración puede diseñarse para localizar rápidamente una pieza o un accesorio. La aceptación final puede requerir un punto de referencia, un plan de muestreo, unas condiciones de temperatura, una preparación de la superficie o una verificación independiente diferentes. Indique el propósito de cada rutina para que los operarios no utilicen un ciclo que les resulte más cómodo fuera de su ámbito de aprobación.
Corrección de los desvíos a partir de un único resultado inexplicable
Antes de realizar cualquier corrección, comprueba el estado de calificación de la sonda, el asentamiento de la pieza, las abrazaderas, las virutas, las rebabas, el estado de la herramienta, el estado del programa, el sistema de coordenadas y la propia característica. Si el resultado sigue siendo inesperado, sigue el plan de control en lugar de enmascarar la situación con un cambio de desplazamiento.
Preguntas que deben plantearse los compradores sobre un palpador CNC de 5 ejes
Los compradores internacionales deberían evaluar la aplicación en su conjunto, en lugar de limitarse a solicitar únicamente el diámetro de la sonda o el tipo de transmisión. Entre las preguntas útiles que se pueden plantear al fabricante de la máquina, al socio de integración o al proveedor de sondas se incluyen las siguientes:
- ¿Qué controles CNC y opciones de palpado son compatibles con esta configuración de máquina?
- ¿Es compatible la disposición de la cabeza de la máquina y la mesa con el acceso previsto a la pieza de trabajo y con el método de transmisión de la sonda?
- ¿Qué soportes para sondas, vástagos, puntas y piezas de recambio hay disponibles para la interfaz del husillo?
- ¿Qué documentación se proporciona sobre el cableado o la ubicación del receptor, las macros, la homologación y la gestión de fallos?
- ¿Quién es el responsable de poner en marcha los ciclos de sonda y de validar las distancias de seguridad?
- ¿Qué tipo de asistencia local hay disponible para la instalación, la integración de software y el servicio técnico?
El público de Qidu gama de sondas táctiles Incluye las categorías de sondas con cable, ópticas por infrarrojos, por radio y modulares. La configuración adecuada depende de la máquina, el sistema de control, la interfaz del husillo, el espacio de trabajo, la rutina prevista y los detalles de integración. Consulte con Qidu la documentación actual del producto, los planos, los requisitos de interfaz y la disponibilidad antes de especificar o realizar el pedido.
Un flujo de trabajo sencillo para la aprobación de una rutina de sonda de 5 ejes
- Define la característica, el punto de referencia, la decisión y el plan de reacción.
- Selecciona el conjunto de sonda/punta más pequeño que sea viable y que pueda llegar hasta allí.
- Revisa el estado físico general del sobre en cada sesión de orientación.
- Programa únicamente con las opciones del controlador y de la máquina que estén realmente instaladas.
- Certifica el conjunto siguiendo el procedimiento aprobado.
- Comprueba los recorridos en una prueba controlada.
- Registra la revisión del programa aprobado, el montaje, el dispositivo de sujeción y el resultado de la verificación.
- Vuelve a ejecutar la revisión cuando cambie cualquiera de esas condiciones.
El valor de este flujo de trabajo no radica en que haga que todas las rutinas de 5 ejes sean idénticas, sino en que permite visualizar las hipótesis antes de que se ponga en riesgo una sonda, un dispositivo de sujeción, una pieza o un husillo.
Conclusión
El palpado CNC de 5 ejes puede ampliar el acceso a características importantes en la sujeción original, pero su fiabilidad depende de la planificación completa del movimiento y del contexto de medición. Comienza por la decisión que debe respaldar el resultado; a continuación, verifica el sistema de referencia, la geometría del conjunto, la dirección de contacto, el juego de cada segmento y un proceso de liberación controlado.
En el caso de una nueva aplicación, pida al fabricante de la máquina, al especialista en control y al responsable del proceso cualificado que revisen el ciclo antes de iniciar la producción. Este artículo es una guía de planificación y no sustituye al manual de la máquina, a la documentación de la sonda, a la evaluación de riesgos ni a la validación técnica. No se puede garantizar la visibilidad en las búsquedas, la aparición de resultados enriquecidos, la indexación ni el posicionamiento.
