Die Installation eines CNC-Messtasters ist nicht besonders schwierig. Die eigentliche Arbeit beginnt erst damit, ihn so einzustellen, dass er zuverlässige Messungen liefert.
Inhaltsübersicht
Ein Messtaster kann sich einschalten, mit dem Empfänger kommunizieren und normal auslösen, dennoch enttäuschende Ergebnisse liefern. In der Regel ist der Messtaster selbst nicht defekt. Die Ursache ist eher alltäglicher Natur: Die Tasternadel läuft nicht auf der Spindelmitte, die Kalibrierreferenz war verschmutzt, die Maschine befand sich noch in der Aufwärmphase oder durch das endgültige Festziehen hat sich der Tasterkörper um einige Mikrometer verschoben.
Dieser Leitfaden behandelt den gesamten Prozess vor Ort für eine spindelmontierter CNC-Messtaster: Installation, Signaltests, Zentrierung der Abtastnadel, Kalibrierung, Überprüfung und Fehlerbehebung.
Die genauen Schraubenpositionen, Drehmomentwerte, M-Codes und Kalibrierungszyklen variieren je nach Modell. Bewahren Sie die Bedienungsanleitung neben der Maschine auf. Die folgende Anleitung erläutert den Arbeitsablauf; die endgültigen Werte finden Sie in der Bedienungsanleitung des Herstellers.
Was bedeutet “Einstellung der Genauigkeit eines CNC-Tasters” eigentlich?
Bei einem CNC-Messtaster ist selten nur eine einzige Genauigkeitsanpassung erforderlich.
Eine zuverlässige Messung hängt von vier verschiedenen Aufgaben ab:
- Befestigen Sie die Sonde sicher.
- Richten Sie den Taster auf die Spindelmitte aus.
- Kalibrieren Sie die Sondenlänge, den XY-Versatz und den effektiven Tasterradius.
- Überprüfen Sie das gesamte System anhand einer bekannten Referenz.
Diese Berufe hängen zwar miteinander zusammen, sind aber nicht austauschbar.
Die mechanische Zentrierung verringert den Rundlauf des Tasters. Bei der Kalibrierung wird der CNC-Steuerung mitgeteilt, wo der Taster tatsächlich auslöst. Die Verifizierung gibt Aufschluss darüber, ob Taster, Maschine, Software und Referenzeinstellung miteinander übereinstimmen.
Der Versuch, ein Kalibrierungsproblem durch Drehen der Zentrierschrauben zu beheben, ist eine gute Möglichkeit, einen ganzen Nachmittag zu verschwenden, ohne das eigentliche Problem zu lösen.
Was vor der Installation eines CNC-Messtasters zu beachten ist
Bevor Sie die Maschinentür öffnen, legen Sie alles bereit, was Sie benötigen.
Dazu gehören in der Regel:
- Die Sondenkörper, Schaft, Griffel, Batterien, Empfänger und Schnittstelle
- Das richtige Makro-Paket für die Abtastung für die CNC-Steuerung
- Eine saubere Messuhr
- Ein starrer magnetischer oder mechanischer Anzeigeständer
- Sechskantschlüssel reinigen
- Ein kleiner Drehmomentschlüssel
- Fusselfreie Tücher und geeignete Reinigungsflüssigkeit
- Ein einfaches Testprogramm mit langsamen Bewegungen
Außerdem benötigen Sie zwei zuverlässige Kalibrierungsreferenzwerte:
- Ein bekannter flacher Oberflächen- oder Längenmaßstab für die Z-Kalibrierung
- Ein kalibrierter Ringmesskörper oder eine Bohrung mit genau bekanntem Durchmesser zur Kalibrierung von XY und Tastspitzenradius
Vergewissern Sie sich vor Beginn, dass der Schaft in die Spindel passt, der Empfänger an den richtigen Maschineneingang angeschlossen ist und die Aktivierungsmethode des Messtasters unterstützt wird.
Vergewissern Sie sich, dass die richtigen Abtastmakros für die jeweilige CNC-Steuerung installiert sind. Maschinenhersteller verwenden manchmal eigene M-Codes, Variablen oder Routinen zur geschützten Positionierung. Gehen Sie daher niemals davon aus, dass ein Programm, das von einer anderen Maschine stammt, unverändert funktioniert.
Schritt 1: Beginnen Sie mit einer sauberen, warmen Maschine
Halten Sie die Spindel an und befolgen Sie die auf der Anlage üblichen Einrichtungs- bzw. Sperrverfahren, bevor Sie Arbeiten in der Nähe der Spindel, des Werkzeugwechslers oder des Aufnahmemoduls durchführen.
Denken Sie dann über die Temperatur nach.
Ein Messtaster lässt sich an einer kalten Maschine perfekt zentrieren, scheint jedoch an Genauigkeit zu verlieren, sobald sich die Spindel, das Maschinengussgehäuse und die Achsen erwärmt haben. Wenn der Messtaster normalerweise während der Produktion eingesetzt wird, sollten Sie den üblichen Aufwärmzyklus der Maschine durchlaufen lassen, bevor Sie die abschließende Kalibrierung durchführen.
Reinigen Sie die folgenden Oberflächen sorgfältig:
- Der Spindelkonus
- Der Sondenschaft
- Die Gewinde des Stifts
- Die Kontaktfläche des Anzeigenelements
- Der Ringmaß oder die Kalibrierbohrung
- Die Z-Bezugsfläche
Ein kleiner Span, der sich zwischen Schaft und Spindel festgesetzt hat, kann größere Abweichungen verursachen als der Messtastermechanismus selbst.
Überstürzen Sie diesen Schritt nicht. Jede nachfolgende Messung hängt von einer stabilen, sauberen mechanischen Verbindung ab.
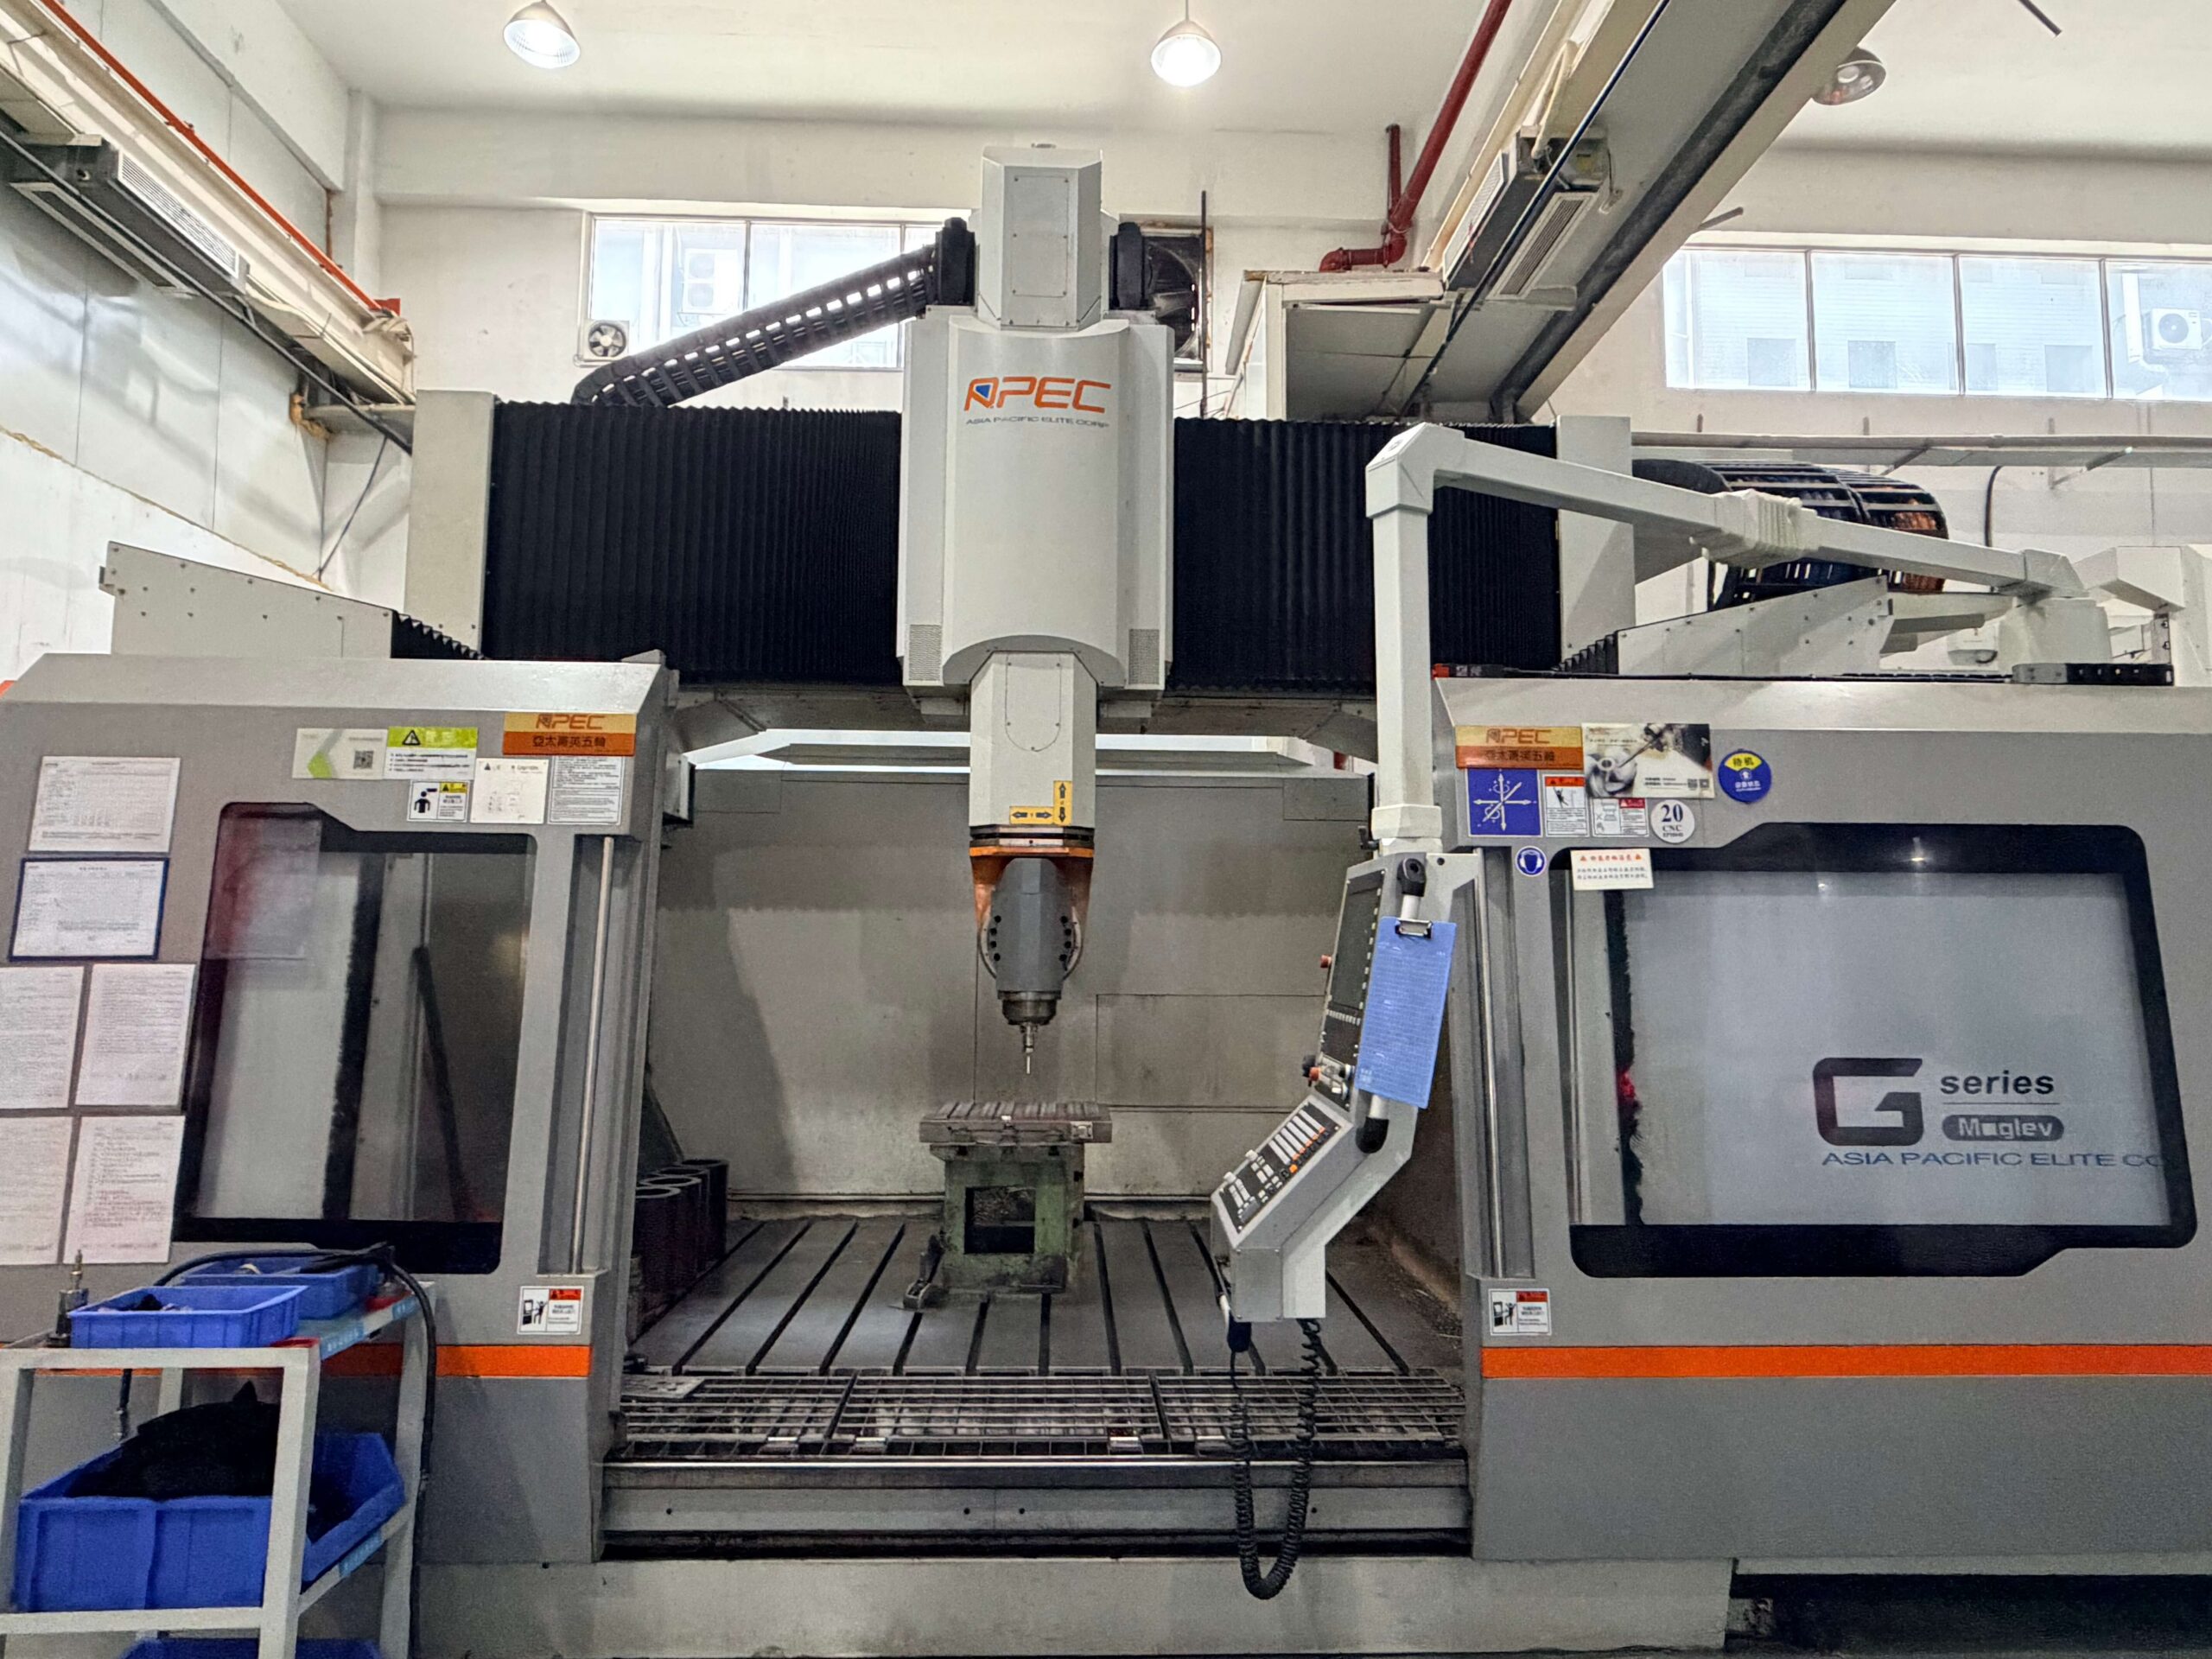
Schritt 2: Montieren Sie den CNC-Taster, ohne dabei Gewalt anzuwenden
Legen Sie die Batterien in der richtigen Ausrichtung ein und überprüfen Sie die Statusanzeigen der Sonde.
Konfigurieren Sie den Kommunikationskanal, die Einschaltmethode, die Zeitüberschreitung und die Filterung entsprechend der Maschine und dem Empfänger. Vermeiden Sie es, mehrere Einstellungen gleichzeitig zu ändern. Sollte später ein Fehler auftreten, lässt sich die Ursache viel leichter beheben, wenn Sie wissen, welche Einstellung geändert wurde.
Befestigen Sie den Taststift mit dem dafür vorgesehenen Werkzeug und dem für diesen Messkopf empfohlenen Anzugsmoment.
Fassen Sie die Rubinkugel nicht mit einer Zange an. Tragen Sie kein Schraubensicherungsmittel auf, es sei denn, der Hersteller hat dies ausdrücklich zugelassen.
Verwenden Sie den kürzesten Taststift, mit dem sich die gewünschten Merkmale sicher erfassen lassen. Bei einer tiefen Aussparung oder einer schwer zugänglichen Halterung kann zwar ein langer Taststift erforderlich sein, dieser neigt jedoch im Allgemeinen eher dazu, sich zu verbiegen, zu vibrieren oder während der Messung gestört zu werden.
Wenn ein Schwachglied erforderlich ist, verwenden Sie die für das Material des Taststifts und die jeweilige Anwendung geeignete Ausführung. Es dient dazu, die Sonde vor übermäßigem Überhub zu schützen. Es ist nicht dazu gedacht, die Messgenauigkeit zu verbessern.
Schritt 3: Befestigen Sie den CNC-Taster am Schaft
Bei den meisten Spindeltastköpfen wird der Körper mit einem Satz Schrauben am Schaft befestigt und der Taster mit einem weiteren Satz auf die Mitte ausgerichtet.
Beginnen Sie damit, die Zentrierschrauben so weit zu lösen, dass eine Justierung möglich ist. Setzen Sie die Sonde gleichmäßig auf den Schaft auf und ziehen Sie die Hauptbefestigungsschrauben nur bis zu dem in der Bedienungsanleitung angegebenen Vorabwert an.
Die Baugruppe muss fest genug sitzen, damit sie sich nicht durchhängt, darf aber auch nicht so fest angezogen sein, dass die Zentrierschrauben den Körper nicht mehr wie vorgesehen bewegen können.
Versuchen Sie nicht, die Sonde zu zentrieren, indem Sie mit einem Hammer, einem Schraubendrehergriff oder einem Kunststoffwerkzeug leicht gegen das Gehäuse klopfen.
Das Klopfen mag zwar schneller erscheinen, erschwert jedoch die Kontrolle der Endposition und kann den inneren Mechanismus beschädigen. In der Montageanleitung für den OMP60 von Renishaw wird beispielsweise ausdrücklich davor gewarnt, während der Zentrierung auf den Messtaster zu schlagen oder zu klopfen. ([Renishaw][1])
Schritt 4: Testen Sie das Signal, bevor Sie den Rundlauf einstellen
Bevor Sie Zeit mit der feinen mechanischen Einstellung verbringen, vergewissern Sie sich, dass die gesamte Signalkette funktioniert.
Setzen Sie den Messtaster in die Spindel ein und aktivieren Sie ihn mit dem üblichen Befehl der Maschine.
Bitte überprüfen Sie, ob:
- Die Sonde schaltet sich ordnungsgemäß ein
- Der Empfänger erkennt die Sonde
- Eine leichte Ablenkung des Taststifts verändert den Status der Sonde
- Die CNC-Überspringeingabe reagiert
- Es wird keine Warnung wegen schwacher Batterie angezeigt
- Die Sonde löst im Stillstand nicht willkürlich aus.
- Die Sonde schaltet sich durch den erwarteten Befehl oder nach Ablauf der Zeitüberschreitung aus.
Für eine optische Sonde, die Kommunikation über den gesamten vorgesehenen Maschinenbereich hinweg testen.
Ein Messtaster kann in der Nähe des Empfängers zwar normal kommunizieren, verliert jedoch hinter einem Drehtisch, einer großen Halterung oder einem Werkstück die Sichtverbindung. Testen Sie die tatsächlichen Positionen, in denen die Messung stattfinden wird.
Vergewissern Sie sich bei einer Funksonde, dass sie korrekt gekoppelt ist, und prüfen Sie, ob es in der Nähe der Endlagen der Maschine zu zeitweiligen Kommunikationsstörungen kommt.
Führen Sie die ersten geschützten Bewegungen im Einzelblock durch, wobei die Vorschub- und Eilgang-Übersteuerungen reduziert sind. Die erste automatische Bewegung ist nicht der richtige Zeitpunkt, um festzustellen, dass der Skip-Eingang falsch verdrahtet wurde.
Schritt 5: Auswuchtung des Tonabnehmers einstellen
Das ist der Vorgang, den die meisten Menschen meinen, wenn sie von der “Einstellung der Sondengenauigkeit” sprechen.”
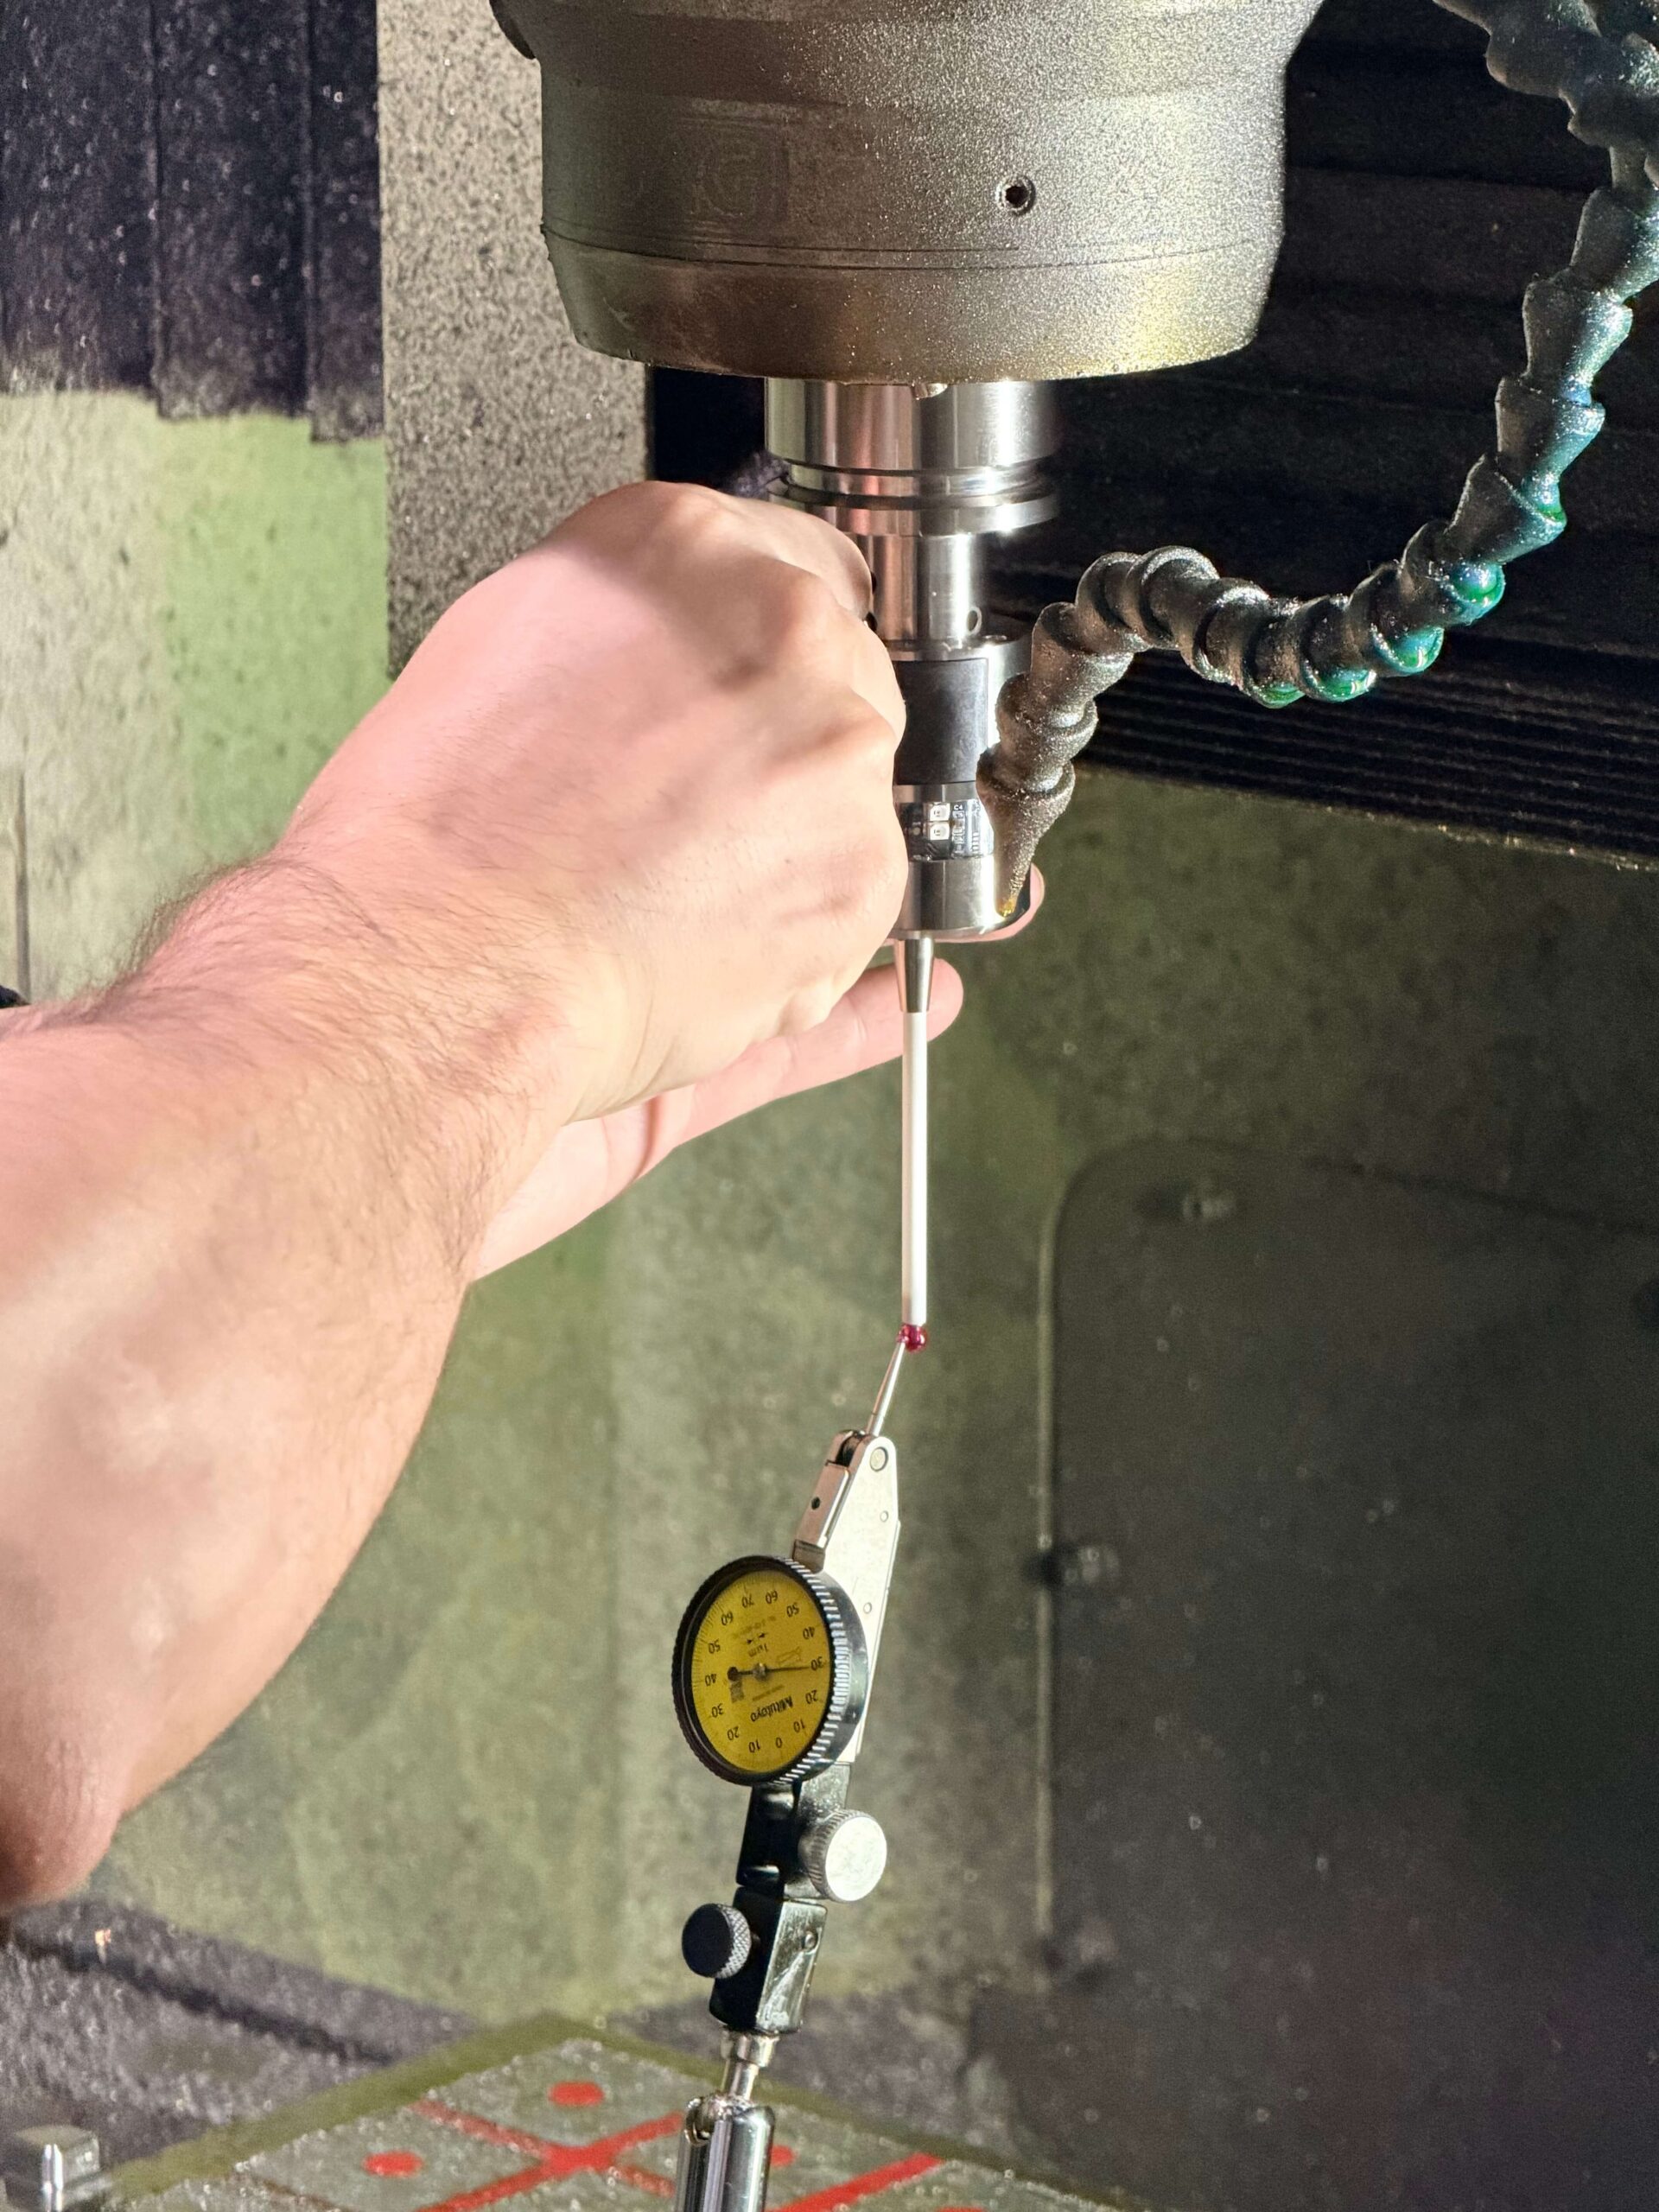
Setzen Sie eine Messuhr nahe an der Kugel am Taststift an oder an der vom Hersteller des CNC-Messtasters empfohlenen Kontaktstelle.
Drehen Sie die Spindel langsam von Hand um eine volle Umdrehung. Lassen Sie die Spindel niemals unter Last laufen, solange die Messuhr den Taster berührt.
Beobachten Sie die Anzeige und ermitteln Sie den höchsten und den niedrigsten Messwert. Die Differenz zwischen diesen beiden Werten entspricht dem angezeigten Gesamtrundlauf.
Die Zentrierschrauben arbeiten normalerweise paarweise und gegenläufig. Bevor Sie die Schraube festziehen, die den CNC-Taster in die gewünschte Richtung bewegt, lösen Sie die Schraube auf der gegenüberliegenden Seite leicht.
Nimm nur ganz kleine Änderungen vor.
Nach jeder Einstellung:
- Drehen Sie die Spindel um eine weitere volle Umdrehung.
- Ermitteln Sie die neuen Höchst- und Tiefstwerte.
- Korrigieren Sie etwa die Hälfte des verbleibenden Fehlers.
- Wiederholen Sie den Vorgang.
Der Versuch, den gesamten Fehler mit einer einzigen Korrektur zu beseitigen, führt oft dazu, dass der Stift über die Mitte hinausgeschoben wird, sodass man ihn dann aus der anderen Richtung korrigieren muss.
Sobald der grobe Rundlauf akzeptabel ist, ziehen Sie die Hauptbefestigungsschrauben schrittweise und gleichmäßig an. Ziehen Sie keine Schraube vollständig fest, solange die anderen noch locker sind.
Messen Sie den Rundlauf nach dem Festziehen erneut. Da sich der Sondenkörper beim Anziehen des endgültigen Drehmoments oft leicht verschiebt, ist es völlig normal, dass ein weiterer Feineinstellungsdurchgang erforderlich ist.
Der zulässige Rundlauf hängt vom Tastkopfmodell und der Anwendung ab. Als offizielles Beispiel sieht das Renishaw-OMP60-Verfahren vor, den Rundlauf der Tastspitze vor dem endgültigen Festziehen auf unter 20 µm zu bringen, und gibt an, dass beim abschließenden Zentrieren 5 µm erreichbar sein sollten. Diese Werte sollten nicht automatisch auf einen anderen Taster übertragen werden; verwenden Sie stets die Spezifikationen und Drehmomentwerte für das installierte Modell.
Schritt 6: Testen Sie die Sonde unter realen Maschinenbedingungen
Aktivieren Sie den CNC-Messtaster aus verschiedenen Maschinenpositionen und mit der Spindel in der Ausrichtung, die in den Messzyklen verwendet wird.
Achten Sie auf Fehlauslösungen, die durch Folgendes verursacht werden:
- Maschinenschwingungen
- Kühlmittel trifft auf den Taster
- Lose Stiftverbindungen
- Optische Interferenz
- Unstabile Funkverbindung
- Übermäßige Beschleunigung
- Ein ungeeigneter Vorschub beim Antasten
Erhöhen Sie nicht sofort die Auslösekraft und aktivieren Sie keine starke Filterung, um das Problem zu verschleiern.
Überprüfen Sie zunächst den Tastkopf, die Schaftbefestigung, die Position des Empfängers, die Kabel, die Maschinenvibrationen und die Antastgeschwindigkeit. Die Einstellung der Auslösekraft sollte in der Regel nur als letztes Mittel in Betracht gezogen werden.
Eine Änderung der Auslösekraft kann den Punkt beeinflussen, an dem die Sonde ihr Signal erzeugt. Wenn diese geändert wird, muss die Sonde neu kalibriert werden, bevor sie wieder in den Produktionsbetrieb zurückgeführt wird.
Schritt 7: Kalibrieren Sie die Sonde – berühren Sie sie nicht nur kurz, um sie auszuschalten
Bei der mechanischen Zentrierung wird der Taster nahe an der Spindelachse positioniert. Dabei werden der Steuerung die tatsächlichen Messabmessungen des Tasters nicht mitgeteilt.
Bei einer vollständigen Kalibrierung werden in der Regel drei Werte ermittelt.
Sondenlänge
Der Taststift berührt eine saubere Referenzfläche, deren Z-Position bekannt ist.
Der Kalibrierzyklus ermittelt die effektive Länge des CNC-Messtasters und speichert sie in der entsprechenden Werkzeugkorrektur oder Kalibriervariablen.
Geben Sie die Höhe der Referenzfläche sorgfältig ein. Ein falscher Wert kann zu einem Messergebnis führen, das zwar sehr gut reproduzierbar ist, aber jedes Mal falsch bleibt.
XY-Stiftversatz
Selbst nach sorgfältiger Zentrierung liegt die Nadel möglicherweise nicht genau auf der Spindelmitte.
Durch einen Kalibrierzyklus in einer Bohrung mit bekanntem Durchmesser lassen sich die geringen verbleibenden X- und Y-Versätze ermitteln. Die Messsoftware gleicht diese dann bei späteren Messungen aus.
Effektiver Radius der Stylus-Kugel
Der physikalische Radius der Tastkugel entspricht nicht unbedingt ihrem effektiven Messradius.
Der Auslösemechanismus, die Biegung des Taststifts, der Vorschub des Tasters und die Messrichtung beeinflussen die Position, an der das Tastersignal erzeugt wird.
Anhand eines kalibrierten Ringmessers oder einer Bohrung mit bekanntem Durchmesser kann die Messsoftware den effektiven Radius berechnen. Je nach Messtaster und Software können für verschiedene Richtungen unterschiedliche Kalibrierungswerte gespeichert sein.
Bei offiziellen Kalibrierungsabläufen für Spindeltaster wird üblicherweise eine bekannte Z-Referenz in Verbindung mit einer Ringlehre oder einem bekannten inneren Merkmal verwendet, um die Tasterlänge, den XY-Versatz und den effektiven Kugelradius zu ermitteln.
Verwenden Sie ausschließlich die Kalibrierungsmakros, die für die Steuerungs- und Messsoftware der Maschine vorgesehen sind.
Eine aus einem anderen Controller kopierte Makronummer führt möglicherweise eine andere Funktion aus – oder bietet gar keinen Bewegungsschutz.
Schritt 8: Überprüfen Sie die Wiederholbarkeit, bevor Sie die Genauigkeit optimieren
Sobald die Kalibrierung abgeschlossen ist, messen Sie dieselbe saubere Referenz mehrmals, ohne die Einstellung zu ändern.
Notieren Sie die Messwerte, anstatt sich auf den Wert zu verlassen, der kurz auf dem Bedienbildschirm angezeigt wird.
Die erste Frage ist nicht, ob das durchschnittliche Ergebnis genau dem Nennwert entspricht. Die erste Frage ist, ob die Messwerte dicht beieinander liegen.
Wenn die Messwerte schwanken, achten Sie auf Folgendes:
- Ein loser Stift
- Ein lockerer Sondenschaft
- Späne, Kühlmittel oder Öl auf der Referenzfläche
- Niedrige Batteriespannung
- Zu hohe Sondierungsgeschwindigkeit
- Maschinenschwingungen
- Thermische Bewegung
- Ein beschädigter Stift
- Instabile Empfängerkommunikation
Wenn die Ergebnisse sehr ähnlich ausfallen, aber von der zertifizierten Referenz abweichen, liegt wahrscheinlich eine andere Ursache vor. Überprüfen Sie die Kalibrierungsdaten, den eingegebenen Nennwert, die Daten des aktiven Taststifts, die Temperatur, die Maschinengeometrie oder die Kalibrierungsvariablen.
Ein Offset kann einen stabilen Versatz korrigieren. Er kann jedoch einen instabilen Messvorgang nicht zuverlässig machen.
Schritt 9: Überprüfen Sie den CNC-Taster in mehr als einer Richtung
Eine korrekte Z-Messung beweist nicht, dass der CNC-Messtaster für eine genaue XY-Messung bereit ist.
Messen Sie eine Bohrung mit bekanntem Durchmesser sowohl in X- als auch in Y-Richtung. Vergleichen Sie die berechnete Mittenposition mit dem gemessenen Durchmesser.
Wiederholen Sie die Messung nach Möglichkeit, nachdem Sie den Messtaster aus dem Werkzeugmagazin entnommen und wieder eingesetzt haben. Sie können die Messung auch bei unterschiedlichen Spindelausrichtungen wiederholen.
Das Muster in den Ergebnissen lässt oft das Problem erkennen.
- Ein Ergebnis, das sich je nach Spindelausrichtung ändert, kann auf einen Rundlauffehler des Tasters, einen unsicheren Sitz des Schafts oder ein richtungsabhängiges Verhalten hindeuten.
- Korrekte Z-Ergebnisse bei schlechten XY-Ergebnissen können auf Probleme bei der Zentrierung, beim XY-Versatz oder bei der Kalibrierung des Tasterradius hindeuten.
- Ein stabiler Größenfehler kann auf einen falschen Masterwert oder eine fehlerhafte Kalibrierung des effektiven Radius hindeuten.
- Ein Fehler, der hauptsächlich an einer Maschinenachse auftritt, kann mit der Maschinengeometrie oder achsenspezifischen Einstellungen zusammenhängen.
Bei anspruchsvollen Anwendungen sollten Sie die Messung an der Maschine mit einem kalibrierten Prüfkörper oder einem unabhängigen Prüfergebnis vergleichen.
Der Messtaster nutzt die eigenen Achsen der CNC-Maschine zur Messung. Daher kann er die Genauigkeit der Maschine, die ihn positioniert, nicht eigenständig bestätigen.
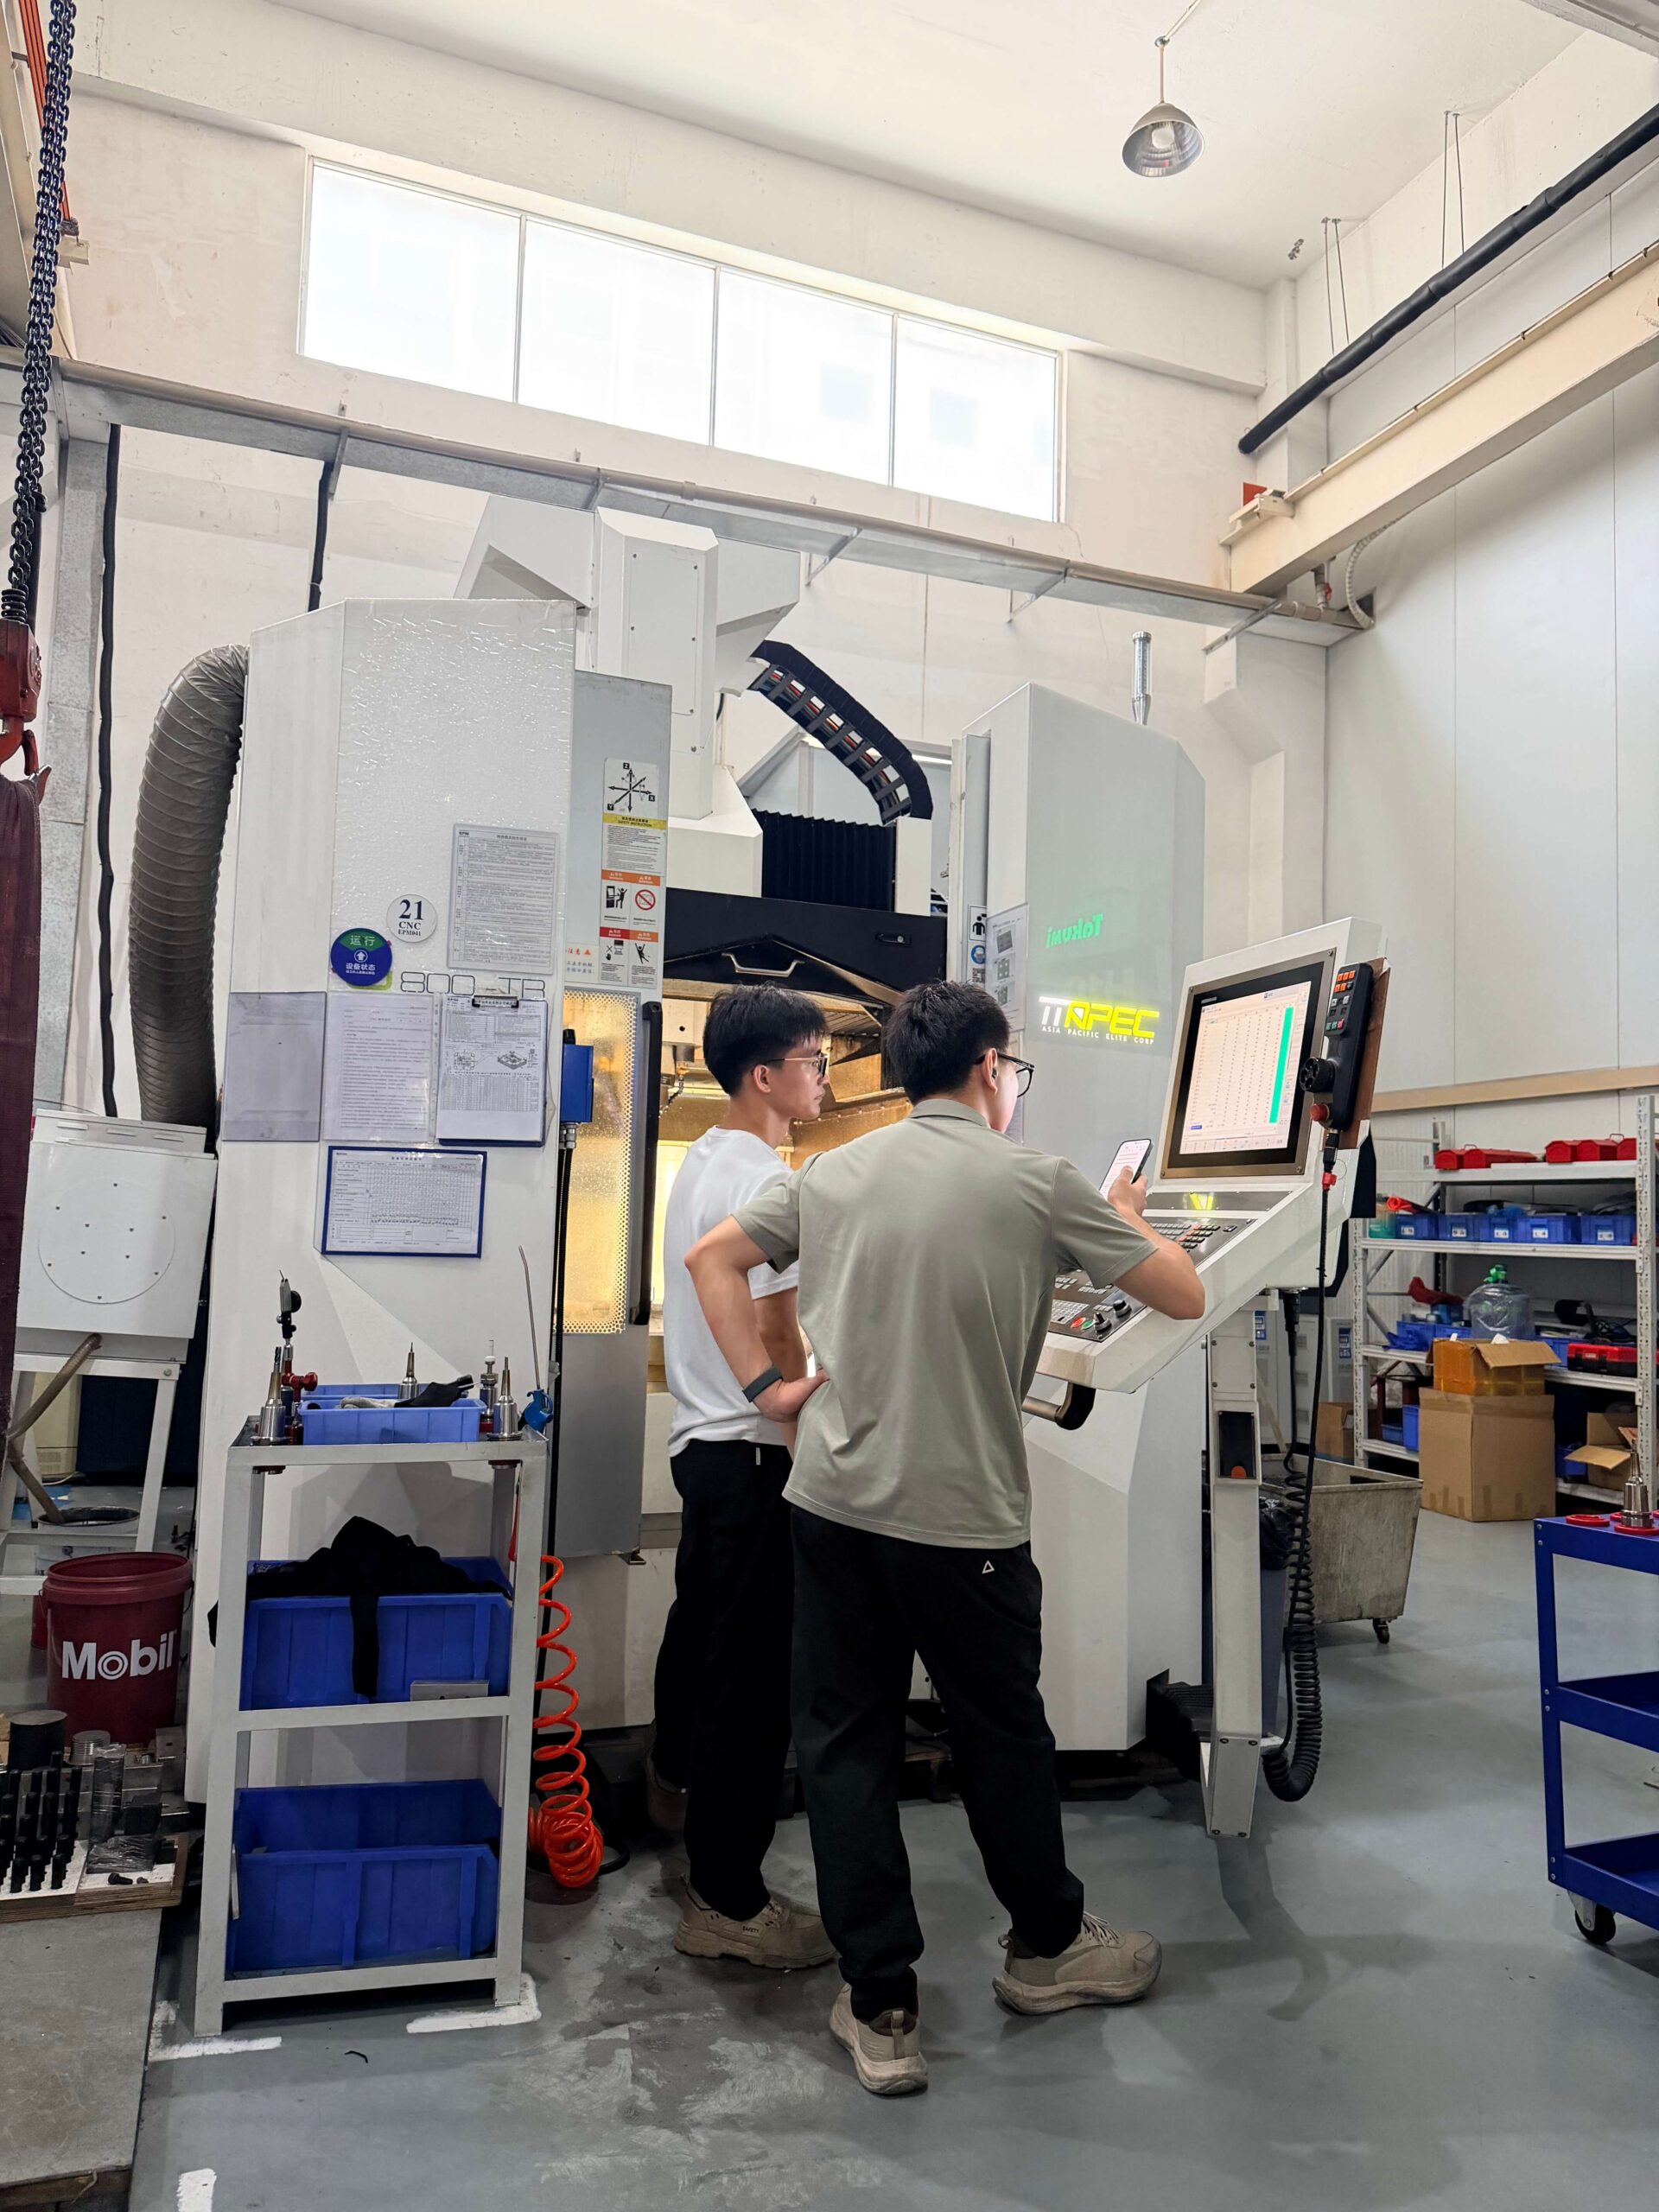
Schritt 10: Einen kontrollierten Testzyklus durchführen
Bevor die cnc-Sonde Führen Sie für die Produktion ein einfaches Testprogramm aus, das Folgendes enthält:
- Aktivierung der Sonde
- Ein geschützter Annäherungszug
- Eine Messung an einer einzigen Oberfläche
- Messung einer Bohrung oder eines Vorsprungs
- Eine Toleranzprüfung
- Ein sicherer Rückzug
- Abschaltung der Sonde
Führen Sie das Programm in einem einzigen Block mit reduzierten Eilgang- und Vorschub-Überlagerungen aus.
Testen Sie anschließend die Fehlerlogik.
Bewegen Sie die Referenz auf sichere und kontrollierte Weise leicht außerhalb des zulässigen Messbereichs oder simulieren Sie ein fehlendes Merkmal. Vergewissern Sie sich, dass die Maschine anhält und eine aussagekräftige Alarmmeldung anzeigt.
Es sollte keine große Korrektur vornehmen und die Bearbeitung fortsetzen.
Ein Testprogramm gilt erst dann als vollständig getestet, wenn man weiß, wie es sich verhält, wenn die Konfiguration falsch ist.
Warum kann ein CNC-Messtaster zwar eine Messung perfekt wiederholen, aber dennoch falsch liegen?
Dies ist eine häufig vor Ort geäußerte Beschwerde:
“Die CNC-Messsonde wiederholt die Messung mit einer Genauigkeit im Mikrometerbereich, aber das gemessene Maß ist immer noch falsch.”
Das bedeutet in der Regel, dass der Auslöser der Messsonde stabil ist, die Beziehung zwischen Messsonde, Kalibrierreferenz und Maschine jedoch nicht stimmt.
Zu den typischen Ursachen zählen:
- Der Ringmaßwert wurde falsch eingegeben
- Während der Kalibrierung war ein Chip vorhanden
- Es ist das falsche Kalibrierset für den Stylus aktiv
- Die Sonde wurde im kalten Zustand kalibriert und nach dem Aufwärmen der Maschine eingesetzt.
- Der Spindelkonus bzw. der Schaft war verschmutzt
- Der Stift wurde ohne Neukalibrierung ausgetauscht.
- Bei der Kalibrierung und Messung wurden unterschiedliche Antastvorschübe verwendet
- Die Maschine weist Spiel oder geometrische Abweichungen auf
Bearbeiten Sie das Ergebnis nicht, nur damit es mit der erwarteten Zahl übereinstimmt.
Finden Sie die Ursache der Abweichung. Eine Korrektur, die bei einem Merkmal zu funktionieren scheint, kann einen neuen Fehler verursachen, wenn die Sonde eine andere Richtung oder einen anderen Durchmesser misst.
Häufige Probleme vor Ort
Der CNC-Taster löst während der Bewegung durch den freien Raum aus
Überprüfen Sie auf Vibrationen, lockere Stiftverbindungen, Einflüsse durch Kühlmittel, beschädigte Dichtungskomponenten, Störungen durch den Empfänger sowie die Filtereinstellungen.
Eine Verringerung des Vorschubs beim Abtasten kann bei der Diagnose des Problems helfen, sollte jedoch nicht dazu dienen, ein mechanisches Problem zu verschleiern.
Die Ergebnisse ändern sich, nachdem die Sonde entfernt und erneut geladen wurde.
Reinigen Sie den Spindelkonus und den Schaft. Überprüfen Sie den Zugbolzen, den Sitz des Halters, die Ausrichtung der Spindel und die Handhabung des Werkzeugwechslers.
Wiederholen Sie den Entlade- und Wiederaufladetest, bevor Sie Kalibrierungswerte ändern.
Die Z-Messung ist gut, aber X und Y sind schlecht
Überprüfen Sie erneut den Rundlauf der Nadel, die Kalibrierung des XY-Versatzes, die Kalibrierung des effektiven Radius und die Ringlehre.
Vergewissern Sie sich außerdem, dass der Stift nicht länger als nötig ist.
Die Ergebnisse sind stabil, fallen jedoch stets zu groß oder zu klein aus.
Überprüfen Sie die Master-Größe, die Einheiten und die aktiven Kalibrierungsvariablen, Griffel Daten, Messrichtung und Referenztemperatur.
Die Genauigkeit verschlechtert sich im Laufe der Schicht
Prüfen Sie zunächst, ob sich die Temperatur verändert hat, bevor Sie die Zentrierschrauben berühren.
Vergleichen Sie die Messwerte im kalten und im warmen Zustand und überprüfen Sie den Aufwärmvorgang der Maschine.
Die manuelle Abtastung funktioniert, aber der automatische Zyklus schlägt fehl
Überprüfen Sie den Aktivierungs-M-Code, die Empfängererkennung, die Timeout-Einstellung, die Makros für die geschützte Positionierung, die aktive Ebene, die Werkzeugkompensation und den Arbeitsversatz.
Eine manuelle Berührung mit dem Stylus beweist, dass die Sonde auslösen kann. Sie beweist jedoch nicht, dass das automatische Programm korrekt oder sicher ist.
Bevor Sie die Website verlassen
Bitte überprüfen Sie, ob:
- Die Sonde ist physisch gesichert
- Der Rundlauf des Tasterstifts entspricht den Anforderungen des Modells
- Alle Schrauben sind mit dem vorgeschriebenen Drehmoment angezogen.
- Die Kommunikation funktioniert im gesamten erforderlichen Maschinenvolumen
- Die Sondenlänge wurde kalibriert
- Der XY-Versatz wurde kalibriert
- Der effektive Radius der Abtastnadel wurde kalibriert
- Wiederholte Messungen sind stabil
- Ein bekanntes Merkmal liegt innerhalb der vereinbarten Prozessgrenzen
- Die Tests zum Werkzeugwechsel und zur Spindelausrichtung wurden erfolgreich bestanden
- Die Übertoleranz und das Alarmverhalten wurden getestet
Halten Sie die Kalibrierungswerte und die Ergebnisse der abschließenden Überprüfung fest.
Diese Aufzeichnung ist wichtig. Sollte sich die Leistung später ändern, verfügt der Betreiber oder der Servicetechniker über eine zuverlässige Vergleichsgrundlage. Kontakt Qidu Metrologie Falls Sie Fragen haben.
