L'installation d'un palpeur CNC n'est pas particulièrement difficile. C'est lorsqu'il s'agit de le faire fonctionner de manière fiable que le vrai travail commence.
Table des matières
Une sonde peut s'allumer, communiquer avec le récepteur et se déclencher normalement, tout en donnant des résultats décevants. En général, la sonde elle-même n'est pas défectueuse. La cause est plus banale : le stylet ne se déplace pas sur l'axe central de la broche, la référence d'étalonnage était sale, la machine était encore en phase de préchauffage, ou le serrage final a déplacé le corps du palpeur de quelques microns.
Ce guide présente l'ensemble du processus à suivre sur site pour un palpeur CNC monté sur broche: installation, test du signal, centrage du stylet, étalonnage, vérification et dépannage.
Les positions exactes des vis, les valeurs de couple, les codes M et les cycles d'étalonnage varient selon les modèles. Conservez le manuel d'utilisation à proximité de la machine. La méthode décrite ci-dessous explique le déroulement de l'opération ; le manuel du fabricant fournit les valeurs définitives.
Que signifie réellement “ régler la précision d'un palpeur CNC ” ?
Il est rare qu'un palpeur CNC ne nécessite qu'un seul réglage de précision.
La fiabilité des mesures repose sur quatre tâches distinctes :
- Fixez solidement la sonde.
- Alignez le stylet avec l'axe central de la broche.
- Calibrez la longueur de la sonde, le décalage XY et le rayon effectif du stylet.
- Vérifiez l'ensemble du système à l'aide d'une référence connue.
Ces métiers sont liés, mais ils ne sont pas interchangeables.
Le centrage mécanique réduit le faux-rond du stylet. L'étalonnage permet de programmer la commande CNC pour qu'elle sache où le palpeur se déclenche réellement. La vérification permet de s'assurer que le palpeur, la machine, le logiciel et la configuration de référence sont bien synchronisés entre eux.
Essayer de résoudre un problème d'étalonnage en tournant les vis de centrage est un excellent moyen de perdre un après-midi sans régler le véritable problème.
Préparatifs avant l'installation d'une sonde CNC
Avant d'ouvrir la porte de la machine, rassemblez tout ce dont vous aurez besoin.
Cela comprend généralement :
- Les corps de la sonde, tige, stylet, les piles, le récepteur et l'interface
- Le pack de macros de palpage adapté à la commande CNC
- Un comparateur à cadran propre
- Un support rigide pour indicateur magnétique ou mécanique
- Nettoyer les clés hexagonales
- Une petite clé dynamométrique
- Lingettes non pelucheuses et liquide de nettoyage adapté
- Un programme de test simple avec des mouvements lents
Vous aurez également besoin de deux références d'étalonnage fiables :
- Une surface plane de référence ou un étalon de longueur connu pour l'étalonnage Z
- Un calibre annulaire étalonné ou un alésage dont le diamètre est connu avec précision, destiné à l'étalonnage des axes X et Y et du rayon du stylet
Avant de commencer, vérifiez que la tige s'adapte bien à la broche, que le récepteur est connecté à l'entrée appropriée de la machine et que le mode d'activation de la sonde est pris en charge.
Vérifiez que les macros de palpage adaptées à la commande CNC utilisée sont bien installées. Les constructeurs de machines utilisent parfois des codes M personnalisés, des variables ou des routines de positionnement protégées ; ne partez donc jamais du principe qu'un programme provenant d'une autre machine fonctionnera tel quel.
Étape 1 : Commencez avec une machine propre et chaude
Arrêtez la broche et respectez la procédure habituelle de mise en place ou de verrouillage du site avant d'intervenir à proximité de la broche, du changeur d'outils ou du récepteur.
Pensez ensuite à la température.
Un palpeur peut être parfaitement centré sur une machine froide, mais sembler perdre en précision une fois que la broche, le bloc-moteur et les axes se sont réchauffés. Si le palpeur est destiné à être utilisé en conditions de production, lancez le cycle de préchauffage habituel de la machine avant de procéder à l'étalonnage final.
Nettoyez soigneusement les surfaces suivantes :
- Le cône de la broche
- La tige de la sonde
- Le filetage du stylet
- La surface de contact de l'indicateur
- Le calibre annulaire ou alésage de calibrage
- La surface de référence Z
Un petit copeau coincé entre la tige et la broche peut générer davantage d'erreurs que le mécanisme de palpage lui-même.
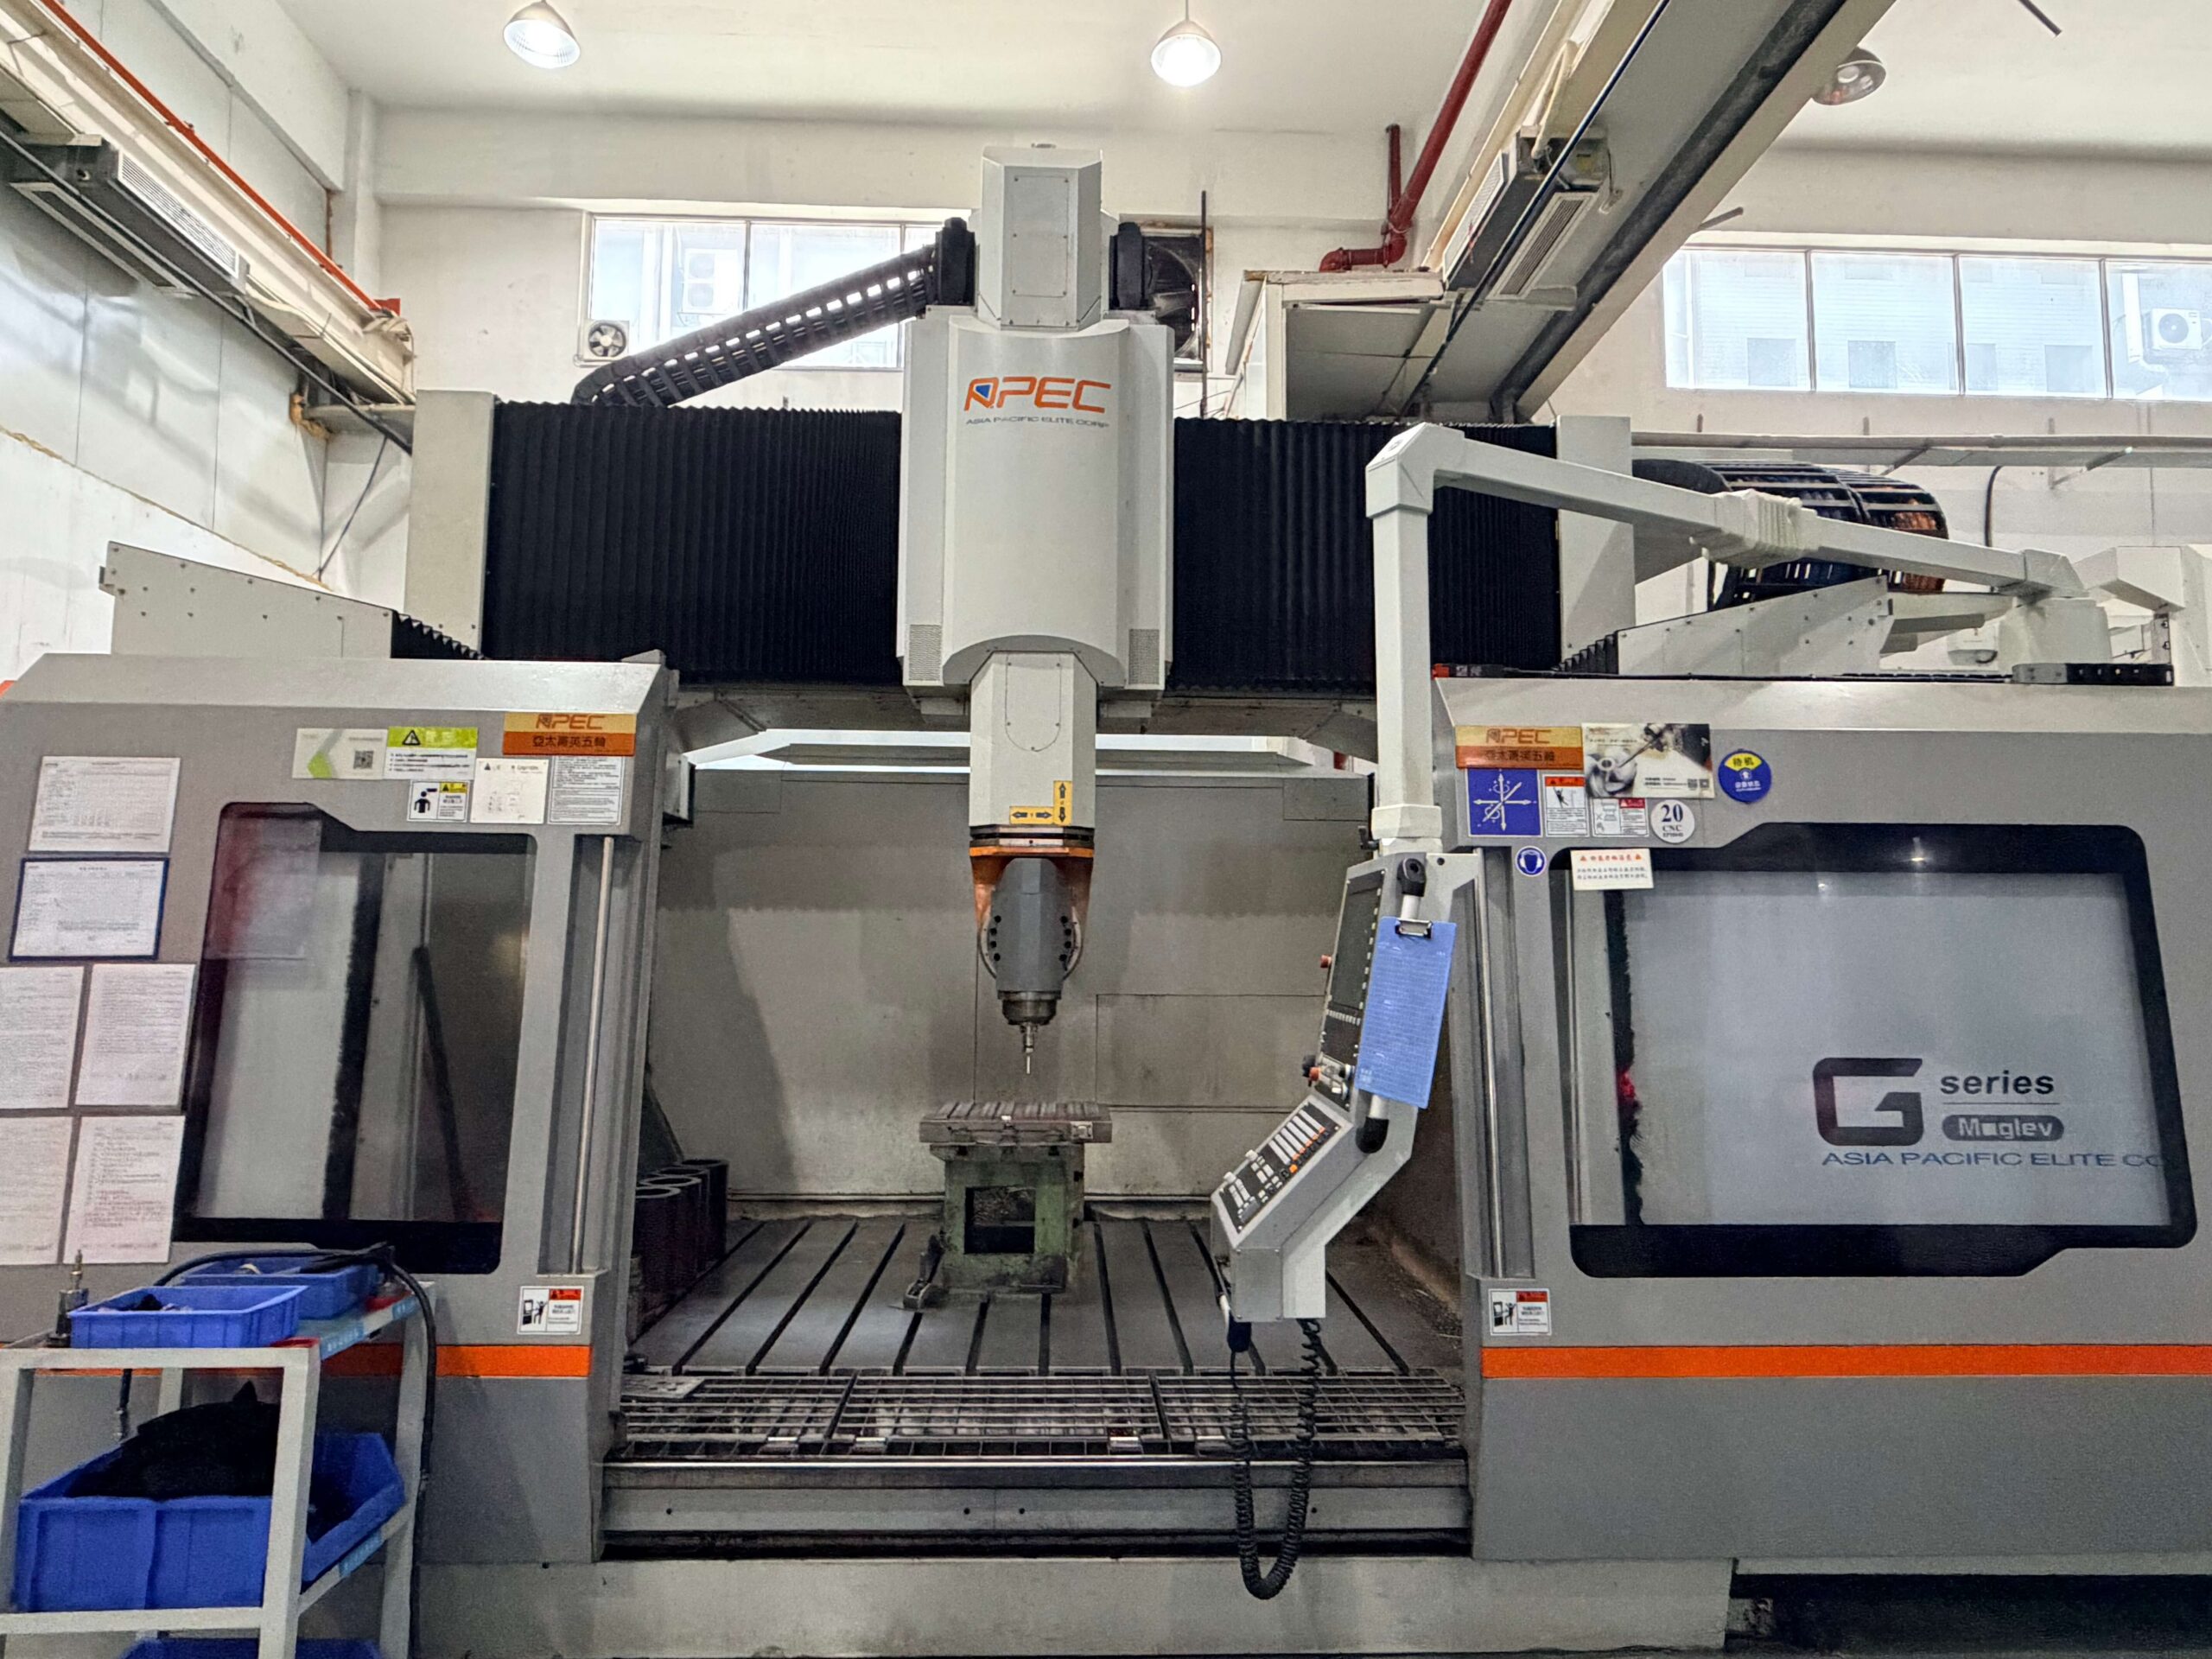
Ne précipitez pas cette étape. Toutes les mesures suivantes dépendent d'un raccordement mécanique stable et propre.
Étape 2 : Assemblez la sonde CNC sans forcer
Installez les piles dans le bon sens et vérifiez les voyants d'état de la sonde.
Configurez le canal de communication, la méthode d'activation, le délai d'attente et le filtrage en fonction de la machine et du récepteur. Évitez de modifier plusieurs paramètres à la fois. En cas de dysfonctionnement ultérieur, il est beaucoup plus facile de résoudre le problème lorsque vous savez quel paramètre a été modifié.
Installez le stylet à l’aide de l’outil et en respectant le couple de serrage recommandé pour cette sonde.
Ne serrez pas la bille en rubis avec une pince. N'appliquez pas de frein-filet, sauf si le fabricant l'autorise expressément.
Utilisez le stylet le plus court permettant d'atteindre les caractéristiques requises en toute sécurité. Un stylet long peut s'avérer nécessaire pour une cavité profonde ou un dispositif de fixation difficile d'accès, mais il aura généralement tendance à se courber, à vibrer ou à être perturbé pendant la mesure.
Lorsqu'un maillon faible est nécessaire, utilisez la version adaptée au matériau du stylet et à l'application. Son rôle est de protéger la sonde contre un dépassement de course excessif. Il n'est pas destiné à améliorer la précision de mesure.
Étape 3 : Fixer la sonde CNC sur la tige
La plupart des palpeurs de broche utilisent un jeu de vis pour fixer le corps à la tige et un autre jeu pour centrer le palpeur.
Commencez par desserrer suffisamment les vis de centrage pour permettre le réglage. Placez la sonde de manière uniforme contre la tige, puis serrez les vis de fixation principales uniquement jusqu’à la valeur préliminaire indiquée dans le manuel.
L'ensemble doit être suffisamment bien fixé pour ne pas s'affaisser, mais pas trop serré pour que les vis de centrage puissent encore déplacer le corps de manière prévisible.
N'essayez pas de centrer la sonde en tapotant le corps avec un marteau, le manche d'un tournevis ou un outil en plastique.
Le fait de tapoter peut sembler plus rapide, mais cela rend la position finale difficile à contrôler et peut endommager le mécanisme interne. Le guide d’installation de l’OMP60 de Renishaw, par exemple, met expressément en garde les utilisateurs contre le fait de frapper ou de tapoter le palpeur lors de son réglage au centre. ([Renishaw][1])
Étape 4 : Tester le signal avant de régler le faux-rond
Avant de vous lancer dans des réglages mécaniques de précision, assurez-vous que l'ensemble de la chaîne de signal fonctionne correctement.
Insérez la sonde dans la broche et activez-la à l'aide de la commande habituelle de la machine.
Vérifiez que :
- La sonde s'allume correctement
- Le récepteur détecte la sonde
- Une légère déviation du stylet modifie l'état de la sonde
- La commande CNC répond à la commande de saut
- Aucun avertissement de batterie faible n'apparaît
- La sonde ne se déclenche pas de manière aléatoire à l'arrêt
- La sonde s'éteint à la suite de la commande attendue ou à l'expiration du délai
Pour un sonde optique, tester la communication sur l'ensemble des machines concernées.
Un palpeur peut communiquer normalement à proximité du récepteur, mais perdre la ligne de visée s'il se trouve derrière une table rotative, un grand dispositif de fixation ou une pièce à usiner. Testez les positions réelles dans lesquelles le palpage aura lieu.
Pour une sonde radio, vérifiez qu'elle est correctement appairée et contrôlez s'il y a des interruptions de communication à proximité des limites de course de la machine.
Effectuez les premiers déplacements protégés en mode « single block », en réduisant l'avance et les surcharges de vitesse. Le premier déplacement automatique n'est pas le moment idéal pour se rendre compte que l'entrée de saut a été mal câblée.
Étape 5 : Régler le faux-rond de la pointe
C'est l'opération à laquelle la plupart des gens font référence lorsqu'ils parlent de “ réglage de la précision de la sonde ”.”
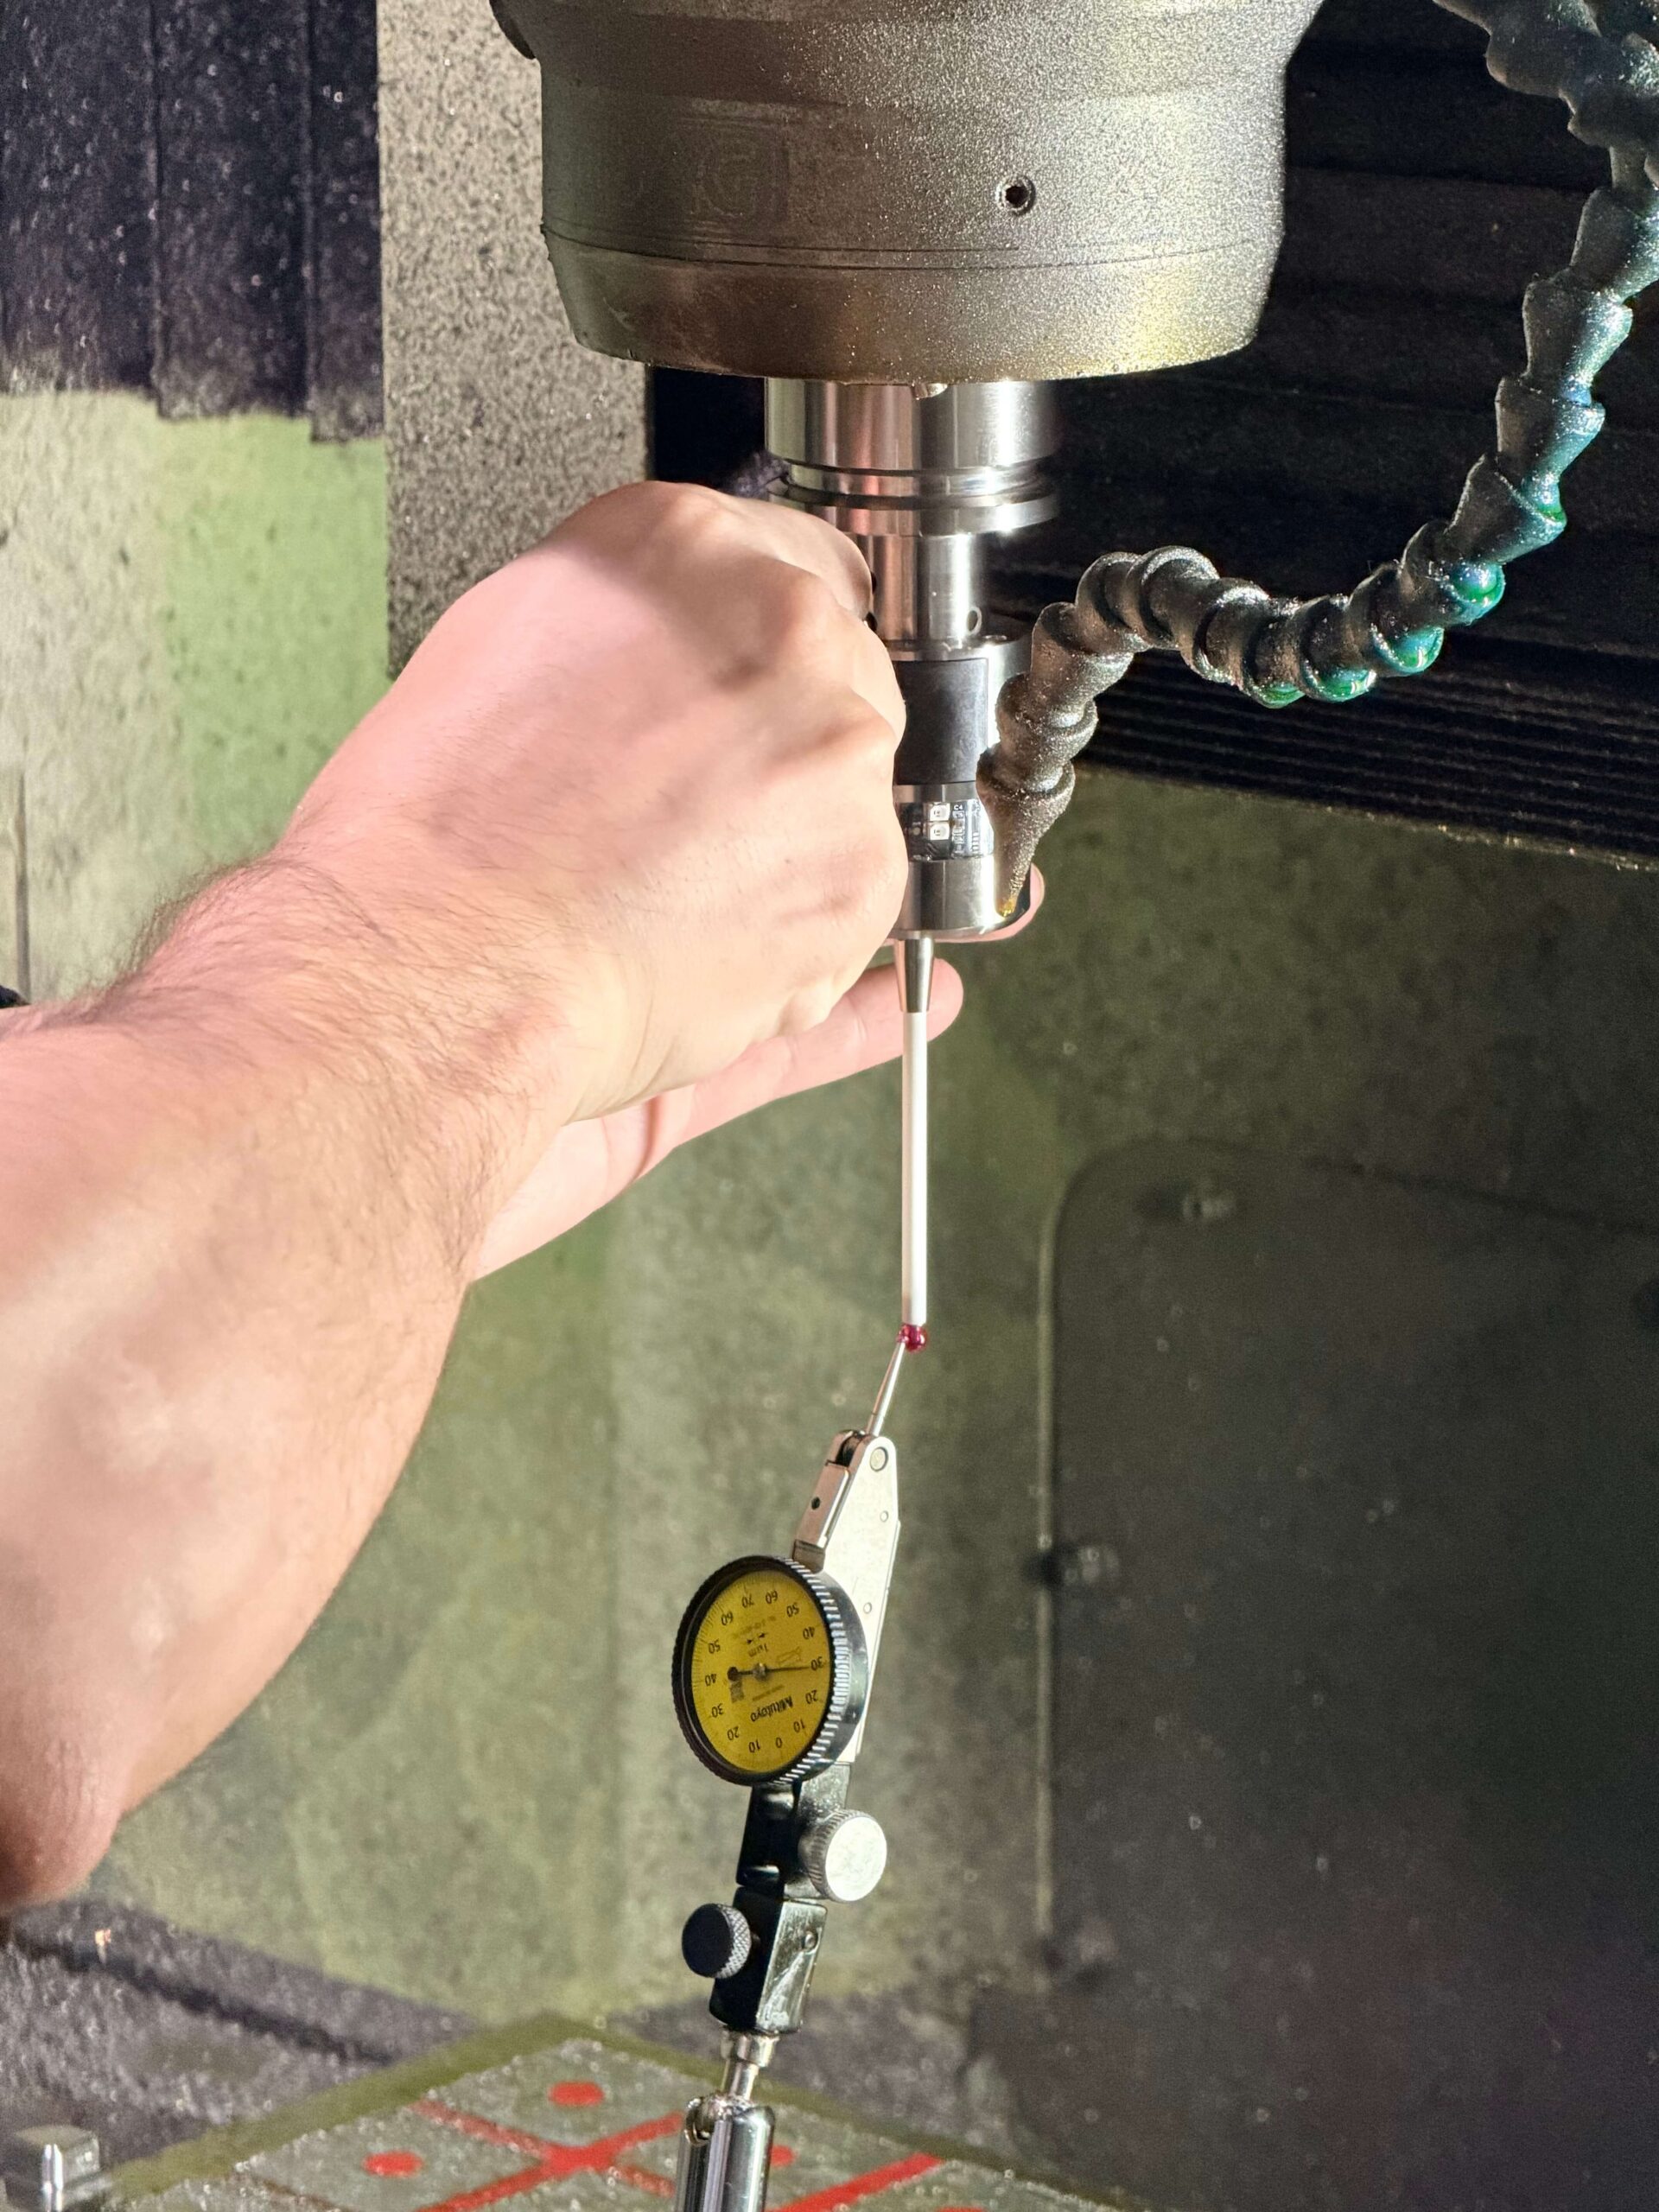
Placez un comparateur à cadran contre la tige du stylet, près de la bille, ou à l'emplacement de contact recommandé par le fabricant du palpeur CNC.
Faites tourner lentement la broche à la main jusqu'à ce qu'elle effectue un tour complet. Ne faites jamais tourner la broche en mode motorisé lorsque l'indicateur est en contact avec le stylet.
Observez l'indicateur et relevez les valeurs maximale et minimale. La différence entre ces deux valeurs correspond au faux-rond total indiqué.
Les vis de centrage fonctionnent généralement par paires opposées. Avant de serrer la vis qui déplace le palpeur CNC dans la direction souhaitée, desserrez légèrement la vis située du côté opposé.
Apportez des changements très légers.
Après chaque réglage :
- Faites tourner la broche d'un tour complet supplémentaire.
- Déterminez les nouvelles valeurs maximales et minimales.
- Corrigez environ la moitié de l'erreur restante.
- Répétez l'opération.
Essayer de corriger entièrement l'erreur en un seul réglage a souvent pour effet de faire dévier le stylet au-delà du centre, ce qui vous oblige à le corriger dans la direction opposée.
Une fois que le faux-rond initial est acceptable, serrez les vis de fixation principales progressivement et de manière uniforme. Ne serrez pas complètement une vis tant que les autres restent desserrées.
Mesurez à nouveau le faux-rond après le serrage. Le corps de la sonde bouge souvent légèrement lors de l'application du couple final ; il est donc tout à fait normal de devoir procéder à un nouveau réglage fin.
Le faux-rond admissible dépend du modèle de palpeur et de l'application. À titre d’exemple officiel, la procédure Renishaw OMP60 prévoit de ramener le faux-rond de la pointe du stylet en dessous de 20 µm avant le serrage final et précise qu’une valeur de 5 µm devrait être atteignable lors du centrage final. Ces valeurs ne doivent pas être reproduites automatiquement pour un autre palpeur ; utilisez toujours les spécifications et les valeurs de couple propres au modèle installé.
Étape 6 : Tester la sonde dans les conditions réelles d'utilisation de la machine
Activez le palpeur CNC à partir de plusieurs positions de la machine et avec la broche dans l'orientation utilisée par les cycles de palpage.
Faites attention aux faux déclenchements causés par :
- Vibrations des machines
- Le liquide de refroidissement entre en contact avec le stylet
- Articulations du stylet trop lâches
- Interférence optique
- Communications radio instables
- Accélération excessive
- Une avance de sondage inadaptée
N'augmentez pas immédiatement la force de déclenchement et n'activez pas un filtrage intensif pour masquer le problème.
Commencez par vérifier la sonde, la fixation de la tige, la position du récepteur, les câbles, les vibrations de la machine et la vitesse de palpage. Le réglage de la force de déclenchement ne doit normalement être envisagé qu’en dernier recours.
La modification de la force de déclenchement peut avoir une incidence sur le point à partir duquel la sonde génère son signal. En cas de modification, procédez à un nouvel étalonnage de la sonde avant de la remettre en service.
Étape 7 : Calibrez la sonde — ne vous contentez pas de la toucher pour la désactiver
Le centrage mécanique permet de positionner le stylet à proximité de l'axe de la broche. Il ne communique pas à la commande les dimensions réelles de mesure du palpeur.
Un étalonnage complet permet généralement de déterminer trois valeurs.
Longueur de la sonde
Le stylet touche une surface de référence propre dont la position en Z est connue.
Le cycle d'étalonnage calcule la longueur effective du palpeur CNC et l'enregistre dans le décalage d'outil ou la variable d'étalonnage approprié(e).
Saisissez avec soin la hauteur de la surface de référence. Une valeur incorrecte peut donner lieu à une mesure très reproductible, mais qui restera erronée à chaque fois.
Décalage du stylet XY
Même après un centrage minutieux, il se peut que le stylet ne soit pas exactement aligné sur l'axe de la broche.
Un cycle d'étalonnage réalisé dans un alésage de dimensions connues permet de déterminer les légers décalages résiduels en X et en Y. Le logiciel de palpage les compense ensuite lors des mesures suivantes.
Rayon effectif de la bille du stylet
Le rayon physique de la bille du stylet n'est pas nécessairement identique à son rayon de mesure effectif.
Le mécanisme de déclenchement, la flexion du stylet, l'avance de la sonde et la direction de mesure influencent la position à laquelle le signal de la sonde est généré.
Un anneau de calibrage ou un alésage de référence permet au logiciel de palpage de calculer le rayon effectif. En fonction de la sonde et du logiciel, différentes valeurs d'étalonnage peuvent être enregistrées pour différentes directions.
Les procédures officielles d'étalonnage des palpeurs à broche utilisent généralement une référence Z connue, associée à un calibre annulaire ou à une caractéristique interne connue, afin de déterminer la longueur du palpeur, le décalage XY et le rayon effectif de la bille.
N'utilisez que les macros d'étalonnage prévues pour le logiciel de commande et de palpage de la machine.
Un numéro de macro copié depuis un autre contrôleur peut effectuer une opération différente — ou ne pas assurer du tout la protection des mouvements.
Étape 8 : Vérifiez la répétabilité avant de rechercher la précision
Une fois l'étalonnage terminé, mesurez plusieurs fois la même référence propre sans modifier la configuration.
Notez les valeurs mesurées au lieu de vous fier à celle qui s'affiche brièvement sur l'écran de commande.
La première question n'est pas de savoir si le résultat moyen correspond exactement à la valeur nominale. La première question est de savoir si les mesures restent proches les unes des autres.
Lorsque les valeurs mesurées varient, vérifiez les points suivants :
- Un stylet mal fixé
- Une tige de sonde mal fixée
- Copeaux, liquide de refroidissement ou huile sur la surface de référence
- Tension de batterie faible
- Vitesse de sondage excessive
- Vibrations des machines
- Mouvement thermique
- Un stylet endommagé
- Communication instable avec le récepteur
Lorsque les résultats sont très proches les uns des autres mais ne correspondent pas à la référence certifiée, la cause probable est différente. Vérifiez les données d'étalonnage, la valeur nominale saisie, les données du stylet actif, la température, la géométrie de la machine ou les variables d'étalonnage.
Un décalage peut corriger un biais stable. Il ne peut toutefois pas rendre fiable un processus de mesure instable.
Étape 9 : Vérifier le palpeur CNC dans plusieurs directions
Une mesure correcte de l'axe Z ne prouve pas que le palpeur CNC soit prêt à effectuer une mesure précise sur les axes X et Y.
Mesurez un alésage de diamètre connu selon les axes X et Y. Comparez la position centrale calculée et le diamètre mesuré.
Dans la mesure du possible, répétez la mesure après avoir retiré puis réinstallé la sonde dans le magasin d'outils. Vous pouvez également la répéter avec différentes orientations de la broche.
La tendance qui se dégage des résultats permet souvent de mettre le doigt sur le problème.
- Un résultat qui varie en fonction de l'orientation de la broche peut indiquer un faux-rond du stylet, un mauvais positionnement de la tige ou un comportement directionnel.
- Des résultats Z corrects associés à des résultats XY médiocres peuvent indiquer des problèmes de centrage, de décalage XY ou d'étalonnage du rayon du stylet.
- Une erreur de taille stable peut indiquer une valeur de référence incorrecte ou un étalonnage du rayon effectif incorrect.
- Une erreur qui survient principalement sur un axe de la machine peut être liée à la géométrie de la machine ou à des réglages spécifiques à cet axe.
Pour les applications exigeantes, comparez les mesures effectuées sur la machine avec celles d'un étalon calibré ou avec les résultats d'un contrôle réalisé par un organisme indépendant.
La sonde utilise les axes de la machine à commande numérique pour effectuer ses mesures. Elle ne peut donc pas certifier de manière indépendante la précision de la machine qui la positionne.
Étape 10 : Effectuer un cycle d'essai contrôlé
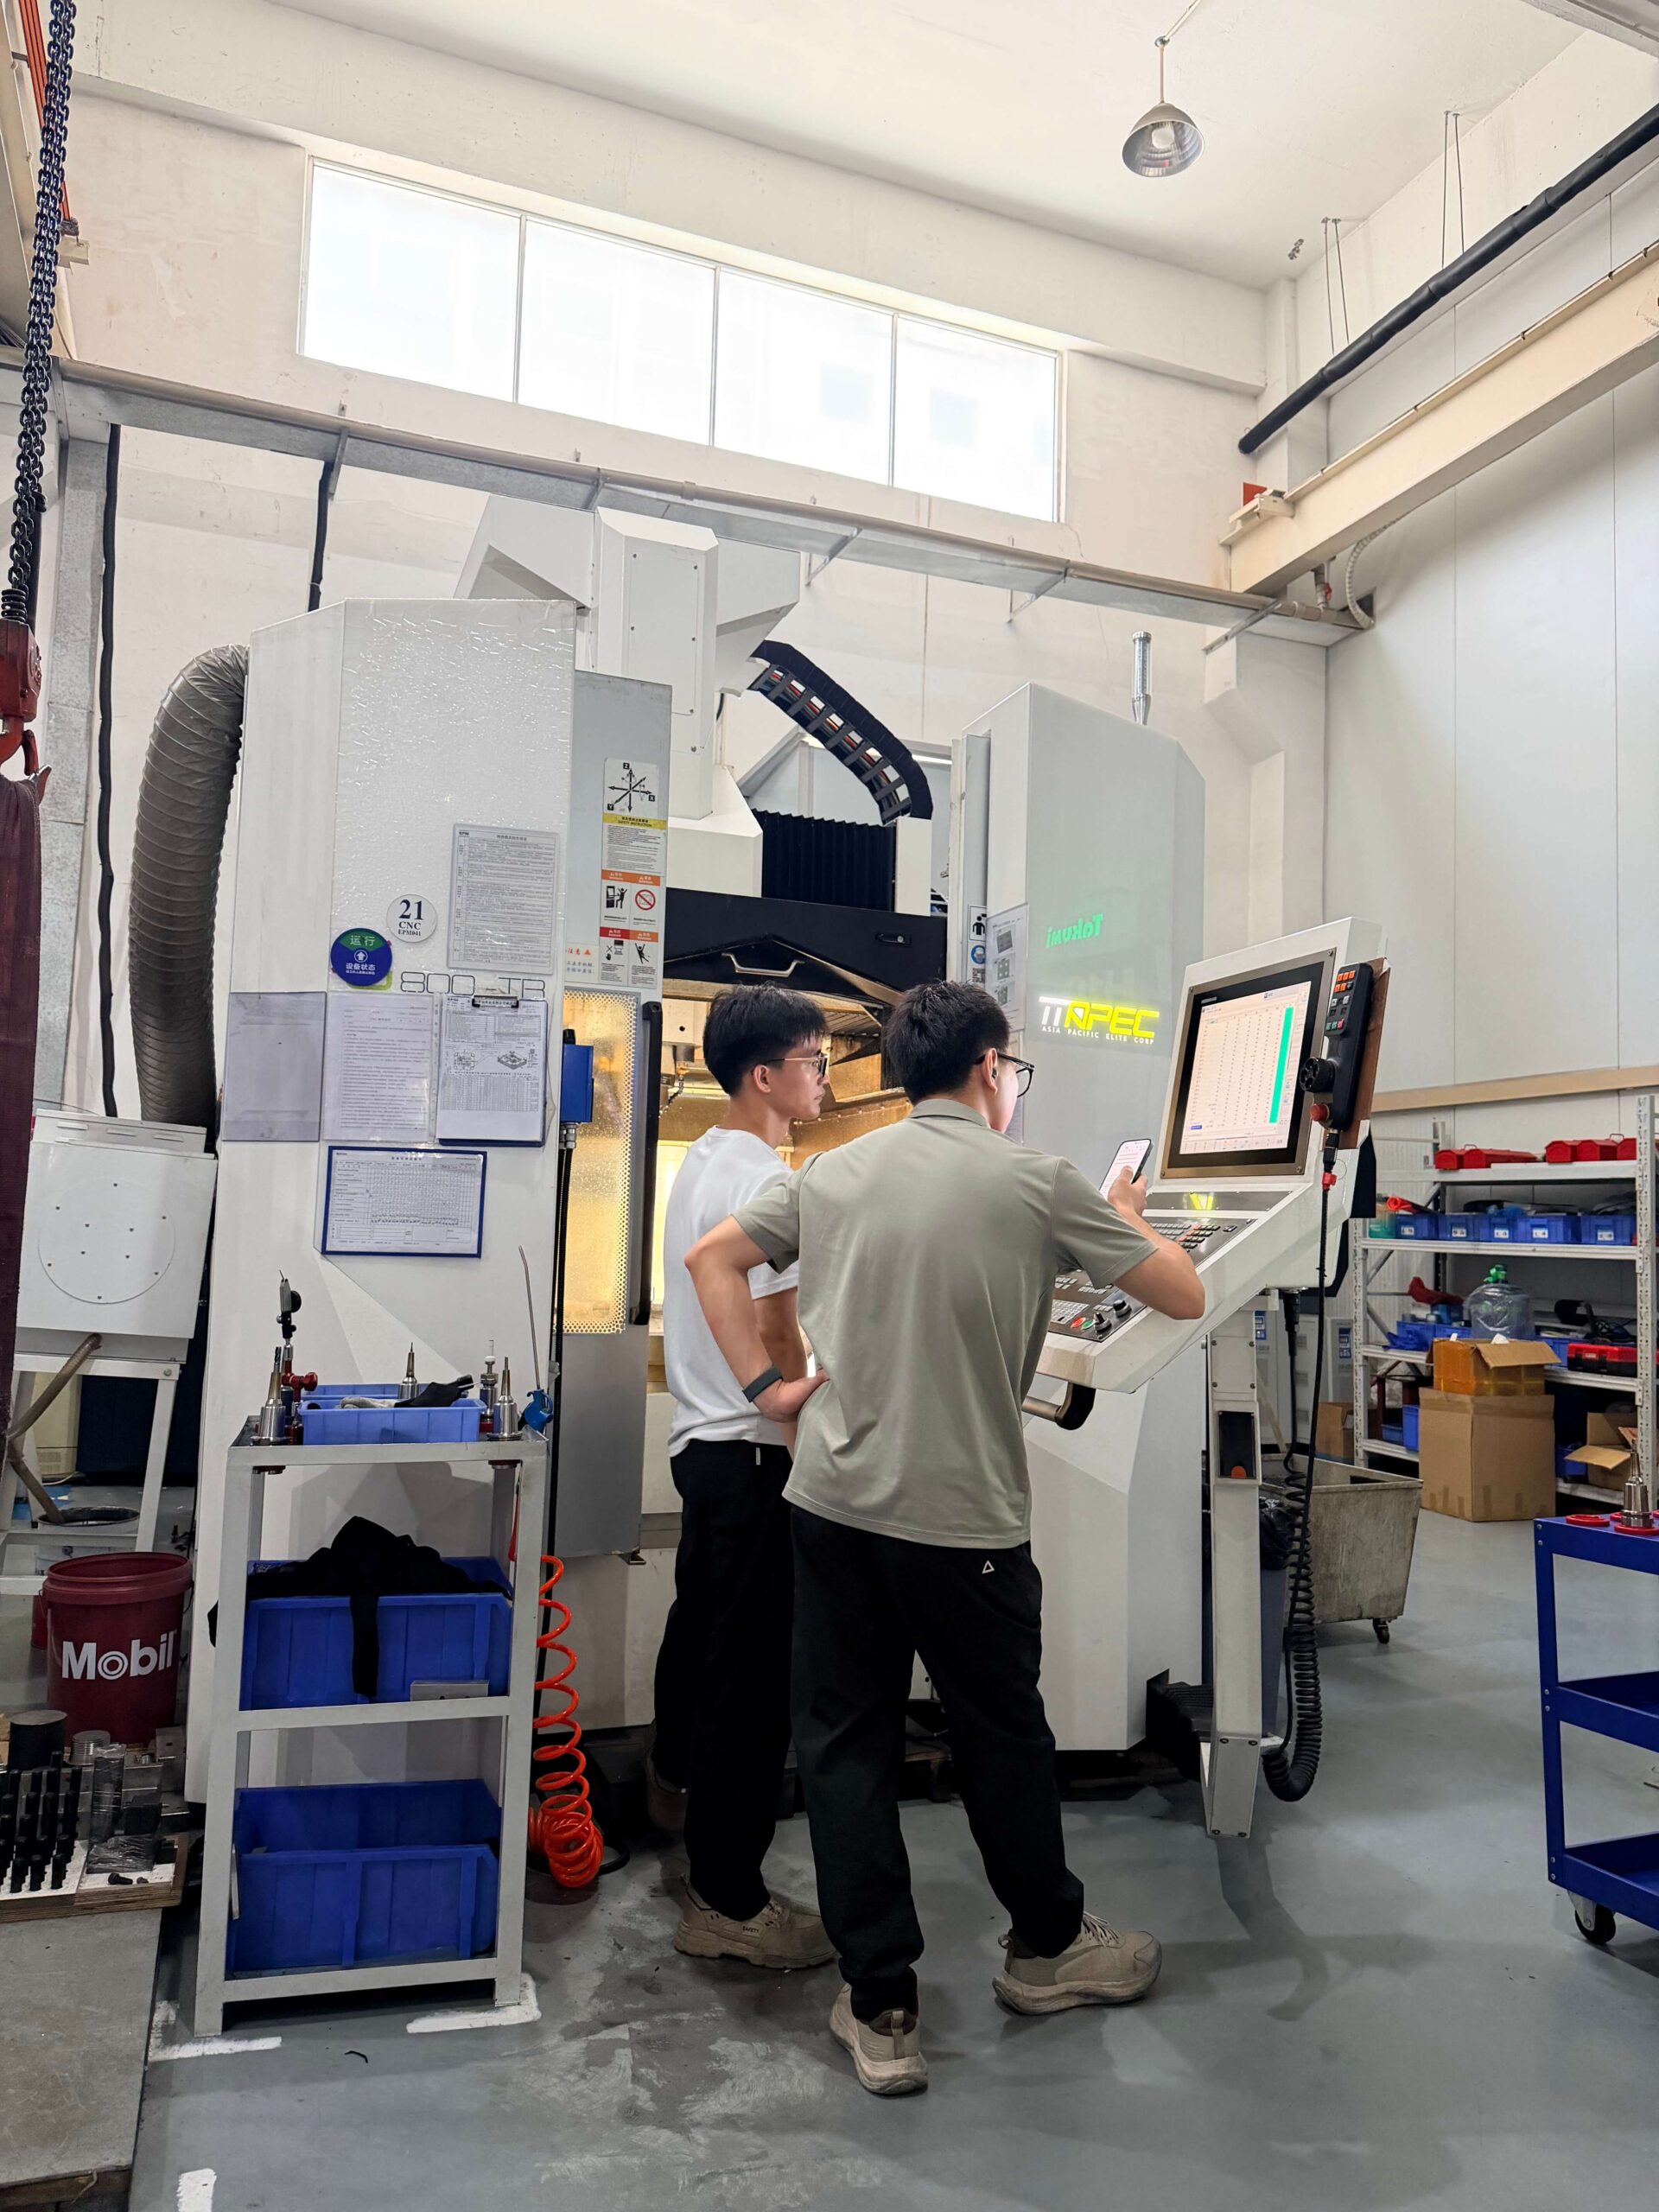
Avant de publier le sonde cnc Pour la production, exécutez un programme de test simple contenant :
- Activation de la sonde
- Une manœuvre d'approche sécurisée
- Une mesure sur une seule surface
- Mesure d'un alésage ou d'un bossage
- Un contrôle de tolérance
- Un rétractable sûr
- Désactivation de la sonde
Exécutez le programme en un seul bloc avec des corrections réduites pour les déplacements rapides et l'avance.
Testez ensuite la logique de gestion des erreurs.
De manière sûre et contrôlée, déplacez légèrement la référence en dehors de la plage de mesure autorisée ou simulez l'absence d'une caractéristique. Vérifiez que la machine s'arrête et affiche une alarme pertinente.
Il ne faut pas appliquer une correction importante et poursuivre l'usinage.
Un programme de test n'est pas considéré comme ayant été entièrement testé tant que l'on ne sait pas comment il se comporte en cas de configuration incorrecte.
Pourquoi un palpeur CNC peut-il répéter parfaitement une mesure tout en se trompant ?
Voici une plainte fréquemment formulée sur place :
“ Le palpeur CNC assure une répétabilité de l'ordre du micron, mais la cote mesurée reste incorrecte. ”
Cela signifie généralement que le déclenchement de la sonde est stable, mais que la relation entre la sonde, la référence d'étalonnage et la machine est incorrecte.
Parmi les causes courantes, on peut citer :
- La valeur du calibre annulaire a été saisie de manière erronée
- Une puce était présente lors de l'étalonnage
- Un jeu de calibrage de stylet incorrect est actif
- La sonde a été étalonnée à froid, puis utilisée une fois que la machine s'était réchauffée.
- Le cône ou la tige de la broche était encrassé(e)
- Le stylet a été remplacé sans être recalibré
- L'étalonnage et la mesure ont utilisé différentes avances de la sonde
- La machine présente un jeu ou une erreur géométrique
Ne modifiez pas le résultat dans le seul but de le faire correspondre au nombre attendu.
Identifiez la source du biais. Une correction qui semble fonctionner pour une caractéristique donnée peut générer une nouvelle erreur lorsque la sonde mesure une autre direction ou un autre diamètre.
Problèmes courants rencontrés sur site
Le palpeur CNC se déclenche lorsqu'il se déplace dans l'espace libre
Vérifiez les vibrations, le serrage des articulations du stylet, l'impact du liquide de refroidissement, l'état des joints d'étanchéité, les interférences au niveau du récepteur et les paramètres de filtrage.
La réduction de l'avance de sondage peut aider à diagnostiquer le problème, mais elle ne doit pas servir à masquer un problème mécanique.
Les résultats changent une fois que la sonde a été retirée puis réinsérée.
Nettoyez le cône et la tige de la broche. Vérifiez la goupille de traction, le logement du porte-outil, l'orientation de la broche et le bon fonctionnement du changeur d'outils.
Répétez le test de déchargement et de rechargement avant de modifier toute valeur d'étalonnage.
La mesure sur l'axe Z est bonne, mais celles sur les axes X et Y sont médiocres
Vérifiez à nouveau le faux-rond du stylet, l'étalonnage du décalage XY, l'étalonnage du rayon effectif et la bague de mesure.
Vérifiez également que le stylet n'est pas plus long que nécessaire.
Les résultats sont stables, mais toujours trop élevés ou trop bas.
Vérifiez la taille du fichier maître, les unités, les variables d'étalonnage actives, stylet les données, la direction de la mesure et la température de référence.
La précision diminue au cours du service
Vérifiez s'il y a eu une variation de température avant de toucher aux vis de centrage.
Comparez les mesures à froid et à chaud, puis passez en revue la procédure de préchauffage de la machine.
Le test manuel fonctionne, mais le cycle automatique échoue
Vérifiez le code M d'activation, la visibilité du récepteur, le paramètre de délai d'attente, les macros de positionnement protégé, le plan actif, la compensation d'outil et le décalage d'usinage.
Un contact manuel avec le stylet prouve que la sonde peut se déclencher. Cela ne prouve pas pour autant que le programme automatique soit correct ou sûr.
Avant de quitter le site
Vérifiez que :
- La sonde est physiquement sécurisée
- Le faux-rond du stylet est conforme aux exigences du modèle
- Toutes les vis sont serrées au couple spécifié.
- La communication fonctionne dans tout le volume de la machine concerné
- La longueur de la sonde a été étalonnée
- Le décalage XY a été calibré
- Le rayon effectif de la pointe a été étalonné
- Les mesures répétées sont stables
- Une caractéristique connue se situe dans les limites de processus convenues
- Les tests de changement d'outil et d'orientation de la broche ont été réussis
- La tolérance excessive et le comportement en cas d'alerte ont été testés
Notez les valeurs d'étalonnage et les résultats de la vérification finale.
Ces données sont importantes. Si les performances venaient à évoluer par la suite, l'opérateur ou le technicien de maintenance disposerait d'une référence fiable à des fins de comparaison. Contactez-nous Qidu Metrology Si vous avez des questions.
