Ein Werkzeugvoreinstellgerät kann mechanisch installiert, mit Strom versorgt und sichtbar ausgelöst werden – und dennoch nicht bereit sein, einen Produktionslauf zu schützen. Was dabei meist fehlt, ist die Inbetriebnahme: der Nachweis, dass das physische Gerät, das elektrische Signal, die CNC-Logik und die gespeicherten Werkzeugdaten miteinander übereinstimmen.
Diese Unterscheidung ist wichtig. Ein Werkzeugvoreinsteller legt die Werkzeugabmessungen und Zustandsdaten für die Steuerung fest; die Steuerung verwendet diese Daten anschließend in den Werkzeugversatz- und Bearbeitungszyklen. Sind die Befestigungsreferenz, der Auslöseimpuls, die Makrovariablen oder der Bezugspunktvorgang falsch, kann selbst ein scheinbar normaler Auslöseimpuls zu einem falschen Versatz führen. Die Folge kann ein Leerlauf, ein Überfräsen, ein beschädigter Werkzeugmessgerät oder ein fehlerhaftes Werkstück sein.
Diese Checkliste ist für einen festen Kontakt vorgesehen, CNC-Werkzeugeinrichter auf einem Bearbeitungszentrum. Es ist auch hilfreich, wenn Sie ein vom Maschinenhersteller oder Systemintegrator installiertes System in Empfang nehmen. Es ersetzt weder das Handbuch der Werkzeugmaschine noch das Handbuch der CNC-Steuerung, die Montageanleitung des Werkzeugausrichters noch die Sicherheitsvorschriften Ihres Betriebs. Lassen Sie die endgültigen Einstellungen vor Produktionsbeginn von einem qualifizierten Techniker überprüfen.
Beginnen Sie mit einem klaren Akzeptanzziel
Bevor Sie Parameter ändern, legen Sie fest, was “bereit” für diese bestimmte Maschine bedeutet. Notieren Sie Folgendes:
- das Maschinenmodell, die Steuerung sowie die Software- bzw. Makro-Version;
- das Modell des Werkzeugverstellers, die Ausgangsart und die Revision des Schaltplans;
- die durchzuführenden Werkzeug-Einstellvorgänge (z. B. Längeneinstellung, Durchmessereinstellung oder Überprüfung auf Werkzeugbruch);
- das Referenzwerkzeug oder das zertifizierte Artefakt, das zur Verifizierung verwendet wird;
- die vorgesehenen Werkzeuge, Halterungen, Drehzahlen und Anfahrrichtungen; sowie
- die geschützte Parameter, die PMC-/SPS-Logik oder Abtastmakros ändern dürfen.
Diese Aufzeichnung ist aussagekräftiger als ein allgemeiner „Bestanden/Nicht bestanden“-Aufkleber. Sie schafft eine nachvollziehbare Grundlage für die zukünftige Fehlerbehebung nach einem Absturz, einem Austausch von Stift oder Touchpad, einer Wartung des Geräts oder einer Softwareänderung.
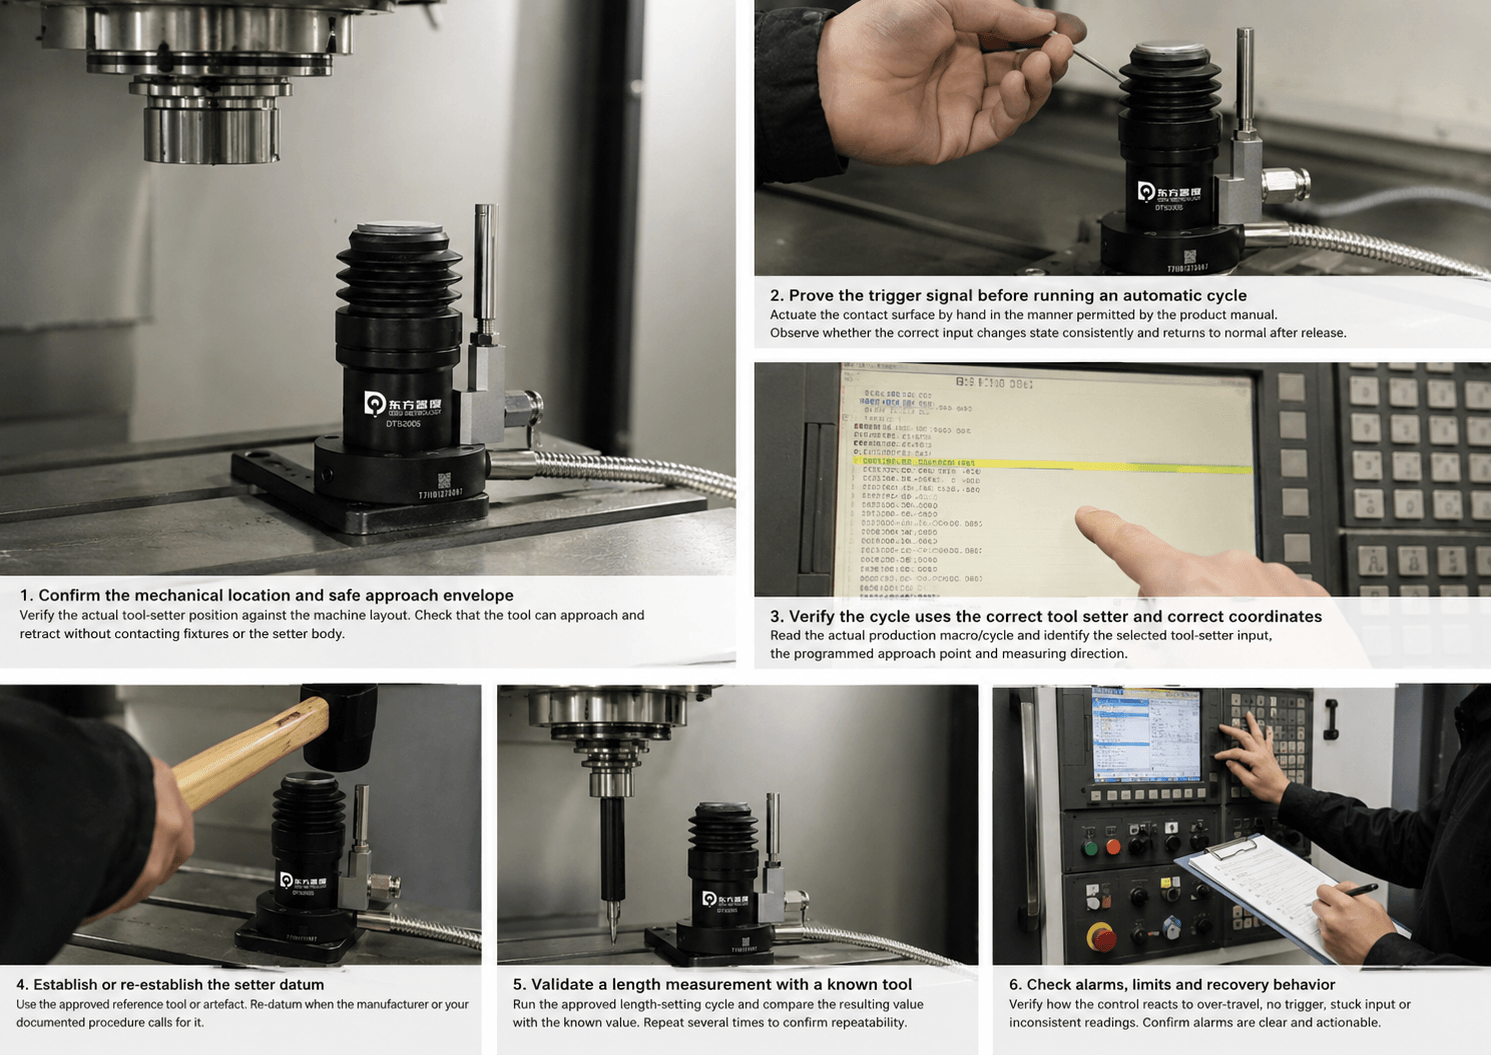
1. Überprüfen Sie die mechanische Position und den sicheren Annäherungsbereich
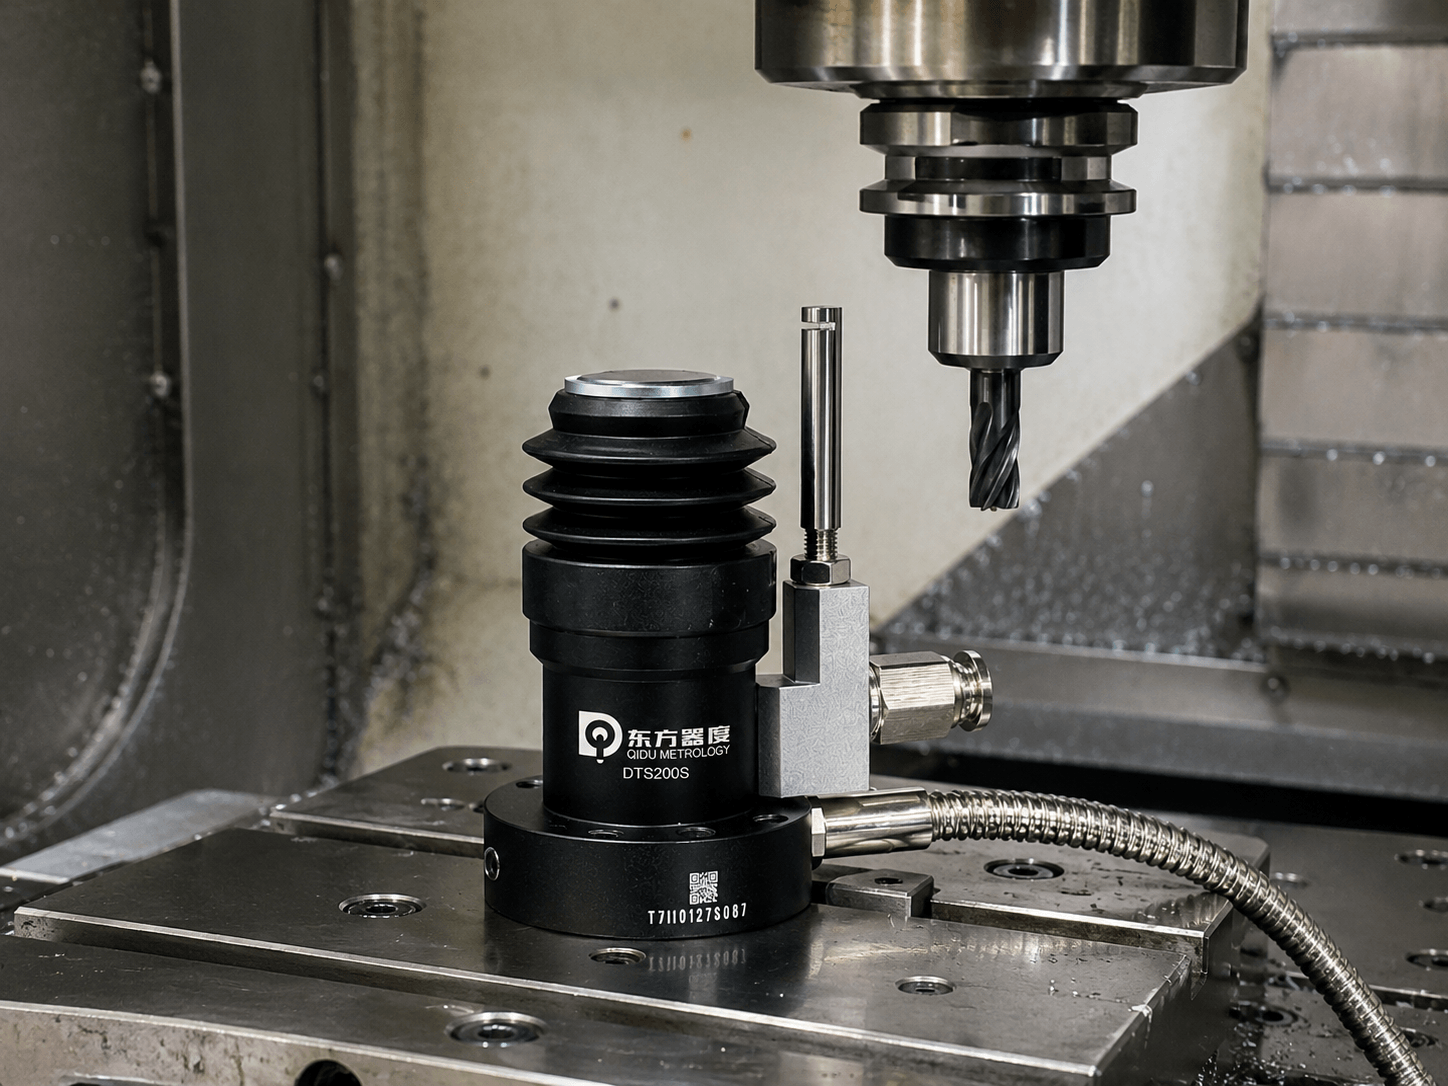
Vergleichen Sie die tatsächliche Position des Werkzeugmessers mit dem Maschinenlayout und nicht nur mit der Zeichnung. Ein Kontakt-Werkzeugmesser ist in der Regel am Tisch oder am Maschinengestell befestigt; seine gemessene Position muss mit den vom Zyklus verwendeten Koordinaten übereinstimmen.
Stellen Sie sicher, dass das Werkzeug anfahren und zurückfahren kann, ohne mit Vorrichtungen, Spannvorrichtungen, Palettenbeschlägen, Schutzvorrichtungen oder dem Setter-Gehäuse in Berührung zu kommen. Berücksichtigen Sie bei dieser Überprüfung das längste Werkzeug, das Werkzeug mit dem größten Durchmesser sowie den Freiraum des Werkzeugwechslers. Wenn die Maschine über eine Drehachse verfügt, überprüfen Sie auch die entsprechenden Ausrichtungen.
Überprüfen Sie außerdem die Befestigung, den Kabelschutz sowie die Exposition gegenüber Spänen und Kühlmittel. Gehen Sie nicht davon aus, dass eine Schutzart eine sinnvolle Verlegung und Reinigung überflüssig macht. Das Ziel ist einfach: Bei jedem zulässigen Zyklus darf nur die vorgesehene Kontaktfläche berührt werden.
2. Überprüfen Sie das Triggersignal, bevor Sie einen automatischen Zyklus starten.
Verwenden Sie die Steuerungsdiagnose oder den vom Maschinenhersteller zugelassenen E/A-Bildschirm, um den Normalzustand und den ausgelösten Zustand des Eingangs zu überprüfen. Betätigen Sie die Kontaktfläche bei sicherer Maschinenzustand ausschließlich von Hand und nur in der im Produkthandbuch zugelassenen Weise. Beobachten Sie, ob der betreffende Eingang konsistent den Zustand wechselt und nach dem Loslassen wieder in den Normalzustand zurückkehrt.
Überprüfen Sie anschließend die Details, die leicht übersehen werden können:
- Eingangsadresse und Signalpolarität;
- Erwartung „normal offen“/„normal geschlossen“ in der Steuerlogik;
- Zustand der Kabelabschirmung, des Steckers und der Zugentlastung;
- kein zeitweiliger Zustand, wenn Kabel oder Maschinenachsen innerhalb des zugelassenen Bereichs bewegt werden; und
- jedes vom Hersteller festgelegte Verhalten der Kontrollleuchten.
Umgehen Sie keine Eingabe und nehmen Sie keine Änderungen an der sicherheitsrelevanten Maschinenlogik vor, nur damit eine Anzeige korrekt aussieht. Wenn der angezeigte Zustand von der Verdrahtungsdokumentation abweicht, unterbrechen Sie den Vorgang und klären Sie das Problem gemeinsam mit dem Maschinenhersteller oder einem qualifizierten Steuerungstechniker.
3. Überprüfen Sie, ob der Zyklus den richtigen Werkzeugvoreinsteller und die richtigen Koordinaten verwendet.
Ein E/A-Signal kann korrekt sein, während das Makro das falsche Eingangs-, Koordinaten-, Offset- oder Einheitsregister aufruft. Lesen Sie das aktuelle Produktionsmakro bzw. den aktuellen Produktionszyklus – nicht einen alten Ausdruck – und ermitteln Sie Folgendes:
- die ausgewählte Eingabe für den Werkzeugsetzer;
- den programmierten Anflugpunkt und die Messrichtung;
- die Positionen für den sicheren Start und das Einfahren;
- die vom Zyklus geschriebene Offset-Tabelle und die Variablennummern;
- das Einheitensystem; und
- das Alarm- oder Wiederherstellungsverhalten nach einer unerwarteten Auslösung oder bei ausbleibender Auslösung.
Führen Sie nach Möglichkeit einen Trockenlauf über dem Werkzeugwechsler bei stillstehender Spindel, reduzierter Vorschubgeschwindigkeit und Ein-Block-Steuerung gemäß den Anweisungen des Maschinenherstellers durch. Ein Trockenlauf kann zwar nicht das endgültige Messergebnis validieren, aber er kann eine falsche Richtung, eine unsichere Annäherung oder einen unerwarteten Makro-Verlauf aufdecken, bevor es zu einem Kontakt kommen kann.
4. Den Bezugspunkt festlegen oder wiederherstellen
Die Steuerung muss die Beziehung zwischen dem Maschinenkoordinatensystem und der effektiven Kontaktfläche des Werkzeugmessgeräts kennen. Hersteller bezeichnen dies häufig als „Datierung“ oder „Kalibrierung“. Die genaue Methode hängt vom Messgerät, dem Makro-Paket und der Steuerung ab.
Verwenden Sie das vom Maschinenhersteller oder in der Messdokumentation angegebene, zugelassene Referenzwerkzeug oder -messobjekt. Halten Sie dessen Kennung, Nennmaße, Zustand und das Datum fest. Stellen Sie sicher, dass der Wert in den vorgesehenen Einheiten eingegeben und gespeichert wird.
Führen Sie eine Neuvermessung durch, wenn der Hersteller oder Ihr dokumentiertes Verfahren dies vorschreibt – beispielsweise nach dem Austausch der Kontaktfläche oder der Tastspitze, einer mechanischen Neuausrichtung, bei Verdacht auf Beschädigung oder nach Arbeiten, die die Bezugsbeziehung verändern könnten. Übernehmen Sie niemals einen Bezugspunktwert von einer anderen Maschine, nur weil die Hardware ähnlich aussieht.
5. Überprüfen Sie eine Längenmessung mit einem kalibrierten Messgerät
Wählen Sie ein stabiles, eindeutig identifiziertes Referenzmessgerät aus. Führen Sie den genehmigten Zyklus zur Längeneinstellung mit dem angegebenen Vorschub durch und vergleichen Sie den ermittelten Wert mit dem bekannten Wert oder einem unabhängigen, kontrollierten Messverfahren, das an Ihrem Standort verwendet wird.
Wiederholen Sie denselben Vorgang mehrmals, ohne die Einstellung zu ändern. Sie suchen nach Wiederholgenauigkeit im gesamten System: Werkzeug, Halter, Spindel, Einstellvorrichtung, Signal, Bewegung und Makro – nicht nach einem einzelnen günstigen Wert. Wenn die Ergebnisse schwanken, gehen Sie der Ursache vor Produktionsbeginn auf den Grund. Mögliche Ursachen sind unter anderem der Sitz des Werkzeugs, die Sauberkeit des Halters, der Zustand der Spindel, eine lockere Befestigung, Kabelfehler, eine falsche Vorgehensweise oder ein ungeeignetes Referenzwerkzeug.
Legen Sie einen internen Akzeptanzgrenzwert fest, der der Bauteil-Toleranz, der Prozessfähigkeit und Ihrem Qualitätsplan entspricht. Veröffentlichen oder übernehmen Sie keine einheitliche Toleranz: Der geeignete Grenzwert ist anwendungsspezifisch.
6. Überprüfen Sie die Messmethode für die Werkzeuggeometrie, die Sie tatsächlich verwenden werden.
Die Werkzeuglänge ist nicht alles. Wenn der Prozess Durchmesser, Radius, den Zustand eines gebrochenen Werkzeugs oder eine spezielle Geometrie festlegt, überprüfen Sie diesen spezifischen Zyklus mit repräsentativen Werkzeugen.
Beispielsweise können ein langer Bohrer, ein kleiner Schaftfräser, ein Planfräser und ein Kugelfräser unterschiedliche Annäherungspositionen oder Messlogik erfordern. Vergewissern Sie sich, dass der programmierte Kontaktpunkt des Werkzeugs physikalisch gültig ist und dass das Makro den beabsichtigten Geometrie-/Verschleißversatz schreibt. Verwenden Sie bei berührungslosen Lasersystemen das vom Hersteller vorgeschriebene Verfahren für Strahl-, Kühlmittel- und Luftmanagement, anstatt eine Checkliste für die Kontaktjustierung unverändert anzuwenden.
Dies ist auch der richtige Zeitpunkt, um zu überprüfen, wie die Erkennung defekter Werkzeuge eingesetzt wird. Es handelt sich dabei um eine festgelegte Prüfung mit einer programmierten Referenz und einer Alarmreaktion – nicht um den Nachweis, dass jeder mögliche Schneidfehler erkannt wird.
7. Führen Sie einen kontrollierten Erststücktest durch und überprüfen Sie anschließend das Ergebnis außerhalb der Maschine.
Verwenden Sie ein unbedenkliches Teststück oder ein Erststück, geeignete Schutzmaßnahmen und Bearbeitungsbedingungen mit verringertem Risiko. Stellen Sie die entsprechenden Werkzeuge gemäß dem genehmigten Verfahren ein, bearbeiten Sie ein Merkmal, das empfindlich auf den Werkzeugversatz reagiert, und prüfen Sie es anschließend mit der üblichen Qualitätsprüfmethode.
Vergleichen Sie das Messergebnis mit dem programmierten Sollwert und den Aufzeichnungen aus dem Werkzeug-Einstellzyklus. Dadurch wird der Regelkreis zwischen den Werkzeugdaten und dem tatsächlichen Materialabtrag geschlossen. Ein korrektes E/A-Signal allein reicht dafür nicht aus.
Sollte das Teilergebnis falsch sein, sollten Sie es vermeiden, blindlings Korrekturen in der Offset-Tabelle vorzunehmen. Stellen Sie zunächst fest, ob das Problem auf die Setter-Referenz, die Werkzeugdaten, den Werkstück-Offset, das Programm, die Vorrichtung, den Maschinenzustand oder den Zerspanungsprozess zurückzuführen ist. Eine dokumentierte Ursache verhindert, dass eine vorübergehende Offset-Änderung ein wiederkehrendes Problem verschleiert.
8. Die Basislinie festlegen und Routinekontrollen definieren
Nach der Freigabe speichern Sie die Einstellungen und Aufzeichnungen gemäß dem Änderungskontrollverfahren der Maschine. Erstellen Sie, sofern zulässig, Screenshots oder Exporte der relevanten Makroparameter sowie den Inbetriebnahmebericht, das Ergebnis der Referenzwerkzeugprüfung und die Erstmusterprüfung.
Legen Sie fest, wer den Werkzeugsetzer wann überprüft. Eine sinnvolle Routine kann eine Sichtprüfung auf Späne oder Beschädigungen, die Überprüfung des erwarteten Eingabezustands, eine regelmäßige Überprüfung des Referenzwerkzeugs sowie die Auslösung einer Neujustierung nach festgelegten Wartungsereignissen umfassen. Das Intervall sollte sich nach den Anweisungen des Maschinenherstellers, dem Handbuch des Werkzeugvoreinstellers, der Risikobewertung und den Erfahrungen in der Produktion richten – und nicht nach einem Wert, der aus einem anderen Betrieb übernommen wurde.
Eine Anmerkung für Qidu DTS200 Benutzer
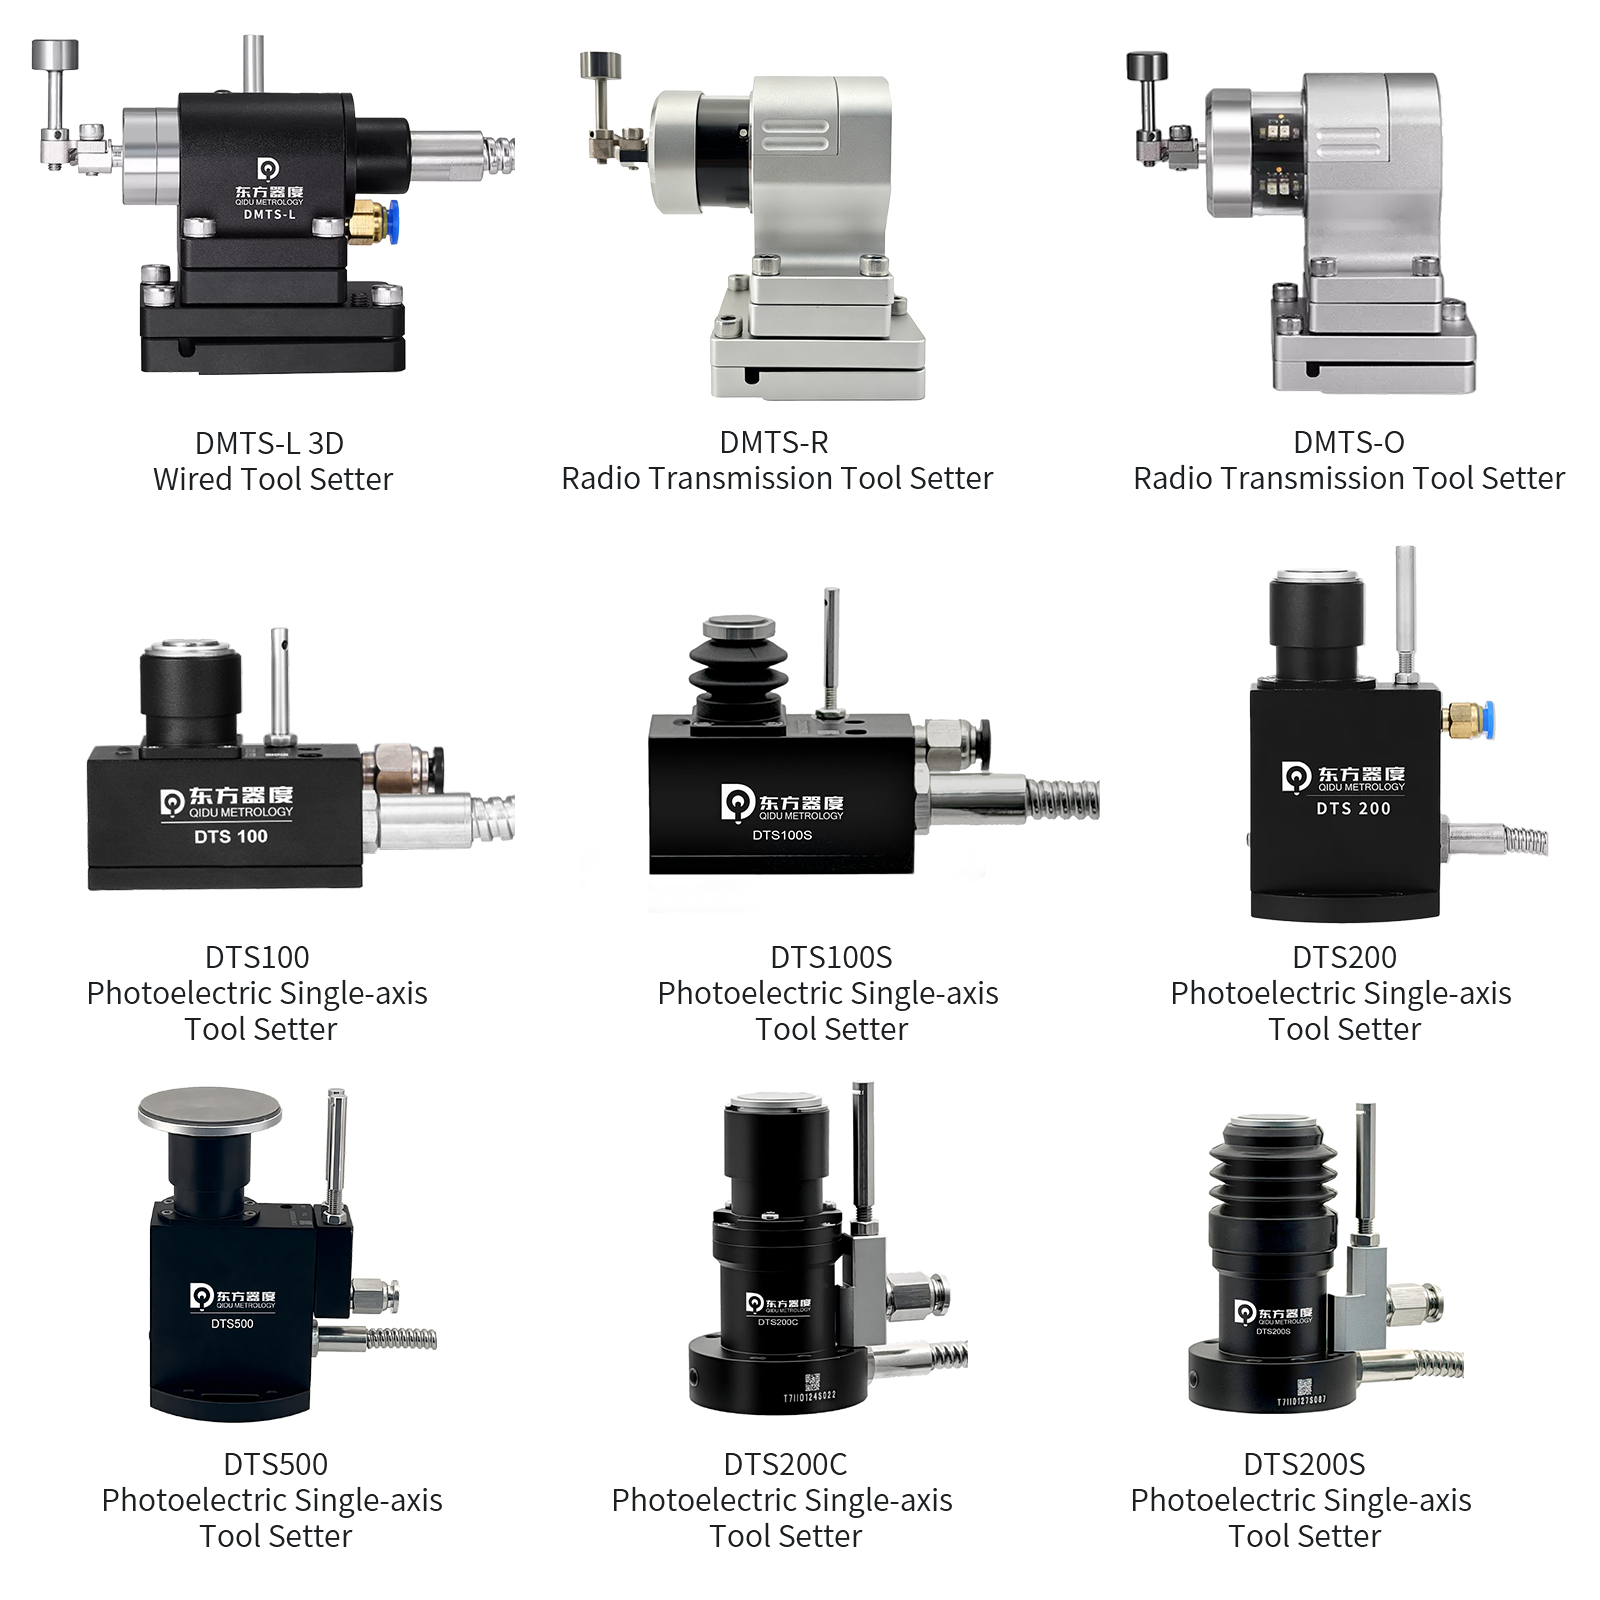
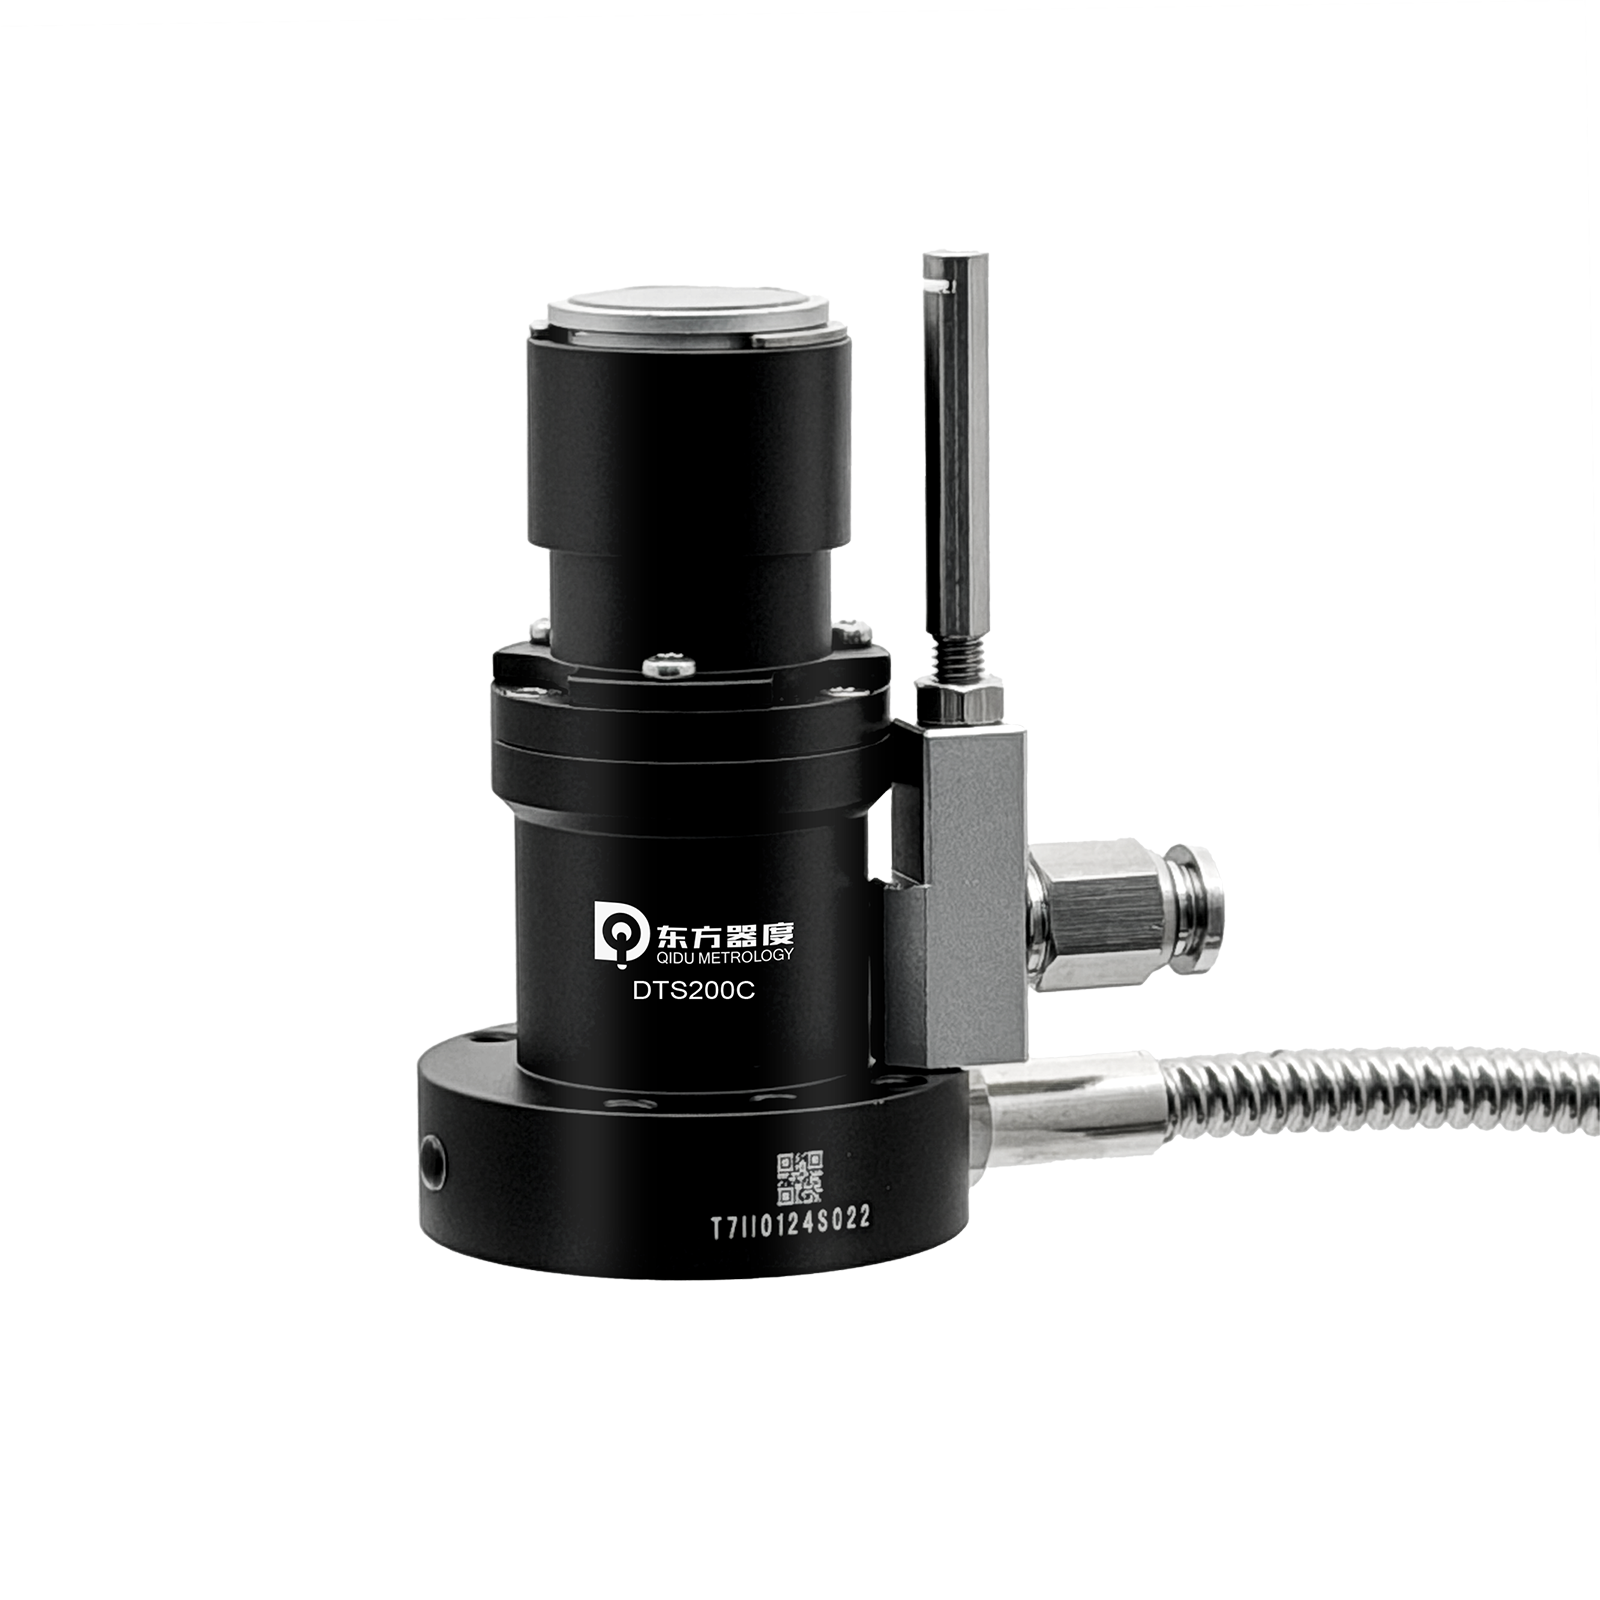
Auf der öffentlichen DTS200-Seite von Qidu wird ein kabelgebundener Werkzeugmessgerät vom Typ +Z mit einem A/NO-Ausgang und einem 20-mm-Messfeld beschrieben. Die veröffentlichte Seite enthält außerdem Angaben zur Wiederholgenauigkeit bei Tests, zu den elektrischen Nennwerten, zur Auslösekraft sowie zu den Schutzarten. Diese Angaben nicht Prüfen Sie, ob das Gerät mit einer bestimmten Steuerung, einem Makro, einer Spannungskonfiguration oder einer Maschinenumgebung kompatibel ist. Klären Sie vor der Installation oder vor Parameteränderungen die Stromaufnahme, den Schaltplan, die Modellversion und das genehmigte Inbetriebnahmeverfahren mit dem technischen Support von Qidu ab.
Das Wichtigste auf einen Blick
Ein guter Inbetriebnahmeprozess lässt sich als Kette darstellen: mechanische Position → Auslöseimpuls → CNC-Zyklus → Bezugspunkt → Versatzdaten → bearbeitetes Teil. Wird ein Glied dieser Kette lediglich angenommen, anstatt es zu überprüfen, kann ein automatischer Werkzeug-Einstellzyklus ein falsches Gefühl der Sicherheit vermitteln, ohne dass eine tatsächliche Kontrolle stattfindet.
Für Maschinenbauer und Händler ist die Bereitstellung eines vollständigen Inbetriebnahmeprotokolls zusammen mit dem Werkzeugvoreinstellgerät eine praktische Möglichkeit, die Übergabe transparenter zu gestalten. Für die Bearbeitungsteams wird ein neues Gerät dadurch zu einem kontrollierten Prozess und nicht zu einem ungeprüften Zubehörteil.
Benötigen Sie Hilfe bei der Überprüfung der Passgenauigkeit des Werkzeugeinstellers, der Verkabelungsangaben oder der aktuellen Spezifikationen für ein Qidu-Modell? Kontaktieren Sie Qidu Metrology mit Angabe des Maschinenmodells, der CNC-Steuerung, der vorgesehenen Werkzeugeinstellvorgänge und Fotos des Aufstellungsortes.
