5-осевой щуп с ЧПУ может повысить повторяемость наладки заготовки и проверок в процессе обработки, однако планирование цикла щупания требует большего, чем просто добавление вращательного движения к обычной 3-осевой программе. Поворотное перемещение определяет, до каких точек могут физически дотянуться шпиндель, корпус датчика, щуп, держатель инструмента, зажимное устройство и оси станка. Оно также может изменять направление, под которым щуп соприкасается с измеряемым элементом.
Именно поэтому цикл, который выглядит корректно на скриншоте CAM-системы, может оказаться непригодным при работе на станке. Практический вопрос заключается не только в том, “может ли щуп коснуться этой детали?”, но и в том, “может ли весь узел щупа приблизиться, коснуться, отступить и переместиться к следующей точке, не попадая в зону риска столкновения?”
Данное руководство предлагает станочникам, инженерам-технологам и закупщикам метод планирования 5-осевых циклов ЧПУ с использованием контактного датчика. Оно применимо независимо от того, ставится ли целью установка рабочего смещения, проверка параметра в исходном зажиме или проверка положения зажимного приспособления. Точные циклы, безопасные положения, подачи, интерфейсы и пределы должны всегда утверждаться для конкретного станка, контроллера, системы датчиков, держателя, щупа и зажимного приспособления.
Оглавление
Почему для планирования использования 5-осевого ЧПУ с сенсорным датчиком требуется собственная методика
На 3-осевом вертикальном обрабатывающем центре щуп обычно приближается к элементу детали из привычного положения шпинделя. 5-осевой станок дополняется вращением стола, вращением головки или и тем, и другим. Эти движения могут улучшить доступ, но при этом возникают дополнительные вопросы:
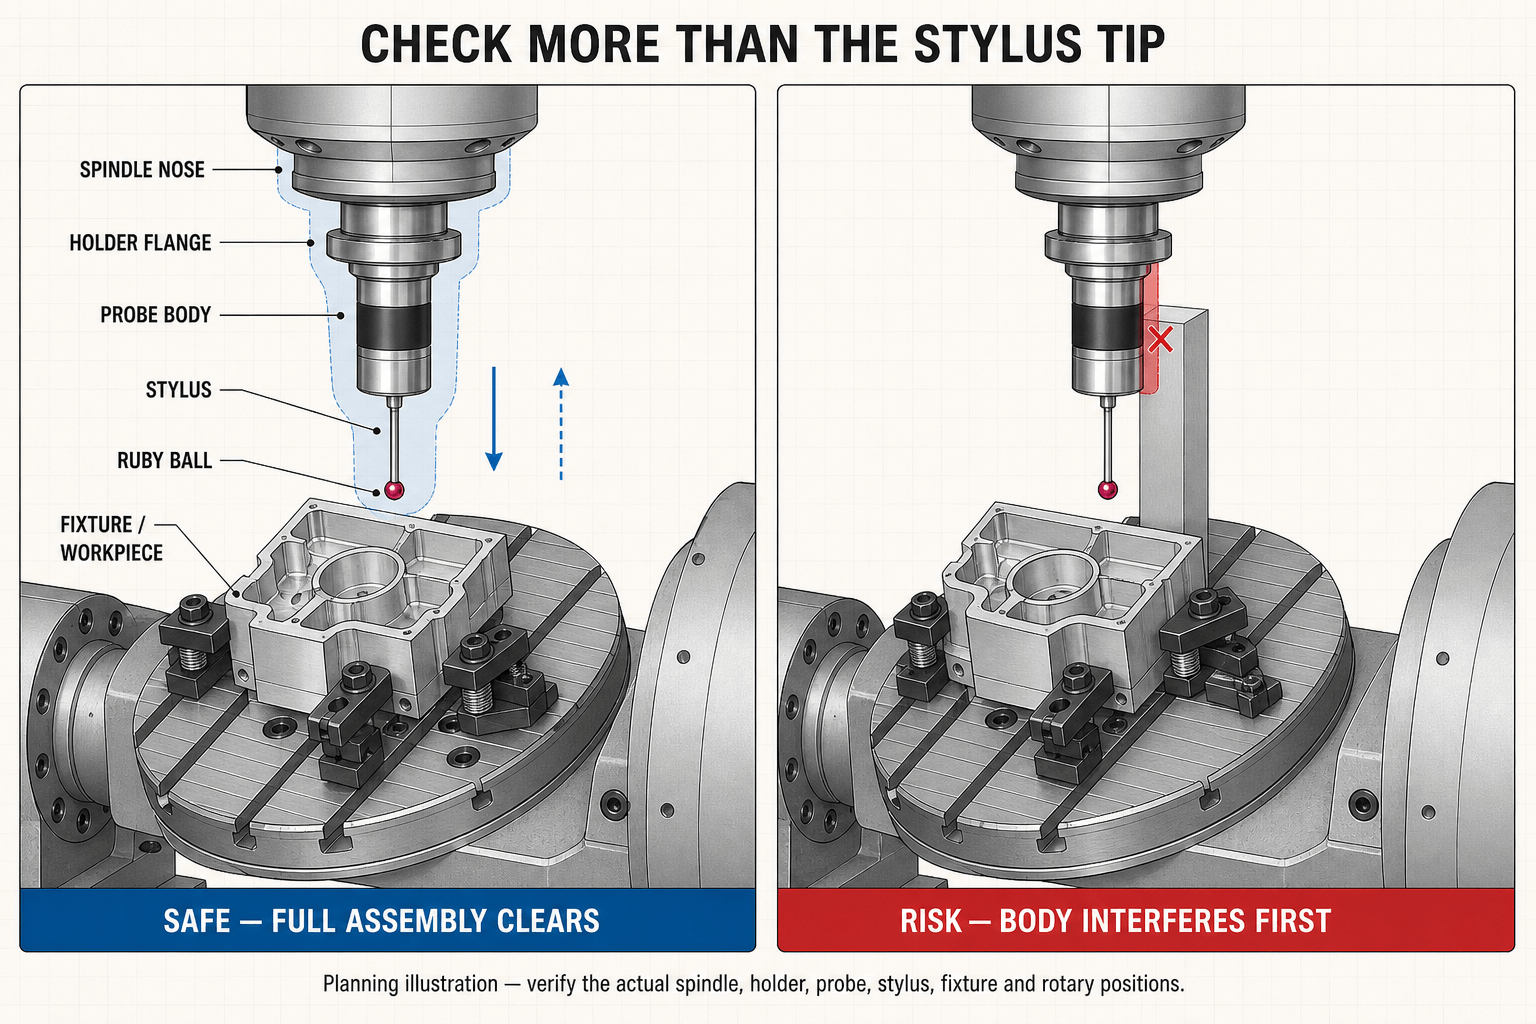
- Не мешает ли корпус щупа зажимному приспособлению, зажимам, поворотному столу, вертикальному держателю и детали при выбранном угле?
- Является ли выбранное направление контакта перпендикулярным к поверхности или подходящим для измеряемого элемента?
- Достигает ли стилус поверхности так, чтобы корпус щупа или передняя часть шпинделя не становились ближайшим к заготовке объектом?
- Остаются ли траектории вылета и уборки свободными после того, как система управления применит движение по вращательной оси и любое преобразование координат?
- Поддерживает ли опция щупа, предлагаемая производителем станка, предусмотренную программу измерения на наклонной плоскости, кинематическую программу или программу 5-осевого измерения?
Последний вопрос имеет большое значение. Датчик посылает сигнал запуска; ЧПУ, интеграция оборудования, а программное обеспечение системы зондирования определяет, как интерпретируется сигнал и какое движение происходит далее. Не следует полагать, что система зондирования обеспечивает ту или иную 5-осевую функцию только потому, что аналогичная система предлагает её в других случаях.
Начинайте с выбора параметров измерения, а не с перемещения щупа
Прежде чем определять контрольные точки, определите, какое решение будет подкреплено полученным результатом. Это позволит обеспечить соразмерность процедуры риску.
Например:
| Цель измерения | Полезный результат | Обычно следующий шаг |
|---|---|---|
| Найдите необработанную отливку или приспособление | Смещение при работе или результат выравнивания | Продолжить только в том случае, если результат находится в допустимом диапазоне |
| Подтвердите контрольный элемент перед завершением работы | Сравнение положений или плоскостей | Приостановить, переделать или продолжить в соответствии с планом контроля |
| Проверьте важную характеристику исходного зажима | Зафиксированное значение или результат «прошел/не прошел» | Следуйте утвержденному плану действий в чрезвычайных ситуациях |
| Проверить геометрию вращающейся оси или станка | Данные проверки для конкретного оборудования | Следуйте инструкциям производителя оборудования или квалифицированного сервисного центра |
Не допускайте автоматического изменения смещения по результатам измерения, если характеристики, допуски, пределы, смещение и действие по восстановлению не были специально определены. Наличие допустимого триггера само по себе не является доказательством того, что измеренное значение подходит для автоматической коррекции.
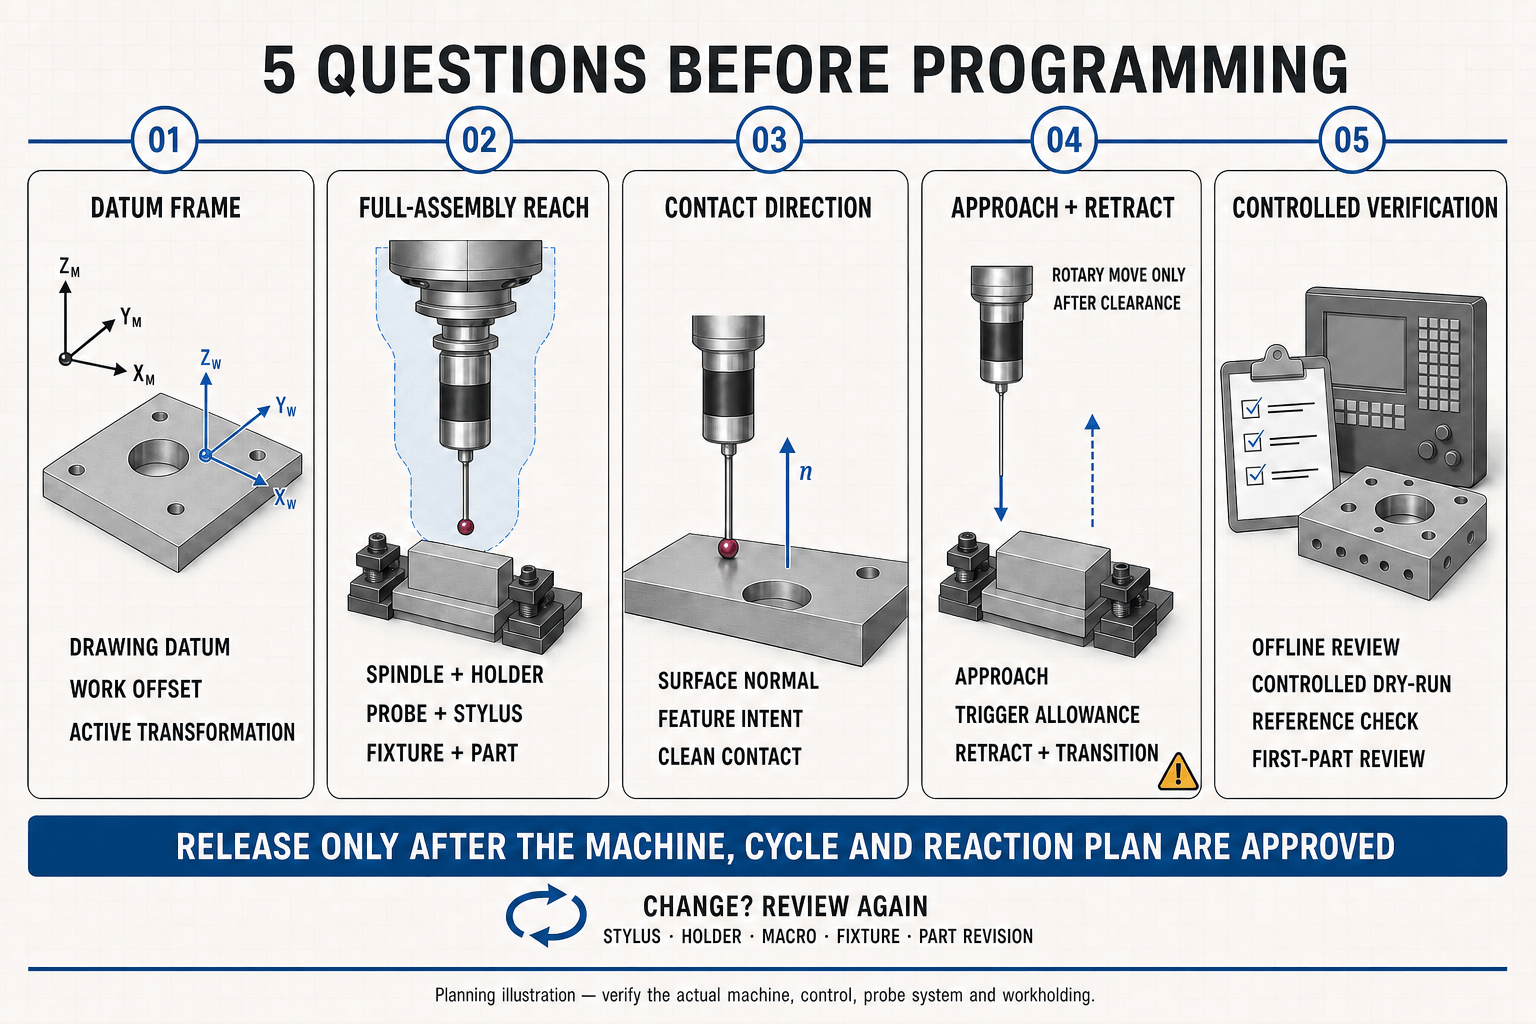
Пять вопросов, на которые нужно ответить перед началом программирования
1. Какова система отсчёта при данной ориентации?
Отдельно определите базовую точку чертежа, базовую точку установки и рабочую систему координат ЧПУ. После поворотного перемещения уточните, какую систему координат использует цикл, и активна ли наклонная рабочая плоскость, преобразование или координаты станка. Точка, которая выглядит правильной в одной системе координат, может оказаться неверной в другой.
Зафиксируйте следующее в документе по настройке:
- смещение активной зоны;
- заданная ориентация A/B/C или индексированное положение;
- активная преобразование или функция наклоненной плоскости;
- указать номинальное значение и допустимый диапазон результатов;
- безопасное приближение и отход; и
- действия, которые необходимо предпринять в случае получения результата, находящегося в пределах допуска, требующего предупреждения или выходящего за пределы допуска.
2. Сможет ли вся сборка достичь этой детали?
Проверьте зазоры между передней частью шпинделя, держателем, корпусом щупа, стержнем щупа и шариком — а не только шариком. Длинные щупы могут увеличить радиус действия, но также снижают жесткость конструкции и повышают риск столкновения. Короткий щуп с прямым стержнем, как правило, проще защитить и проверить на соответствие требованиям, если он может достичь измеряемого элемента.
Используйте сам держатель и геометрия стилуса в условиях цифровой настройки, если это возможно. Если цифровая модель неполная, проведите контролируемый пробный прогон при остановленном шпинделе, сниженной скорости быстрых перемещений и при наличии оператора, способного остановить станок. Моделирование служит вспомогательным средством планирования, а не доказательством того, что физический станок находится в безопасном состоянии.
3. Имеет ли значение направление контакта?
Направление прикосновения влияет на то, что именно регистрирует щуп. В случае плоской поверхности наиболее точную оценку обычно позволяет получить при направлении контакта, близком к нормали. Для отверстий, выступов и боковых стенок стратегия должна соответствовать геометрии, данные о которой необходимо получить. Проводить измерение следует в направлении, предусмотренном утвержденной процедурой, а не просто в том направлении, которое легче всего достичь.
Учитывайте также наличие плёнок охлаждающей жидкости, заусенцев, стружки и состояние поверхности. Все эти факторы могут повлиять на практическую надёжность контакта. Очистите соответствующую поверхность и выберите консервативный подход, подходящий для утверждённого цикла.
4. Есть ли пространство для маневра как при приближении, так и при отступлении?
Для каждой точки зондирования требуется более одной проверки на столкновение. Убедитесь, что:
- перемещение из положения смены инструмента или предыдущего безопасного положения в положение предварительного подхода;
- исследовательский подход;
- допустимый переход после срабатывания, определяемый циклом;
- откат; и
- переход к следующей функции или следующему положению поворотного регулятора.
Индексированный стол может привести к попаданию зажима в траекторию движения после перемещения, которое в иных условиях было бы безопасным. На станках с поворотной головкой взаиморасположение головки, щупа и зажимного приспособления может быстро изменяться во время поворотного перемещения. Устанавливайте поворотные перемещения в известные безопасные положения и не полагайтесь исключительно на визуальную оценку.
5. Как программа докажет, что она готова?
Перед измерением серийных деталей следует провести поэтапную проверку:
- Обзор в автономном режиме: Проверьте в системе планирования правильность сборки щупа, щупа, держателя, детали, зажимного приспособления и пределов станка.
- Проверка на отсутствие загрузки: Проверьте связь, выбор датчика и предполагаемое состояние программы, не подвергая риску серийную деталь.
- Контролируемый пробный запуск: По мере необходимости следует использовать безопасную высоту, ограниченные возможности переопределения и одноблочное управление или его эквивалент.
- Проверка эталонного артефакта: Если это предусмотрено соответствующим процессом, проверьте процедуру на утвержденном образце или известном элементе.
- Обзор первой части: Сравните результаты с технологической картой и самостоятельно проверьте любой неожиданный результат, прежде чем вносить изменения в производственные данные.
Эта последовательность действий особенно важна после замены щупа, держателя, батареи щупа или схемы передачи сигнала, а также после изменения параметров станка, макроса щупа, зажимного приспособления или версии детали.
Контрольный список для предварительной проверки 5-осевого ЧПУ-датчика
Перед запуском нового или измененного цикла воспользуйтесь этим контрольным списком:
- [ ] Цель измерения и план действий в случае непредвиденных ситуаций зафиксированы в документации.
- [ ] Поняты понятия «базовый элемент чертежа», «смещение детали» и «активное преобразование».
- [ ] Фактический датчик, держатель и щуп соответствуют запрограммированной сборке.
- [ ] Доступ к узлу зонда и его элементам обеспечивается при любом заданном положении.
- [ ] Учтены зазоры между корпусом, держателем, шпиндельным наконечником, зажимным устройством, столом и заготовкой.
- [ ] Каждый подход, допуск на спуск, втягивание и переход имеют безопасную траекторию.
- [ ] Сертификация/калибровка датчика выполнена в соответствии с установленным узлом и утвержденной процедурой.
- [ ] Система управления и интеграция с станком обеспечивают выполнение предусмотренной 5-осевой программы.
- [ ] Программа безопасно обрабатывает ситуации, когда триггер не срабатывает, срабатывает неожиданно или результат выходит за пределы допустимого диапазона.
- [ ] Для первого запуска разработан и задокументирован план контролируемой проверки.
Распространенные ошибки при планировании
Измерение в наклонной системе координат без корректировки
Оператор может видеть на экране нужный элемент, в то время как программа использует другую активную плоскость или рабочее смещение. Обязательно четко указывайте заданную систему координат как в программе, так и в листе настроек, а также проверяйте её после каждого ручного восстановления или перезапуска.
Рассмотрение длины щупа как простой задачи определения радиуса действия
Более длинный щуп может пройти мимо стенки, но это изменяет механическую конструкцию и может потребовать применения другого метода аттестации или более консервативного технологического процесса. Выберите самую короткую геометрию, которая безопасно достигает элемента, и проверьте её в соответствии с инструкциями поставщика и ответственного за технологический процесс.
Поворот перед отводом в проверенное безопасное положение
Правильная последовательность перемещений зависит от конкретного станка и приспособления, но принцип остается универсальным: перед изменением положения щупа относительно зажимного устройства необходимо обеспечить достаточный зазор. Ни в коем случае не следует считать, что поворотное перемещение безопасно только потому, что предыдущее положение щупа было безопасным.
Использование одного и того же цикла для наладки и окончательной приемки
Проверка настройки может быть предназначена для быстрого поиска заготовки или приспособления. Для окончательной приемки могут потребоваться иные базовые координаты, план отбора проб, температурные условия, подготовка поверхности или независимая проверка. Укажите цель каждой процедуры, чтобы операторы не использовали удобный цикл вне рамок его утверждения.
Корректировка смещений на основе одного необъяснимого результата
Перед тем как приступить к корректировке, проверьте статус квалификации щупа, посадку детали, зажимы, стружку, заусенцы, состояние инструмента, состояние программы, систему координат и саму деталь. Если результат по-прежнему не соответствует ожиданиям, действуйте в соответствии с планом контроля, а не маскируйте проблему изменением смещения.
О чём покупателям следует поинтересоваться при выборе 5-осевого датчика с ЧПУ
Международным покупателям следует оценивать приложение в целом, а не запрашивать только диаметр щупа или тип передачи. Вот несколько полезных вопросов, которые можно задать производителю оборудования, партнеру по интеграции или поставщику щупов:
- Какие системы ЧПУ и варианты щупового контроля поддерживаются для данной конфигурации станка?
- Совместима ли конструкция станка (головки/стола) с предусмотренным способом доступа к заготовке и способом передачи сигналов датчика?
- Какие держатели щупов, хвостовики, щупы и запасные части доступны для шпиндельного интерфейса?
- Какая документация предоставляется по вопросам прокладки кабелей или размещения приемников, макросов, аттестации и устранения неисправностей?
- Кто отвечает за запуск циклов проверки и подтверждение безопасных зазоров?
- Какая местная поддержка предоставляется в области установки, интеграции программного обеспечения и технического обслуживания?
Публичные страницы Qidu диапазон действия щупа Включает в себя кабельные, инфракрасные оптические, радиоуправляемые и модульные датчики. Выбор подходящей конфигурации зависит от станка, системы управления, интерфейса шпинделя, рабочей зоны, предполагаемого режима работы и особенностей интеграции. Перед определением технических характеристик или размещением заказа необходимо уточнить у компании Qidu актуальную документацию по продукту, чертежи, требования к интерфейсу и наличие товара.
Простой рабочий процесс выпуска 5-осевой программы щупа
- Определите характеристику, исходные данные, решение и план действий.
- Выберите самый маленький из доступных наборов щупа/стилуса, который сможет до него дотянуться.
- При каждой ориентации проверяйте состояние всего корпуса.
- Программируйте только с учетом фактически установленных опций контроллера и станка.
- Проведите квалификацию узла в соответствии с утвержденной процедурой.
- Проверьте маршруты в ходе контролируемого пробега.
- Зафиксируйте версию выпущенной программы, сборку, приспособление и результаты проверки.
- Повторите проверку, если какое-либо из этих условий изменится.
Ценность этого рабочего процесса заключается не в том, что он делает все 5-осевые операции одинаковыми. Он позволяет выявить несоответствия до того, как датчик, зажимное устройство, деталь или шпиндель подвергнутся риску.
Заключение
5-осевое зондирование с ЧПУ позволяет расширить доступ к важным элементам в исходной зажимной конструкции, однако его надежность зависит от тщательного планирования всего контекста перемещений и измерений. Начните с определения решения, которое должен поддержать полученный результат; затем проверьте систему отсчета, геометрию сборки, направление контакта, зазор для каждого сегмента и процесс контролируемого освобождения.
В случае нового применения необходимо, чтобы перед запуском в производство цикл проверили конструктор оборудования, специалист по системам управления и квалифицированный ответственный за технологический процесс. Настоящая статья является руководством по планированию и не заменяет руководство по эксплуатации оборудования, документацию по датчикам, оценку рисков или техническую валидацию. Гарантии отображения в результатах поиска, появления в расширенных результатах, индексации и ранжирования не предоставляются.
