Um sensor de contacto CNC de 5 eixos pode tornar a configuração da peça e as verificações durante o processo de maquinagem mais repetíveis, mas o planeamento do ciclo de sondagem requer mais do que simplesmente adicionar um movimento rotativo a uma rotina convencional de 3 eixos. A posição rotacional altera o alcance físico do fuso, do corpo da sonda, do ponteiro, do porta-ferramentas, do sistema de fixação da peça e dos eixos da máquina. Também pode alterar a direção em que o ponteiro entra em contacto com a característica.
É por isso que um ciclo que parece correto numa captura de ecrã do CAM pode, ainda assim, não ser adequado na máquina. A questão prática não é apenas: “O estilete consegue tocar nesta característica?”, mas também: “O conjunto completo do sondador consegue aproximar-se, tocar, retrair-se e deslocar-se para o ponto seguinte sem entrar numa situação propícia a colisões?”
Este guia apresenta aos operadores de máquinas, engenheiros de processo e responsáveis pelas compras um método de planeamento para ciclos de sonda tátil CNC de 5 eixos. É aplicável quer o objetivo seja definir um desvio de trabalho, verificar uma característica na fixação original ou verificar a posição de um dispositivo de fixação. Os ciclos exatos, as posições de segurança, os avanços, as interfaces e os limites devem ser sempre aprovados para a máquina, o controlador, o sistema de sondagem, o suporte, o ponteiro e o sistema de fixação específicos.
Índice
Por que razão o planeamento da sonda tátil CNC de 5 eixos necessita de um método próprio
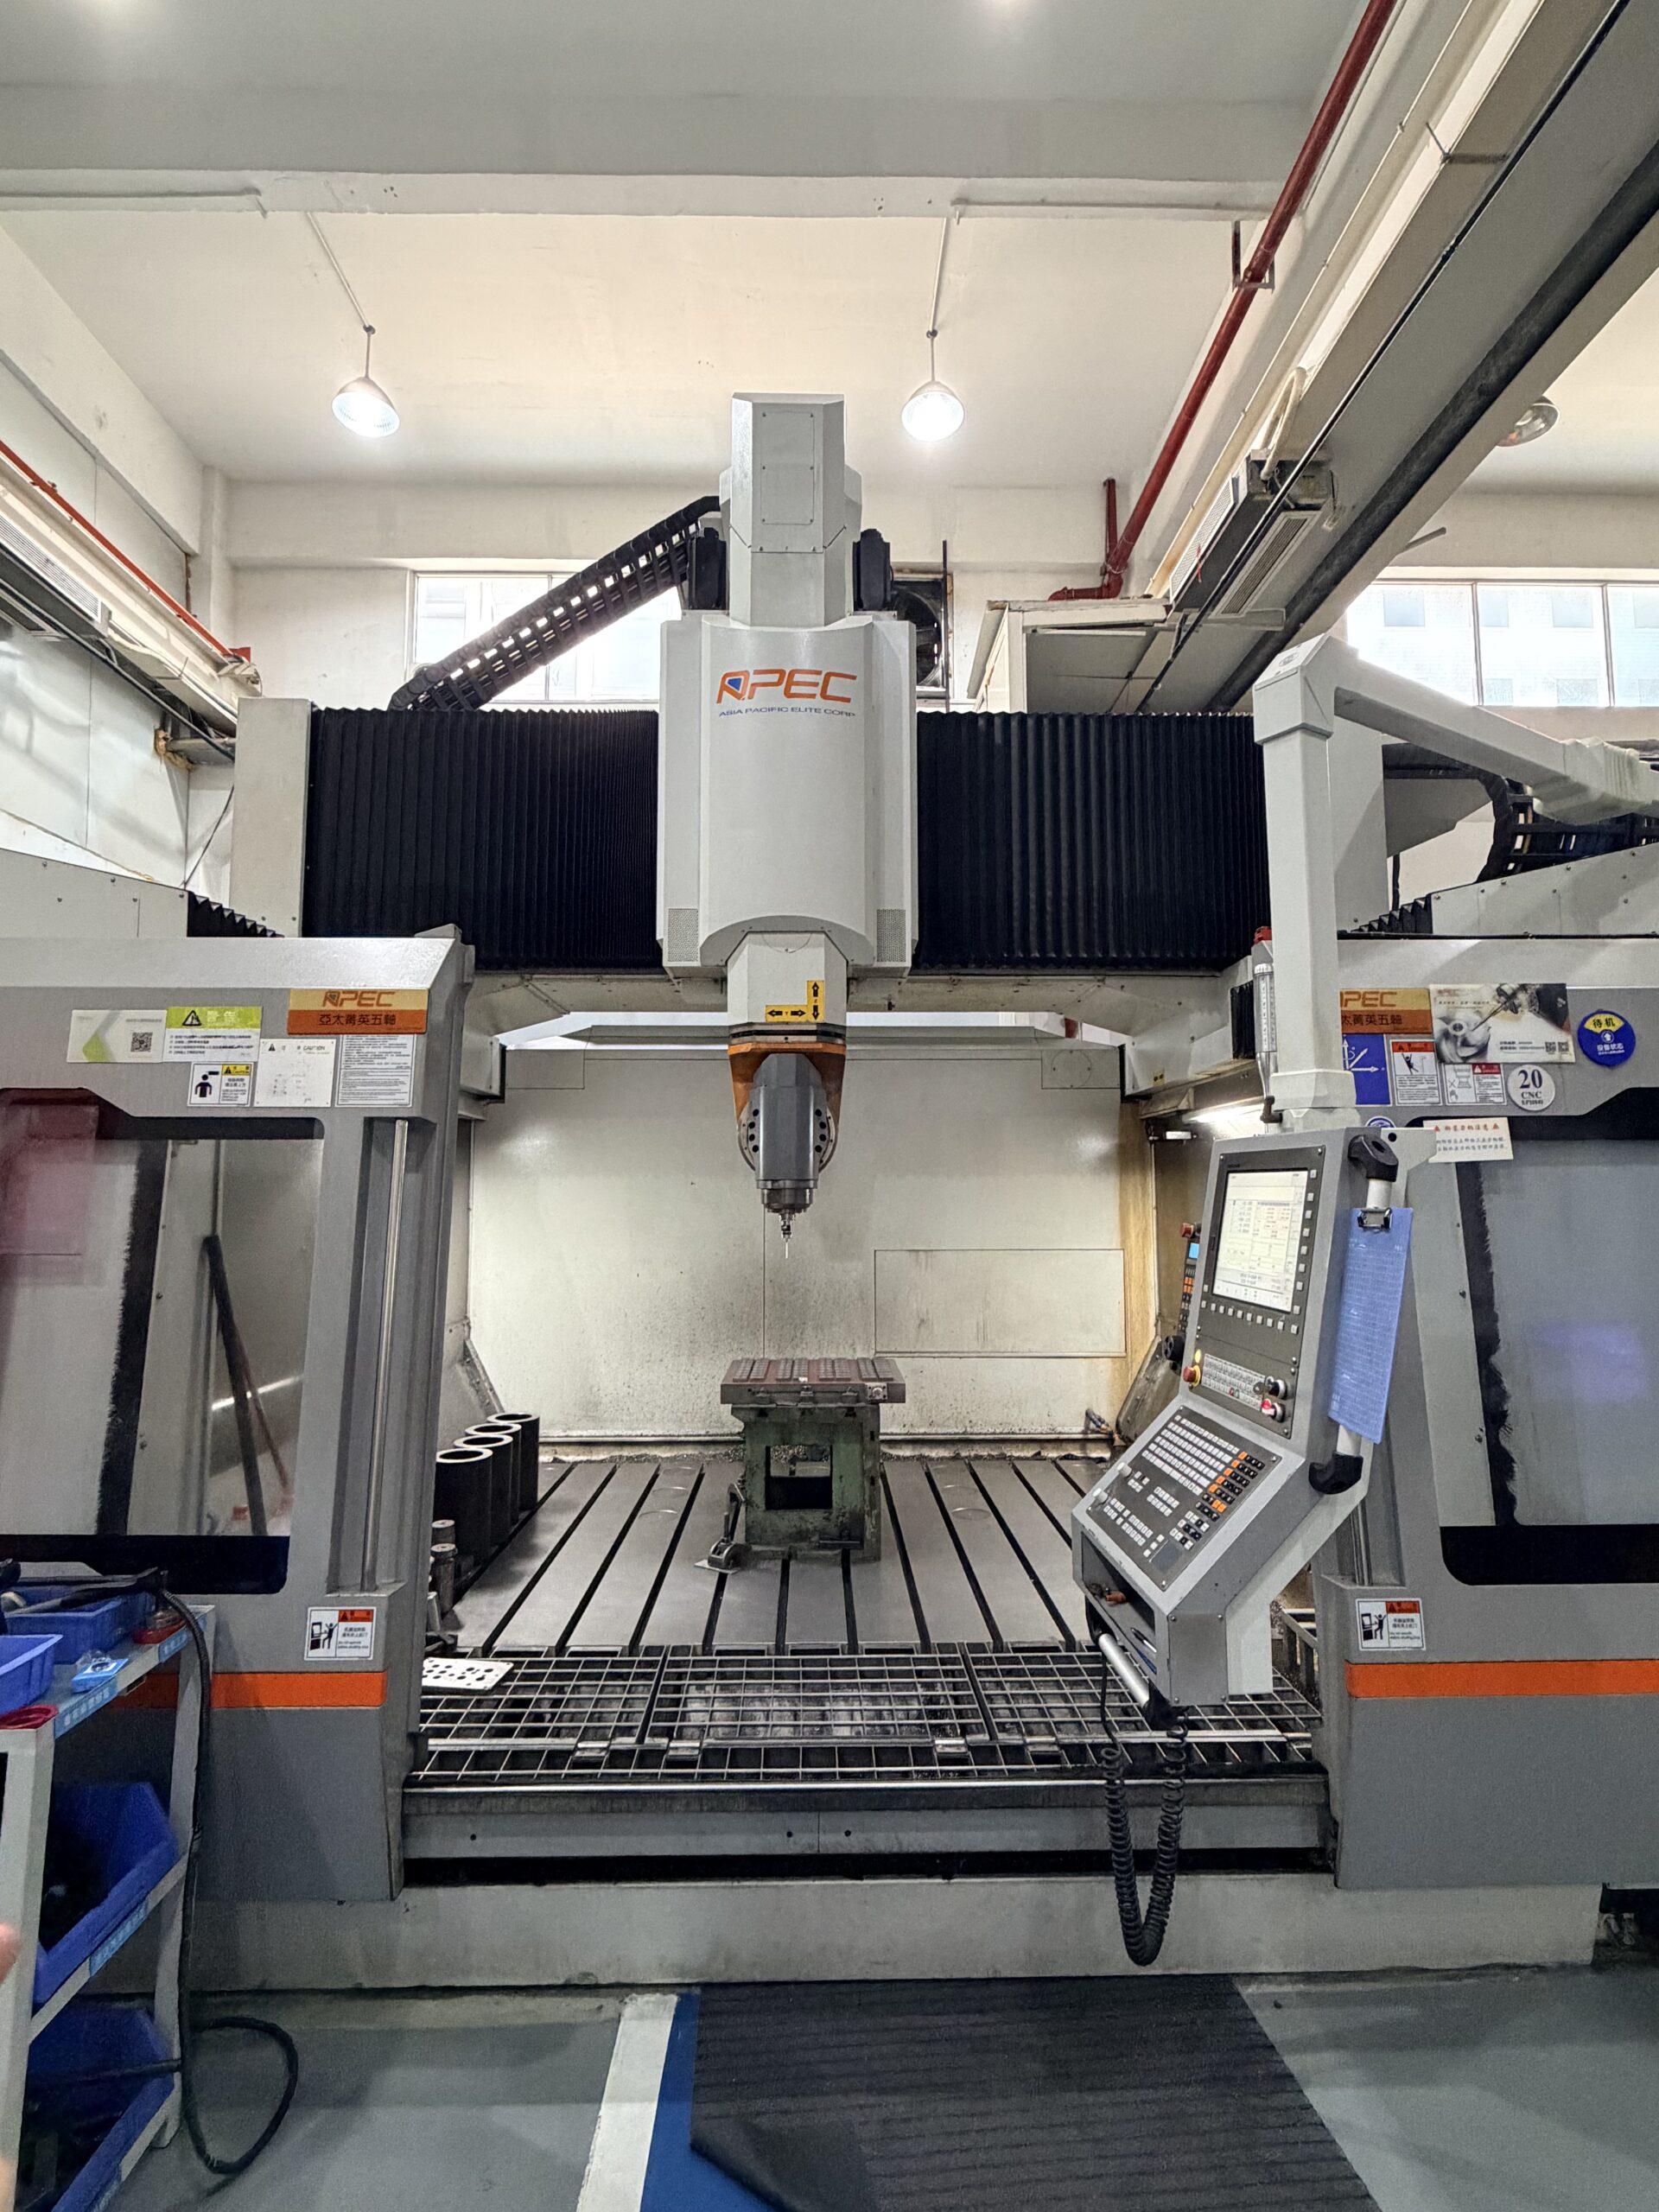
Num centro de maquinagem vertical de 3 eixos, o sondador aproxima-se normalmente de uma característica a partir de uma orientação habitual do fuso. Uma máquina de 5 eixos acrescenta a rotação da mesa, a rotação do cabeçote ou ambas. Esses movimentos podem melhorar o acesso, mas levantam questões adicionais:
- O corpo da sonda passa livremente pelo dispositivo de fixação, pelas braçadeiras, pela mesa rotativa, pelo suporte vertical e pela peça no ângulo selecionado?
- A direção de contacto escolhida é perpendicular à superfície ou adequada à característica a medir?
- A caneta de medição atinge a superfície sem que o corpo da sonda ou a ponta do eixo se tornem o objeto mais próximo da peça de trabalho?
- As trajetórias de aproximação e retração continuam desobstruídas depois de o controlo aplicar o movimento do eixo rotativo e qualquer transformação de coordenadas?
- A opção de sondagem do fabricante da máquina suporta a rotina de medição pretendida — em plano inclinado, cinemática ou de 5 eixos?
A última questão é importante. Um sensor envia um sinal de ativação; o CNC, integração de máquinas, e o software de sondagem determina a forma como o sinal é interpretado e qual o movimento que se segue. Não se deve partir do princípio de que um sistema de sondagem oferece uma determinada função de 5 eixos apenas porque um sistema semelhante a disponibiliza noutro contexto.
Comece pela decisão relativa à medição, e não pelo movimento da sonda
Antes de definir os pontos de programação, determine que decisão o resultado irá apoiar. Isto permite que a rotina seja proporcional ao risco.
Por exemplo:
| Objetivo da medição | Resultado útil | Próximo passo habitual |
|---|---|---|
| Localizar uma peça fundida em bruto ou um dispositivo de fixação | Resultado do deslocamento ou do alinhamento | Continuar apenas se o resultado se situar dentro de um intervalo aprovado |
| Confirmar um elemento de referência antes de concluir | Comparação de posições ou planos | Suspender, retificar ou prosseguir de acordo com o plano de controlo |
| Verifique uma característica essencial no sistema de fixação original | Valor registado ou resultado de aprovação/reprovação | Utilize o plano de reação aprovado |
| Verificar a geometria do eixo rotativo ou da máquina | Dados de verificação específicos da máquina | Siga as instruções do fabricante da máquina ou os procedimentos de manutenção qualificados |
Evite permitir que uma medição altere automaticamente um desvio, a menos que a característica, a tolerância, os limites, o desvio e a ação de recuperação tenham sido deliberadamente definidos. Um gatilho válido, por si só, não prova que o valor medido seja adequado para correção automática.
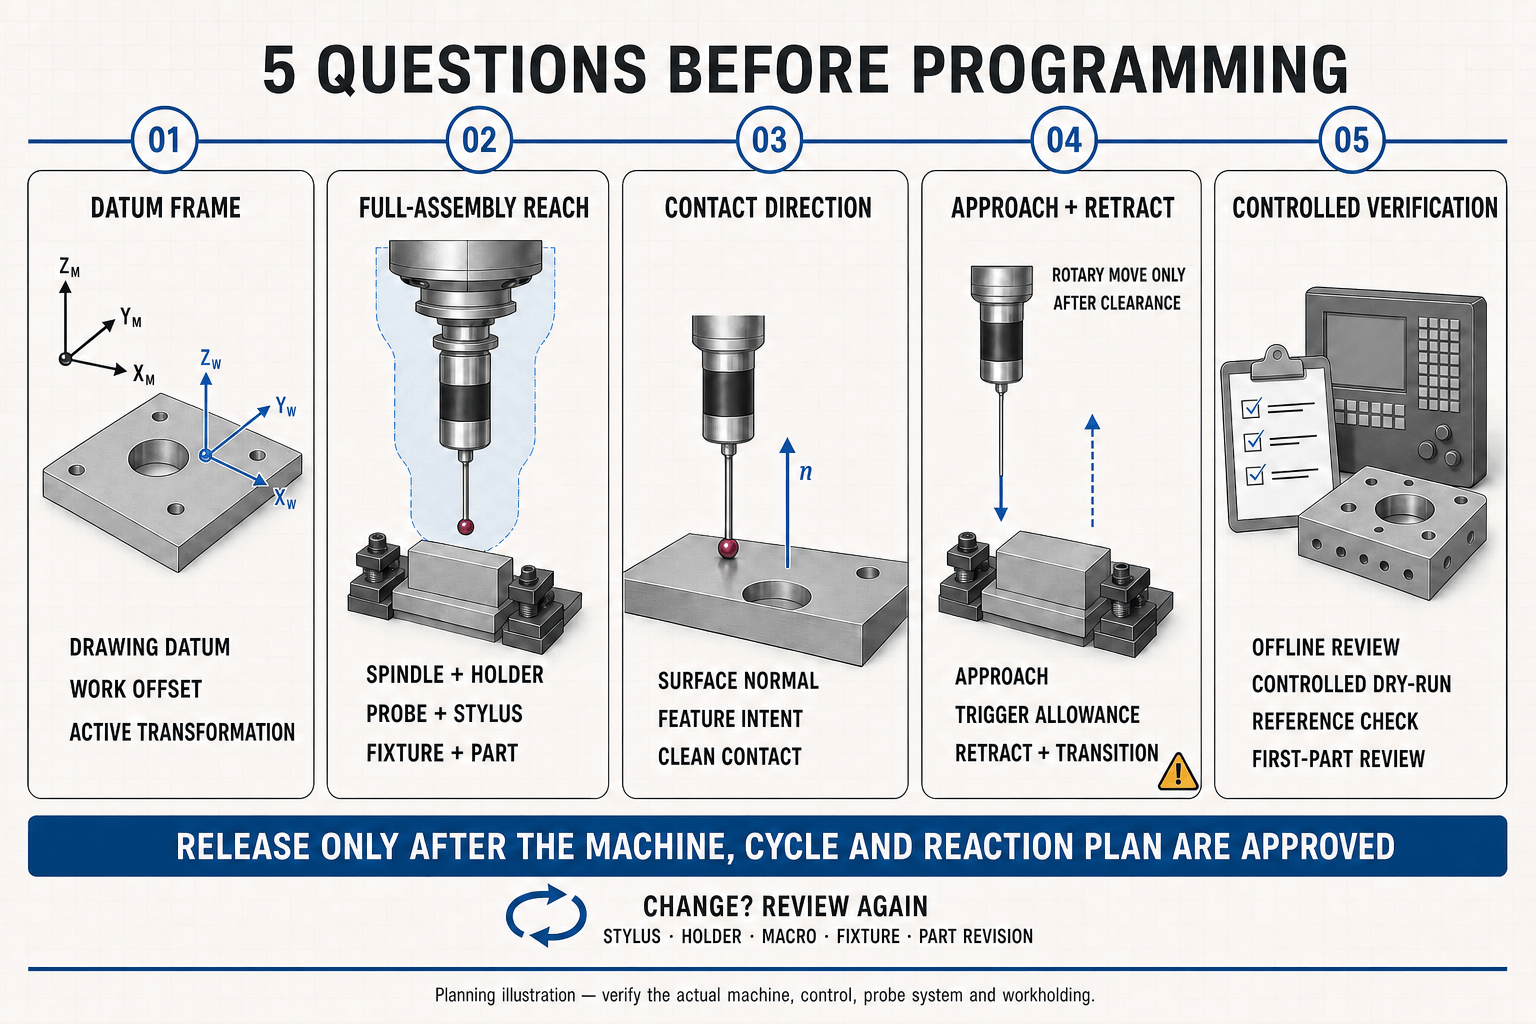
As cinco perguntas a responder antes de começar a programar
1. Qual é o sistema de referência nesta orientação?
Identifique separadamente o ponto de referência do desenho, o ponto de referência de configuração e as coordenadas de trabalho do CNC. Após um movimento rotativo, esclareça qual o sistema de coordenadas utilizado pelo ciclo e se está ativo um plano de trabalho inclinado, uma transformação ou as coordenadas da máquina. Um ponto que pareça correto num sistema de coordenadas pode estar errado noutro.
Registe o seguinte no documento de configuração:
- desvio de trabalho ativo;
- orientação A/B/C especificada ou posição indexada;
- transformação ativa ou função do plano inclinado;
- apresentar o intervalo nominal e o intervalo de resultados permitido;
- posições de aproximação e retração seguras; e
- a ação a tomar em caso de um resultado dentro da tolerância, de aviso ou fora da tolerância.
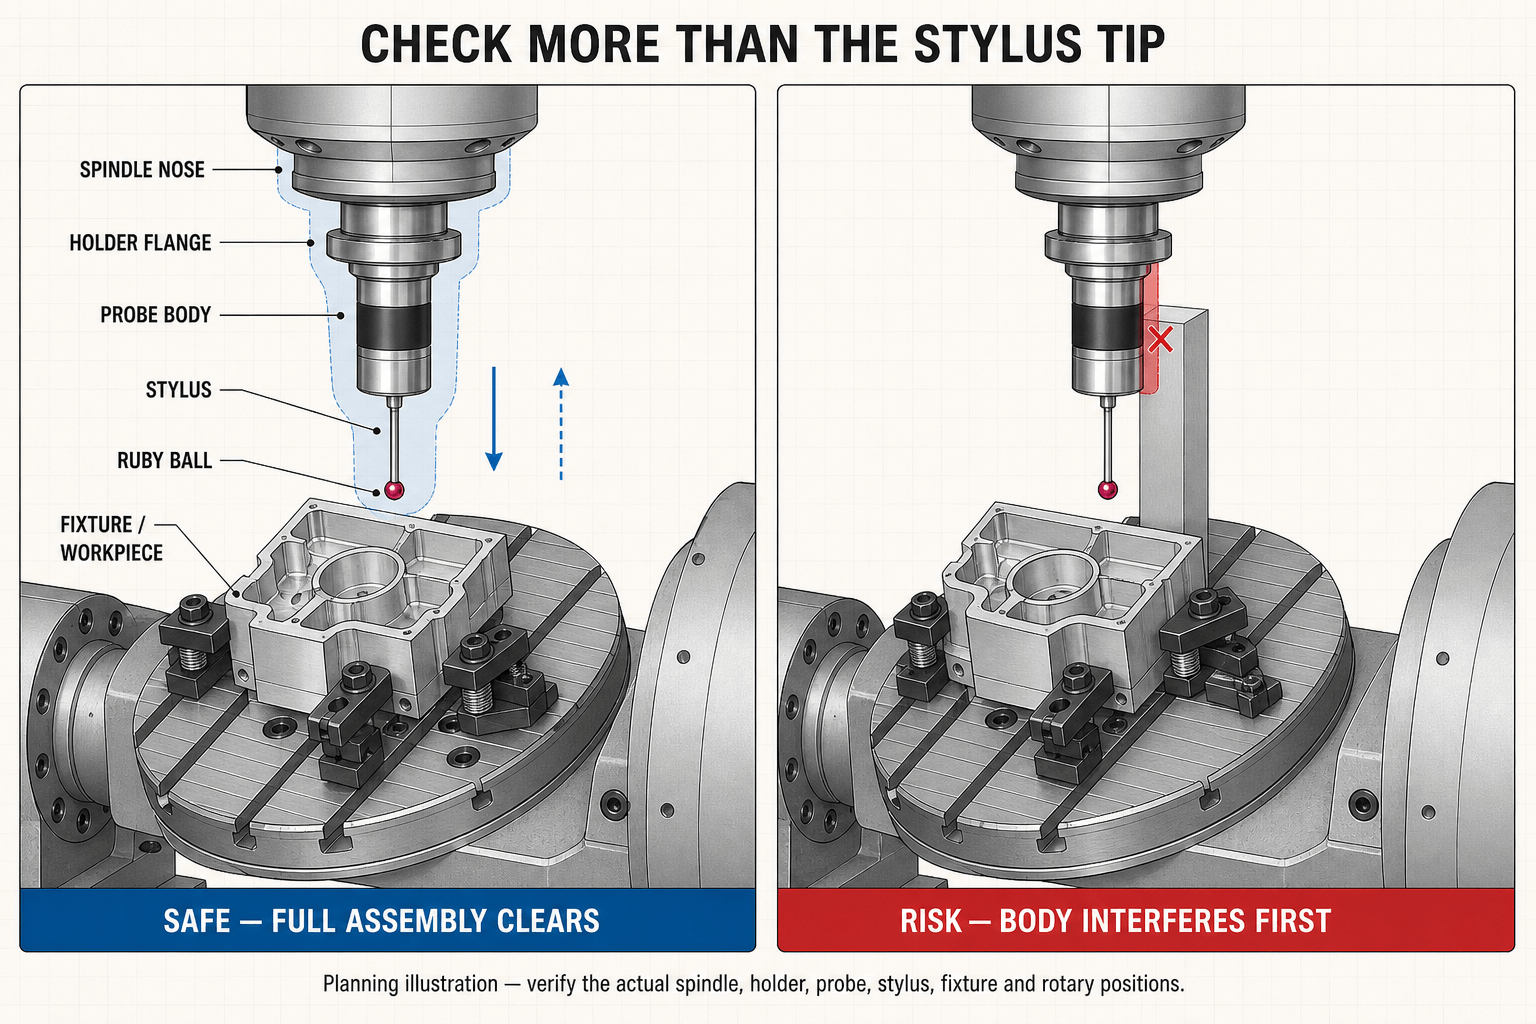
2. Será que todo o conjunto consegue alcançar a característica?
Verifique a folga entre a ponta do fuso, o suporte, o corpo da sonda, a haste do estilete e a esfera — não apenas a esfera. Os estiletes longos podem aumentar o alcance, mas também tornam o conjunto menos rígido e mais vulnerável a colisões. Um estilete curto e direto é, geralmente, mais fácil de proteger e validar quando consegue alcançar a característica.
Utilize o suporte original e geometria da agulha na configuração digital, quando disponível. Se o modelo digital estiver incompleto, efetue um teste a seco controlado com o fuso parado, velocidade de deslocamento rápido reduzida e um operador capaz de parar a máquina. Uma simulação é um auxílio ao planeamento, não uma prova de que a máquina física está livre de obstáculos.
3. A direção do contacto é relevante?
A direção do toque influencia o que a sonda está efetivamente a detetar. No caso de uma face plana, uma direção de contacto quase normal é, normalmente, a forma mais clara de avaliar essa face. No caso de furos, saliências e paredes laterais, a estratégia deve corresponder à geometria a ser registada. Efetue a sondagem na direção exigida pela rotina aprovada, e não apenas na direção mais fácil de alcançar.
Tenha também em conta as películas de líquido de arrefecimento, as rebarbas, as limalhas e o estado da superfície. Estes fatores podem influenciar a fiabilidade prática de um contacto. Limpe a superfície em questão e opte por uma abordagem conservadora, adequada ao ciclo aprovado.
4. Existe espaço livre tanto para a aproximação como para a retirada?
Cada ponto de sondagem requer mais do que uma verificação de colisão. Verifique:
- o deslocamento da posição de troca de ferramenta ou da posição de segurança anterior para a posição de pré-aproximação;
- a abordagem exploratória;
- o curso excedente permitido após o acionamento do gatilho, conforme definido pelo ciclo;
- a retracção; e
- a passagem para a próxima função ou para a próxima posição do seletor rotativo.
Uma mesa indexada pode introduzir uma pinça no percurso após um movimento que, de outra forma, seria seguro. Em máquinas com cabeça giratória, a relação entre a cabeça, a sonda e o dispositivo de fixação pode alterar-se rapidamente durante um movimento rotativo. Efetue os movimentos rotativos em posições seguras conhecidas e evite basear-se apenas no julgamento visual.
5. Como é que a rotina irá demonstrar que está pronta?
Antes de medir as peças de produção, recorra a uma verificação por etapas:
- Análise offline: Verifique no sistema de planeamento quais são o conjunto de sonda, a agulha, o suporte, a peça, o dispositivo de fixação e os limites da máquina corretos.
- Verificação de máquina vazia: Confirme a comunicação, a seleção da sonda e o estado pretendido do programa sem colocar em risco nenhuma peça de produção.
- Teste de funcionamento a seco controlado: Utilize a altura de segurança, a redução das sobreposições e o controlo de bloco único ou equivalente, sempre que adequado.
- Verificação do artefacto de referência: Sempre que o processo qualificado assim o exigir, verifique a rotina num artefacto aprovado ou numa característica conhecida.
- Crítica da primeira parte: Compare os resultados com o plano de processo e verifique de forma independente qualquer resultado inesperado antes de alterar os dados de produção.
Esta sequência é especialmente importante após alterações na caneta, no suporte, na bateria do sensor ou no sistema de transmissão, nos parâmetros da máquina, na macro de medição, no dispositivo de fixação ou na revisão da peça.
Lista de verificação pré-voo do sondador tátil CNC de 5 eixos
Utilize esta lista de verificação antes de lançar um ciclo novo ou alterado:
- [ ] O objetivo da medição e o plano de reação estão documentados.
- [ ] Compreende-se o ponto de referência do desenho, o deslocamento da peça e a transformação ativa.
- [ ] A sonda, o suporte e a agulha correspondem ao conjunto programado.
- [ ] O conjunto da sonda e a sua característica estão acessíveis em qualquer orientação comandada.
- [ ] Foram tidas em conta as folgas do corpo, do suporte, da ponta do fuso, da braçadeira, da mesa e da peça.
- [ ] Cada aproximação, margem de acionamento, retração e transição tem um percurso seguro.
- [ ] A qualificação/calibração da sonda está em vigor para o conjunto instalado e de acordo com o procedimento aprovado.
- [ ] O sistema de controlo e a integração da máquina suportam a rotina de 5 eixos prevista.
- [ ] O programa lida com segurança com resultados sem acionamento, com acionamento inesperado ou fora do intervalo.
- [ ] A primeira execução dispõe de um plano de verificação controlada documentado.
Erros comuns de planeamento
Medição a partir de um sistema de coordenadas inclinado e não revisado
O operador pode ver a característica correta no ecrã, enquanto o programa utiliza um plano ativo ou um desvio de trabalho diferentes. Indique explicitamente o sistema de coordenadas pretendido, tanto no programa como na ficha de configuração, e verifique-o após cada recuperação manual ou reinício.
Tratar o comprimento da agulha como um simples problema de alcance
Uma sonda mais longa pode ultrapassar uma parede, mas altera a montagem mecânica e pode exigir um método de qualificação diferente ou um processo mais conservador. Escolha a geometria mais curta que permita alcançar a característica em segurança e verifique-a de acordo com as instruções do fornecedor e do responsável pelo processo.
Rodar antes de retrair para uma posição comprovadamente segura
A sequência correta de movimentos depende da máquina e do dispositivo de fixação, mas o princípio é universal: garanta que existe espaço livre antes de alterar a relação entre o sensor e o dispositivo de fixação da peça. Nunca presuma que um movimento rotativo é seguro só porque o ponto de medição anterior era seguro.
Utilização do mesmo ciclo para a configuração e a aceitação final
Uma verificação de configuração pode ser concebida para localizar rapidamente o material em stock ou um dispositivo de fixação. A aceitação final pode exigir um ponto de referência diferente, um plano de amostragem, condições de temperatura, preparação da superfície ou verificação independente. Indique o objetivo de cada procedimento de rotina, para que os operadores não utilizem um ciclo conveniente fora do âmbito da sua aprovação.
Corrigir desvios a partir de um único resultado inexplicável
Antes de efetuar qualquer correção, verifique o estado de qualificação da sonda, o encaixe da peça, as braçadeiras, as limalhas, as rebarbas, o estado da ferramenta, o estado do programa, o sistema de coordenadas e a própria característica. Se o resultado continuar a ser inesperado, siga o plano de controlo, em vez de mascarar a situação com uma alteração do desvio.
O que os compradores devem perguntar sobre um sensor de contacto CNC de 5 eixos
Os compradores internacionais devem avaliar a aplicação na sua totalidade, em vez de se limitarem a solicitar apenas o diâmetro da sonda ou o tipo de transmissão. Algumas perguntas úteis a colocar ao fabricante da máquina, ao parceiro de integração ou ao fornecedor da sonda incluem:
- Que controlos CNC e opções de sondagem são suportados para esta configuração da máquina?
- A disposição da cabeça da máquina e da mesa é compatível com o acesso previsto à peça de trabalho e com o método de transmissão do sensor?
- Que suportes de sonda, hastes, pontas de sonda e peças sobressalentes estão disponíveis para a interface do fuso?
- Que documentação é fornecida relativamente à ligação elétrica ou à colocação do recetor, às macros, à qualificação e ao tratamento de falhas?
- Quem é responsável por definir os ciclos de sondagem e validar as distâncias de segurança?
- Que tipo de apoio local está disponível para a instalação, integração de software e assistência técnica?
O público da Qidu alcance do sensor de contacto inclui as categorias de sondas com fio, óticas por infravermelhos, de rádio e modulares. A configuração adequada depende da máquina, do sistema de controlo, da interface do fuso, do espaço de trabalho, da rotina pretendida e dos detalhes de integração. Confirme com a Qidu a documentação atual do produto, os desenhos, os requisitos de interface e a disponibilidade antes de especificar ou encomendar.
Um fluxo de trabalho simples para a aprovação de uma rotina de sondagem de 5 eixos
- Defina a característica, o ponto de referência, a decisão e o plano de reação.
- Selecione o conjunto de sonda/ponta mais pequeno que seja viável e que consiga alcançá-lo.
- Verifique o estado físico geral do envelope em cada sessão de orientação.
- Programe apenas com as opções do controlador e da máquina que estiverem efetivamente instaladas.
- Certifique o conjunto de acordo com o procedimento aprovado.
- Teste os percursos numa corrida controlada.
- Registe a revisão do programa aprovado, a montagem, o dispositivo de fixação e o resultado da verificação.
- Repita a revisão sempre que alguma dessas condições se alterar.
O valor deste fluxo de trabalho não reside no facto de tornar todas as rotinas de 5 eixos idênticas. Consiste em tornar visíveis os pressupostos antes de se colocar em risco um sensor, um dispositivo de fixação, uma peça ou um fuso.
Conclusão
A sondagem CNC de 5 eixos pode alargar o acesso a características importantes na fixação original, mas a sua fiabilidade depende do planeamento de todo o contexto de movimento e medição. Comece por definir a decisão que o resultado deve apoiar; em seguida, verifique o sistema de referência, a geometria do conjunto, a direção de contacto, a folga para cada segmento e um processo de libertação controlado.
No caso de uma nova aplicação, solicite ao fabricante da máquina, ao especialista em controlo e ao responsável pelo processo qualificado que analisem o ciclo antes do início da produção. Este artigo é um guia de planeamento e não substitui o manual da máquina, a documentação da sonda, a avaliação de riscos nem a validação técnica. A visibilidade nas pesquisas, a apresentação de resultados enriquecidos, a indexação e a classificação não podem ser garantidas.
