Indice dei contenuti
Introduzione
Nella produzione di precisione, anche un minimo errore dimensionale può causare problemi di assemblaggio, ridurre la durata del prodotto o aumentare i tassi di scarto. Ciò vale in particolare per le guide e i cursori delle macchine utensili, ampiamente utilizzati nelle apparecchiature di automazione, nelle linee di produzione automobilistiche e nei macchinari per l'elettronica 3C.
Un’azienda leader nella produzione di componenti pneumatici e per l’automazione si è trovata ad affrontare proprio questa sfida. Con l’aumentare dei volumi di produzione, il processo di ispezione tradizionale non era più in grado di garantire una precisione di lavorazione costante. I controlli manuali e la compensazione degli utensili effettuata dagli operatori causavano ritardi, risultati incostanti e scarti inutili.
Per risolvere questi problemi, l'azienda ha introdotto il DOP40 sonda tattile ad alta precisione sviluppata da Foshan Qidu. Grazie all'integrazione della misurazione automatica integrata nella macchina e della compensazione adattiva, il produttore ha migliorato in modo significativo l'uniformità della lavorazione, ridotto il numero di pezzi difettosi e stabilizzato la qualità della produzione.
Le sfide produttive legate alla lavorazione di precisione dei cursori
Il cliente produce cursori di alta precisione utilizzati nei sistemi di trasmissione automatica. Diverse dimensioni di questi componenti richiedono un controllo rigoroso, tra cui:
- Larghezza del cursore
- Spessore della gabbia
- Lunghezza totale
In passato, i controlli dimensionali si basavano su campionamenti manuali. Gli operatori prelevavano periodicamente i pezzi dalla linea di produzione, li misuravano fuori linea e regolavano gli offset degli utensili in base alla propria esperienza.
Quando i volumi di produzione erano ridotti, questo metodo era gestibile. Tuttavia, con l’aumentare dei cicli di lavorazione e l’inasprirsi dei requisiti di tolleranza, diversi problemi sono diventati difficili da ignorare.
Perché i metodi di ispezione tradizionali non erano più affidabili
Il problema principale era la tempistica. Quando un operatore si accorgeva di una variazione dimensionale, spesso erano già state prodotte decine di pezzi.
L'usura degli utensili, la dilatazione termica, le variazioni di temperatura del liquido di raffreddamento e le vibrazioni della macchina influivano costantemente sulla precisione di lavorazione durante i lunghi cicli produttivi. Poiché le ispezioni non venivano effettuate in tempo reale, le variazioni dimensionali potevano protrarsi inosservate per ore.
La compensazione manuale ha creato un ulteriore fattore di instabilità. Operatori diversi applicavano spesso valori di compensazione diversi in base al proprio giudizio personale. Nel caso di pezzi complessi che richiedevano l'uso di più utensili e assi, mantenere la coerenza diventava estremamente difficile.
Inoltre, lo stabilimento non disponeva di dati storici affidabili. I registri delle misurazioni e le rettifiche di compensazione non venivano archiviati automaticamente, rendendo l’analisi dei processi e la risoluzione dei problemi molto più complesse del necessario.
Inoltre, i frequenti interventi da parte degli operatori hanno ridotto il grado di utilizzo delle macchine e aumentato i costi di manodopera.
Principali requisiti tecnici del cliente
Prima di scegliere una soluzione di misurazione, il cliente ha definito diversi requisiti fondamentali:
Ispezione online 100%
Ogni pezzo doveva essere controllato immediatamente dopo la lavorazione per evitare che i prodotti difettosi passassero alla fase successiva del processo.
Compensazione automatica degli utensili
Il sistema doveva calcolare automaticamente i valori di compensazione utilizzando i dati di misurazione in tempo reale.
Funzione di allarme fuori tolleranza
Se la deviazione dimensionale superava 0,05 mm, la macchina doveva arrestarsi automaticamente e avvisare l'operatore.
Tracciabilità dei dati di misura
Era necessario archiviare tutti i risultati delle ispezioni, i valori di compensazione e i dati relativi ai componenti per poterli analizzare in futuro.
Facile integrazione con le macchine CNC esistenti
La soluzione doveva essere compatibile con gli attuali centri di lavorazione del cliente senza richiedere modifiche significative né tempi di fermo.
Perché il cliente ha scelto la sonda CNC DOP40
Dopo diverse fasi di collaudo e valutazione, il cliente ha scelto il trasduttore di misura ad alta precisione DOP40 prodotto da Foshan Qidu.
Il DOP40 presentava diversi vantaggi che rispondevano ai requisiti del progetto:
- Elevata ripetibilità per misurazioni di precisione
- Trasmissione stabile del segnale in ambienti di lavorazione difficili
- Elevata resistenza ai fluidi di raffreddamento e alle impurità
- Compatibilità con i principali sistemi CNC, quali Fanuc e Mitsubishi
- Installazione rapida senza modificare il processo di lavorazione originale
Per il cliente, un fattore importante era la praticità. L'azienda non voleva riprogettare le linee di produzione esistenti né riscrivere ampie sezioni dei programmi NC. Il DOP40 poteva essere integrato rapidamente nel flusso di lavoro attuale con il minimo disagio.
Come è stato integrato il sistema di ispezione nella produzione
L'implementazione si è concentrata sulla creazione di un processo di lavorazione a ciclo chiuso stabile, piuttosto che sulla semplice aggiunta di una sonda.
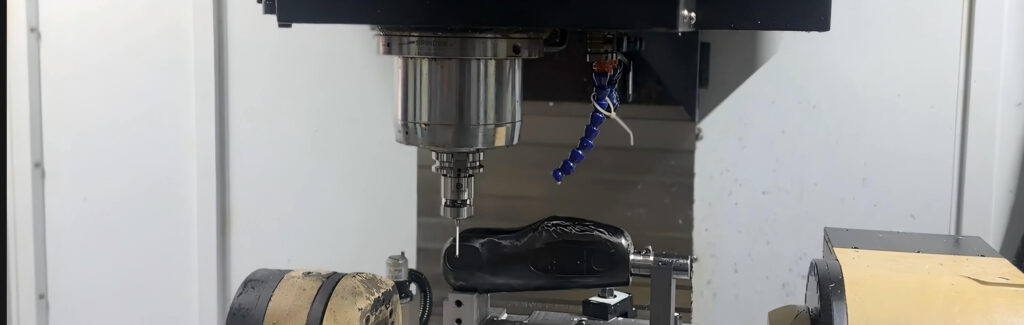
Dopo la lavorazione di ciascun cursore, il programma CNC attivava automaticamente una routine di misurazione dedicata. Il DOP40 verificava quindi diverse quote critiche direttamente all’interno della macchina.
Il sistema ha misurato:
- Larghezza del cursore lungo l'asse X
- Spessore della gabbia lungo l'asse Z
- Lunghezza totale lungo l'asse Y
Per migliorare l'affidabilità, per ciascuna dimensione sono stati utilizzati più punti di misurazione. Ciò ha ridotto l'influenza di bave, residui di refrigerante o irregolarità superficiali.
Poiché l'ispezione è stata effettuata direttamente all'interno della macchina utensile, non è stato necessario smontare alcun componente per sottoporlo a ispezione fuori linea. Questo da solo ha consentito di risparmiare una notevole quantità di tempo di produzione.
Spiegazione della logica di compensazione adattiva
La parte più importante della soluzione era la strategia di compensazione automatica.
Una volta completate le misurazioni, il sistema ha confrontato i valori effettivi con le tolleranze preimpostate e ha reagito in base a tre condizioni.
Condizione 1: Dimensione entro i limiti di tolleranza
Se il valore misurato rimaneva entro l'intervallo accettabile, il sistema si limitava a registrare i dati e proseguiva normalmente la lavorazione.
Condizione 2: rilevata una deviazione minore
Se la deviazione superava il limite di tolleranza ma rimaneva entro 0,05 mm, il sistema calcolava automaticamente i valori di compensazione e aggiornava gli offset relativi all'usura degli utensili.
Anziché applicare immediatamente una correzione completa, l'entità della compensazione è stata limitata a circa 80% della deviazione rilevata. Ciò ha evitato una correzione eccessiva e ha contribuito a mantenere la stabilità della lavorazione.
Condizione 3: Grave errore dimensionale
Se la deviazione superava 0,05 mm, la macchina si arrestava automaticamente e faceva scattare un allarme.
Gli operatori potrebbero quindi verificare le possibili cause, quali:
- Danni agli utensili
- Fissaggio errato
- Deriva termica eccessiva
- Vibrazioni anomale della macchina
Ciò ha impedito la produzione di grandi lotti di prodotti difettosi.
Risultati reali dei test di produzione
Per verificare l'efficacia della soluzione, il cliente ha effettuato un confronto diretto tra due centri di lavorazione identici.
Gruppo di controllo
- Controllo a campione manuale
- Compensazione manuale degli utensili
- Flusso di lavoro tradizionale
Gruppo sperimentale
- Sonda DOP40 installata
- Compensazione automatica abilitata
- Ispezione online attiva
Entrambe le macchine hanno lavorato 30 cursori identici utilizzando utensili da taglio nuovi nelle stesse condizioni di produzione.
I risultati erano inequivocabili.
Miglioramento della capacità di processo
L’indice di capacità di processo (Cpk) è passato da un valore inferiore a 1,0 a uno superiore a 1,33 dopo l’introduzione del sistema di sonda.
Ciò ha permesso al processo di lavorazione di raggiungere un livello di stabilità tale da garantire il costante rispetto degli standard di produzione ad alta precisione.
Maggiore rendimento al primo passaggio
La resa al primo passaggio è aumentata da 96,51 TP3T a 99,21 TP3T.
Sebbene a prima vista la differenza percentuale possa sembrare esigua, la riduzione degli scarti e delle rilavorazioni ha consentito di ottenere notevoli risparmi nel corso di cicli di produzione prolungati.
I principali vantaggi riscontrati dopo l'installazione
Il cliente ha segnalato diversi miglioramenti dopo l'implementazione della soluzione.
Maggiore stabilità delle tolleranze dimensionali
La compensazione automatica ha ridotto le fluttuazioni causate dall'usura degli utensili e dalle variazioni termiche.
Riduzione del carico di lavoro degli operatori
Gli operatori hanno impiegato meno tempo a misurare i pezzi e a regolare manualmente gli offset.
Rilevamento più rapido dei problemi
Il sistema di allarme ha interrotto immediatamente la produzione non appena sono state rilevate dimensioni anomale.
Migliore ottimizzazione dei processi
I dati storici di misurazione hanno aiutato gli ingegneri a ottimizzare i parametri di taglio e i programmi di sostituzione degli utensili.
Maggiore efficienza produttiva
Poiché le ispezioni sono state effettuate direttamente all’interno della macchina, i tempi di fermo legati ai controlli manuali sono diminuiti in modo significativo.
Feedback dal team di produzione del cliente
Secondo il reparto di ingegneria di produzione del cliente, la sonda DOP40 ha rivoluzionato il modo in cui gestiscono la lavorazione di precisione.
Gli operatori non dovevano più dedicare molto tempo a eseguire misurazioni ripetitive e regolazioni di compensazione. Potevano invece concentrarsi sulla manutenzione dei macchinari e sul monitoraggio dei processi.
L'azienda ha inoltre sottolineato che la uniformità dimensionale è migliorata notevolmente, consentendole di soddisfare con maggiore sicurezza i requisiti di qualità dei clienti di fascia alta.
Forse, cosa ancora più importante, i dati di misurazione hanno gettato basi più solide per futuri miglioramenti dei processi e aggiornamenti dell'automazione.
Conclusione
Questo progetto dimostra come l'alta precisione Sonde CNC è in grado di risolvere i comuni problemi di controllo dimensionale negli ambienti di lavorazione di precisione.
Per i produttori di guide, cursori, stampi o altri componenti di alta precisione, affidarsi esclusivamente all’ispezione manuale sta diventando sempre più difficile, dato che i requisiti di tolleranza diventano sempre più rigorosi.
Grazie alla combinazione di misurazione in tempo reale, compensazione adattiva e controllo automatizzato del processo, la sonda DOP40 ha aiutato il cliente a migliorare la stabilità della lavorazione, aumentare i tassi di resa e ridurre i rischi di produzione senza modificare il processo di lavorazione originale.
Con il continuo sviluppo della produzione intelligente, i sistemi di misurazione integrati nelle macchine non sono più un optional per molte applicazioni di lavorazione di precisione. Stanno diventando una componente essenziale per garantire una qualità costante e una produzione efficiente.
