Un dispositivo di regolazione degli utensili può essere installato meccanicamente, alimentato e attivato visivamente, ma non essere ancora pronto a garantire la sicurezza di un ciclo di produzione. Il passaggio mancante è solitamente la messa in servizio: verificare che il dispositivo fisico, il segnale elettrico, la logica CNC e i dati degli utensili memorizzati siano tra loro coerenti.
Questa distinzione è importante. Un sistema di regolazione utensili definisce le dimensioni dell’utensile e i dati relativi alle sue condizioni per il sistema di controllo; il sistema di controllo utilizza poi tali dati nei cicli di offset utensile e di lavorazione. Se il riferimento di montaggio, l’input di attivazione, le variabili macro o il processo di riferimento sono errati, un’attivazione apparentemente normale può comunque produrre un offset errato. Il risultato può essere un taglio a vuoto, un sovrastacco, un dispositivo di regolazione utensili danneggiato o un pezzo non conforme.
La presente lista di controllo è destinata a un sistema fisso, di tipo a contatto Attrezzista CNC su un centro di lavoro. È utile anche al momento di prendere in consegna un sistema installato da un costruttore di macchine o da un integratore. Non sostituisce il manuale della macchina utensile, il manuale del controllo numerico, le istruzioni di installazione del dispositivo di regolazione degli utensili né le procedure di sicurezza del proprio stabilimento. Far verificare le impostazioni finali da un tecnico qualificato prima di avviare la produzione.
Inizia definendo un obiettivo di accettazione ben chiaro
Prima di modificare i parametri, stabilisci cosa si intende per “pronto” in riferimento a questa specifica macchina. Annota:
- il modello della macchina, il sistema di controllo e la versione del software/delle macro;
- il modello del dispositivo di regolazione degli utensili, il tipo di uscita e la revisione dello schema elettrico;
- le operazioni di regolazione degli utensili da eseguire (ad esempio, regolazione della lunghezza, regolazione del diametro o controllo degli utensili rotti);
- lo strumento di riferimento o l'artefatto certificato utilizzato per la verifica;
- gli strumenti previsti, i supporti, le velocità e le direzioni di approccio; e
- che possa modificare i parametri protetti, la logica PMC/PLC o le macro di sondaggio.
Questo registro è più utile di un semplice adesivo generico che indica “superato/non superato”. Crea infatti un punto di riferimento tracciabile per eventuali interventi futuri di risoluzione dei problemi a seguito di un guasto, della sostituzione dello stilo o del pad, di un intervento di manutenzione sul dispositivo o di una modifica del software.
1. Verificare la posizione meccanica e l'area di avvicinamento in sicurezza
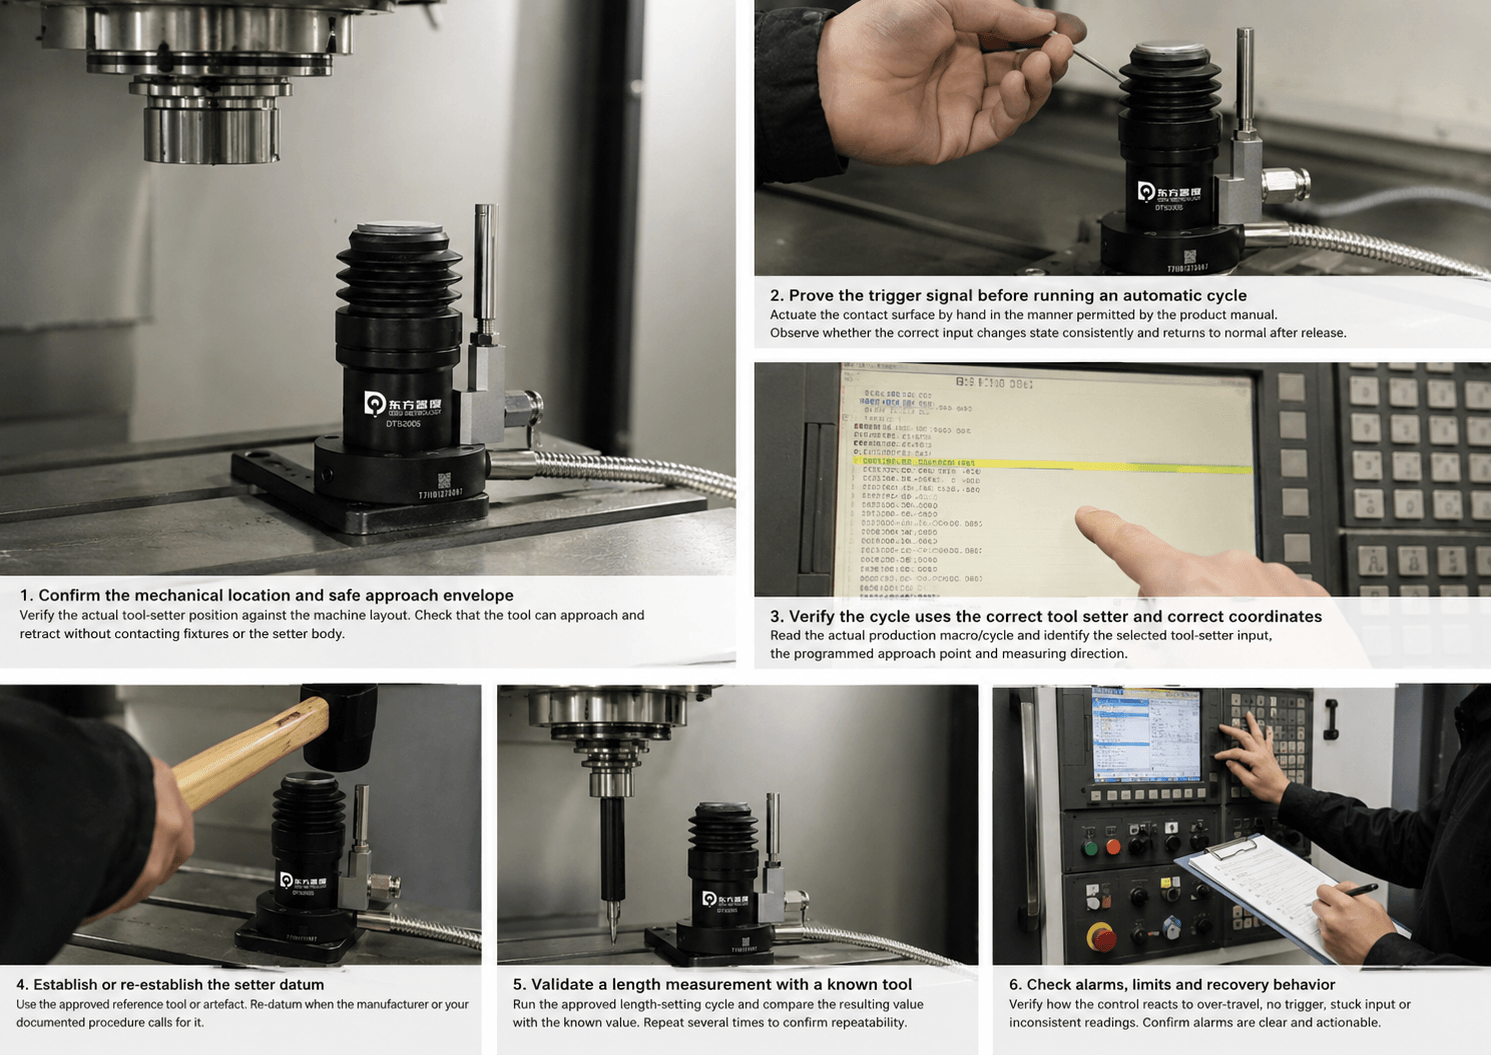
Verificare la posizione effettiva del dispositivo di regolazione degli utensili rispetto alla disposizione della macchina, non solo al disegno. Un dispositivo di regolazione degli utensili a contatto è solitamente montato sul tavolo o sulla struttura della macchina; la sua posizione misurata deve corrispondere alle coordinate utilizzate dal ciclo.
Verificare che l'utensile possa avvicinarsi e ritirarsi senza entrare in contatto con dispositivi di fissaggio, morsetti, elementi di fissaggio del pallet, protezioni o il corpo del dispositivo di posizionamento. Includere in questa verifica l'utensile più lungo, quello con il diametro maggiore e lo spazio libero del cambio utensili. Se la macchina utilizza un asse rotante, verificare anche i relativi orientamenti.
Controllare inoltre i fissaggi, la protezione dei cavi e l’esposizione a trucioli e liquido di raffreddamento. Non dare per scontato che un grado di protezione elimini la necessità di un instradamento e di una pulizia adeguati. L’obiettivo è semplice: durante ogni ciclo consentito, deve essere toccata solo la superficie di contatto prevista.
2. Verificare il segnale di attivazione prima di avviare un ciclo automatico
Utilizzare la diagnostica del sistema di controllo o la schermata I/O approvata dal costruttore della macchina per verificare gli stati normale e attivato dell'ingresso. Con la macchina in condizioni di sicurezza, azionare manualmente la superficie di contatto esclusivamente secondo le modalità consentite dal manuale del prodotto. Verificare che l'ingresso corretto cambi stato in modo coerente e torni allo stato normale dopo il rilascio.
Verifica quindi i dettagli che tendono a sfuggire:
- indirizzo di ingresso e polarità del segnale;
- presupposto di "normalmente aperto"/"normalmente chiuso" nella logica di controllo;
- stato della schermatura del cavo, del connettore e del dispositivo antitensione;
- nessuno stato intermittente quando i cavi o gli assi della macchina vengono spostati entro il campo di movimento omologato; e
- qualsiasi comportamento delle spie luminose specificato dal produttore.
Non bypassare un ingresso né modificare la logica di sicurezza della macchina al solo scopo di far apparire corretto il display. Se lo stato visualizzato non corrisponde alla documentazione relativa al cablaggio, interrompere l'operazione e risolvere il problema con il costruttore della macchina o con un tecnico qualificato specializzato in sistemi di controllo.
3. Verificare che il ciclo utilizzi il dispositivo di regolazione utensili corretto e le coordinate corrette
Un segnale di I/O può essere corretto anche se la macro richiama un registro di ingresso, di coordinate, di offset o un'unità errata. Leggere la macro/il ciclo di produzione effettivo — non una vecchia stampa — e identificare:
- l'input del dispositivo di regolazione degli utensili selezionato;
- il punto di avvicinamento programmato e la direzione di misurazione;
- le posizioni di avvio e di rientro in sicurezza;
- la tabella degli offset e i numeri variabili scritti dal ciclo;
- il sistema di unità di misura; e
- il comportamento dell'allarme o della ripresa dopo un'attivazione imprevista o in assenza di attivazione.
Ove possibile, eseguire una prova a vuoto sopra il dispositivo di regolazione degli utensili con il mandrino fermo, avanzamento ridotto e controllo a blocco singolo, seguendo le istruzioni del costruttore della macchina. Una prova a vuoto non può convalidare la misura finale, ma può evidenziare una direzione errata, un approccio non sicuro o un percorso macro imprevisto prima che si verifichi un contatto.
4. Stabilire o ristabilire il punto di riferimento del setter
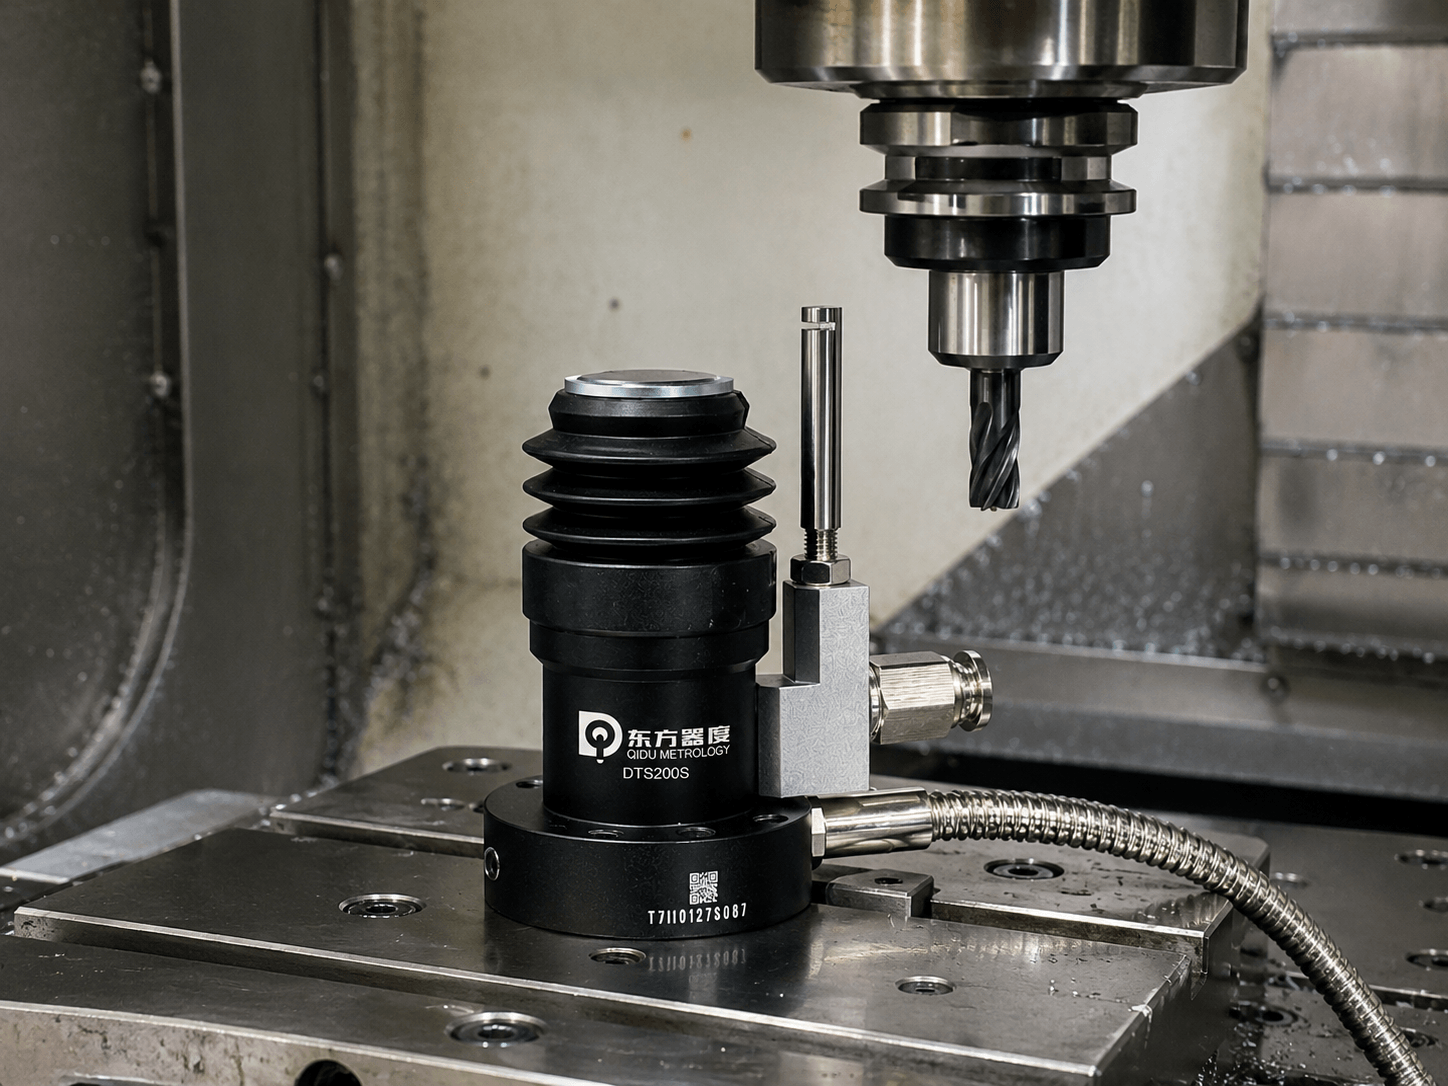
Il sistema di controllo deve conoscere la relazione tra il sistema di coordinate della macchina e la superficie di contatto effettiva del dispositivo di regolazione degli utensili. I produttori spesso si riferiscono a questo concetto come “datuming” o “calibrazione”. Il metodo esatto dipende dal dispositivo di regolazione, dal pacchetto di macro e dal sistema di controllo.
Utilizzare lo strumento di riferimento o il calibro approvato specificato dal costruttore della macchina o nella documentazione relativa alla misurazione. Registrarne l'identificativo, le dimensioni nominali, lo stato e la data. Assicurarsi che il valore sia inserito nelle unità previste e registrarlo.
Ridefinire il punto di riferimento quando richiesto dal produttore o dalla procedura documentata, ad esempio dopo la sostituzione della superficie di contatto o dello stilo, un riallineamento meccanico, un sospetto danno o un intervento che potrebbe alterare il rapporto di riferimento. Non copiare mai il valore di un punto di riferimento da una macchina diversa semplicemente perché l’hardware sembra simile.
5. Verificare la misura della lunghezza con uno strumento di riferimento
Scegliere uno strumento di riferimento stabile e chiaramente identificato. Eseguire il ciclo di impostazione della lunghezza approvato alla velocità di avanzamento specificata e confrontare il valore ottenuto con il valore noto o con un metodo di misurazione indipendente e controllato utilizzato presso il proprio sito.
Ripetete lo stesso processo più volte senza modificare la configurazione. L’obiettivo è verificare la ripetibilità dell’intero sistema: utensile, portautensile, mandrino, dispositivo di regolazione, segnale, movimento e macro — non un singolo valore favorevole. Se i risultati presentano variazioni, indagate prima di avviare la produzione. Tra i possibili fattori che possono influire figurano il posizionamento dell’utensile, la pulizia del portautensili, le condizioni del mandrino, un montaggio allentato, guasti ai cavi, un metodo di avvicinamento errato o un utensile di riferimento non idoneo.
Stabilite un limite di accettazione interno che corrisponda alla tolleranza del pezzo, alla capacità di processo e al vostro piano di qualità. Non pubblicate né adottate un’unica tolleranza universale: il limite appropriato dipende dall’applicazione specifica.
6. Verificare la validità del metodo di misurazione per la geometria dell'utensile che si intende effettivamente utilizzare
La lunghezza dell’utensile non è l’unico fattore da considerare. Se il processo specifica diametro, raggio, condizioni di rottura dell’utensile o una geometria particolare, è necessario verificare la validità di quel ciclo specifico utilizzando utensili rappresentativi.
Ad esempio, una punta lunga, una fresa a codolo corto, una fresa frontale e un utensile a punta sferica possono richiedere posizioni di avvicinamento o logiche di misurazione diverse. Verificare che il punto di contatto programmato dell’utensile sia fisicamente valido e che la macro scriva l’offset geometrico/di usura previsto. Per i sistemi laser senza contatto, utilizzare la procedura prescritta dal fornitore relativa al raggio, al refrigerante e alla gestione dell’aria, anziché applicare senza modifiche una checklist prevista per i sistemi di regolazione a contatto.
Questa è anche l'occasione giusta per verificare come viene utilizzato il sistema di rilevamento degli utensili danneggiati. Si tratta di un controllo prestabilito con un riferimento programmato e una risposta di allarme, non di una garanzia che ogni possibile difetto di taglio venga rilevato.
7. Eseguire un primo ciclo di prova controllato, quindi verificare il risultato all’esterno della macchina
Utilizzare un pezzo di prova o un primo pezzo di produzione, adottare le misure di sicurezza adeguate e impostare condizioni di lavorazione a rischio ridotto. Regolare gli utensili in questione secondo la procedura approvata, lavorare una caratteristica sensibile all’offset dell’utensile, quindi ispezionarla con il normale metodo di controllo qualità.
Confrontare il risultato della misurazione con il valore di riferimento programmato e con i dati registrati durante il ciclo di regolazione dell'utensile. In questo modo si chiude il ciclo tra i dati dell'utensile e l'effettiva asportazione di metallo. Un semplice segnale di I/O non è sufficiente a garantire ciò.
Se il risultato della lavorazione è errato, evitare di applicare compensazioni a cieco nella tabella degli offset. Verificare innanzitutto se il problema deriva dal riferimento del setter, dai dati dell’utensile, dall’offset di lavoro, dal programma, dal dispositivo di fissaggio, dalle condizioni della macchina o dal processo di taglio. Documentare la causa principale impedisce che una modifica temporanea dell’offset mascheri un problema ricorrente.
8. Bloccare la linea di base e definire i controlli periodici
Una volta approvate, salvare le impostazioni e i dati secondo la procedura di controllo delle modifiche della macchina. Acquisire screenshot o esportare i parametri rilevanti delle macro, ove consentito, oltre al rapporto di messa in servizio, ai risultati degli strumenti di riferimento e al verbale di collaudo del primo articolo.
Stabilire chi deve controllare il dispositivo di regolazione degli utensili e con quale frequenza. Una procedura pratica potrebbe includere un’ispezione visiva per individuare trucioli o danni, la verifica dello stato di ingresso previsto, la verifica periodica dell’utensile di riferimento e l’attivazione di un nuovo punto di riferimento dopo determinati interventi di manutenzione. L’intervallo dovrebbe derivare dalle istruzioni del costruttore della macchina, dal manuale del dispositivo di regolazione degli utensili, dalla valutazione dei rischi e dall’esperienza produttiva, non da un valore copiato da un’altra officina.
Una nota per Qidu DTS200 utenti
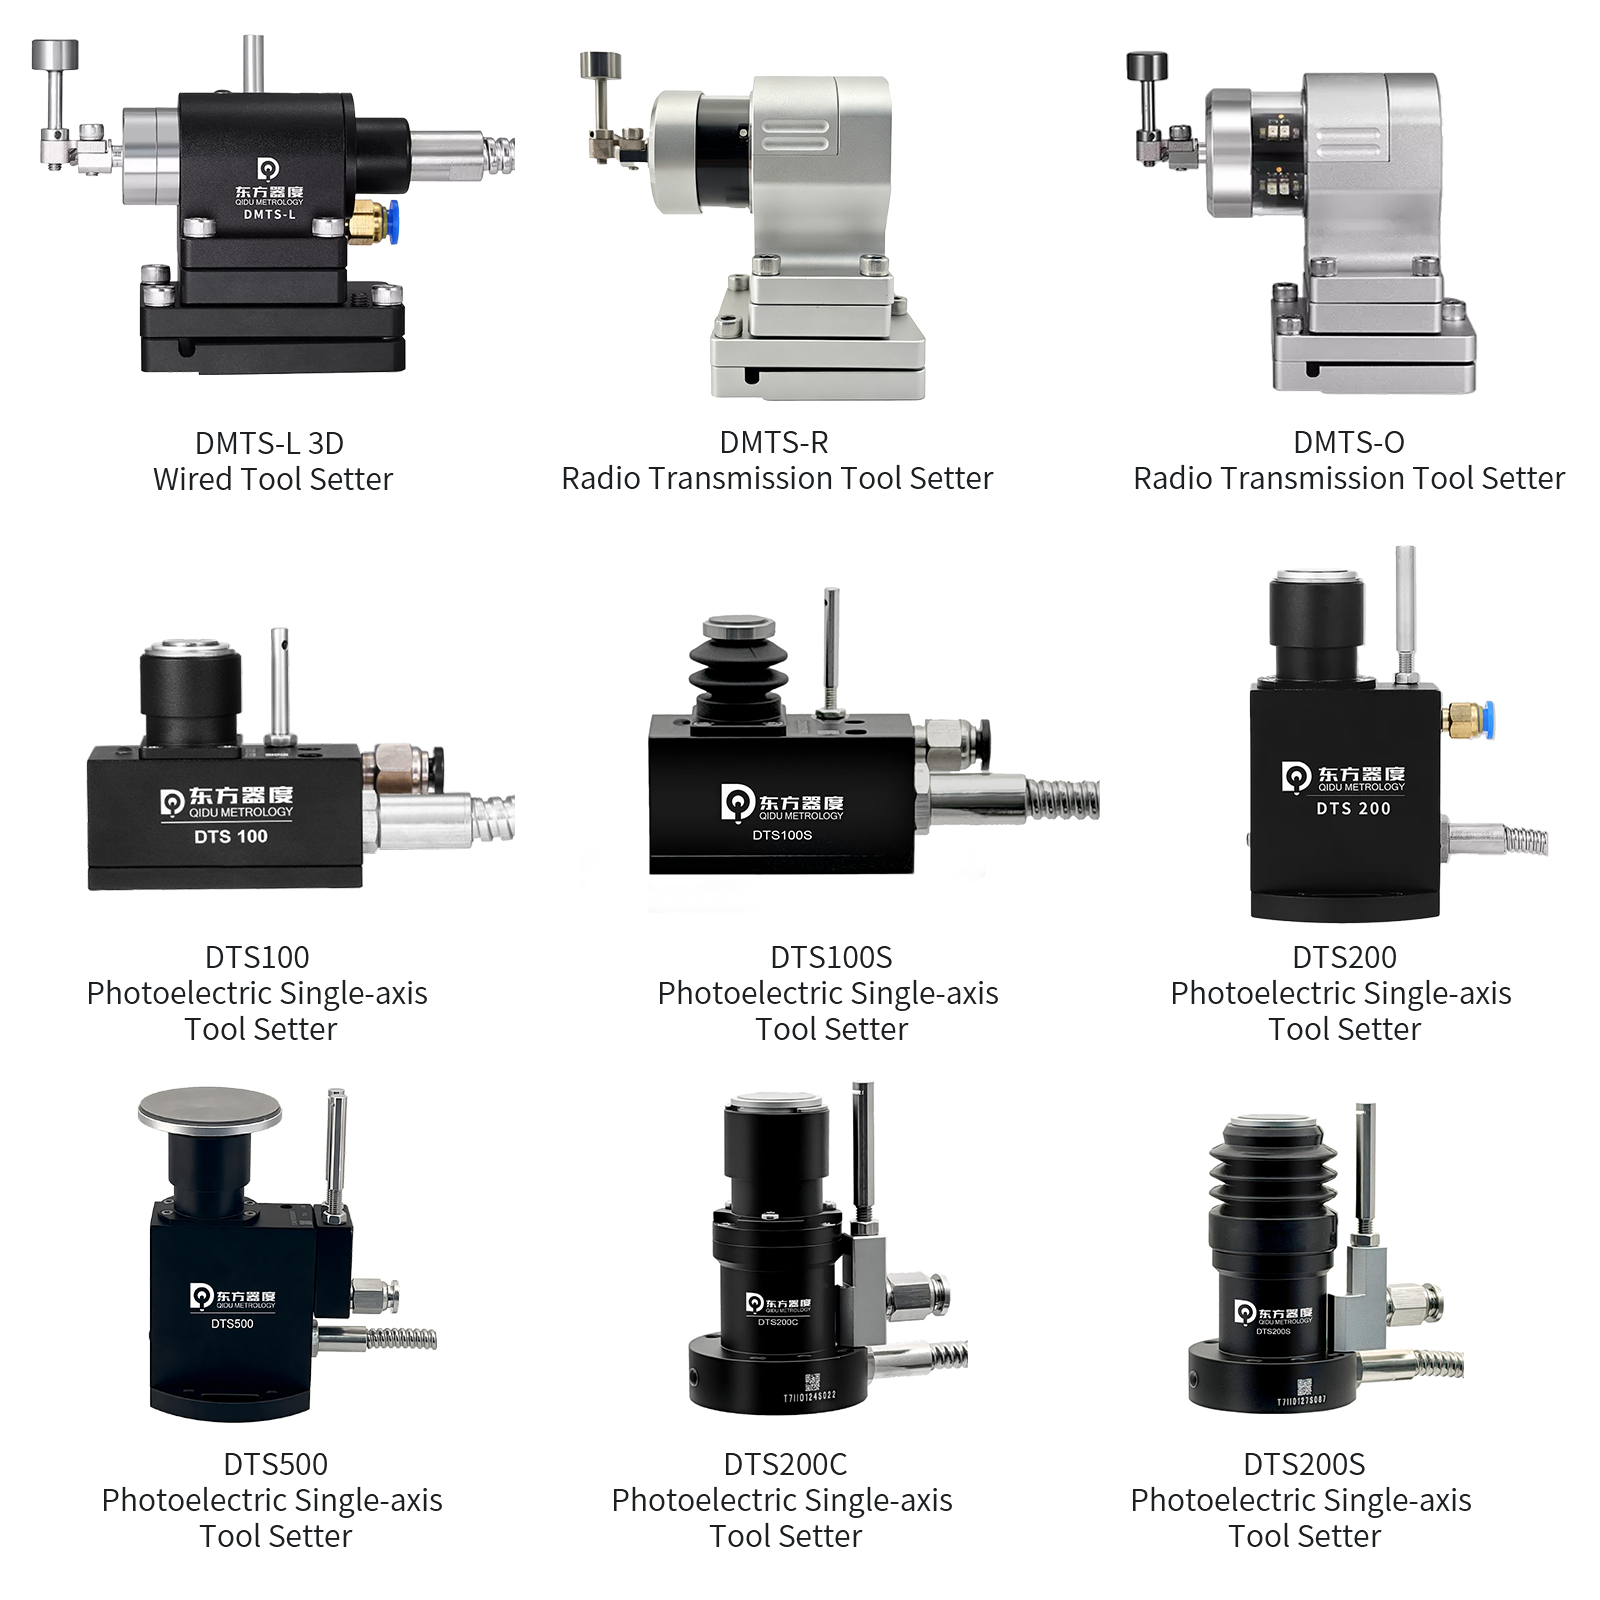
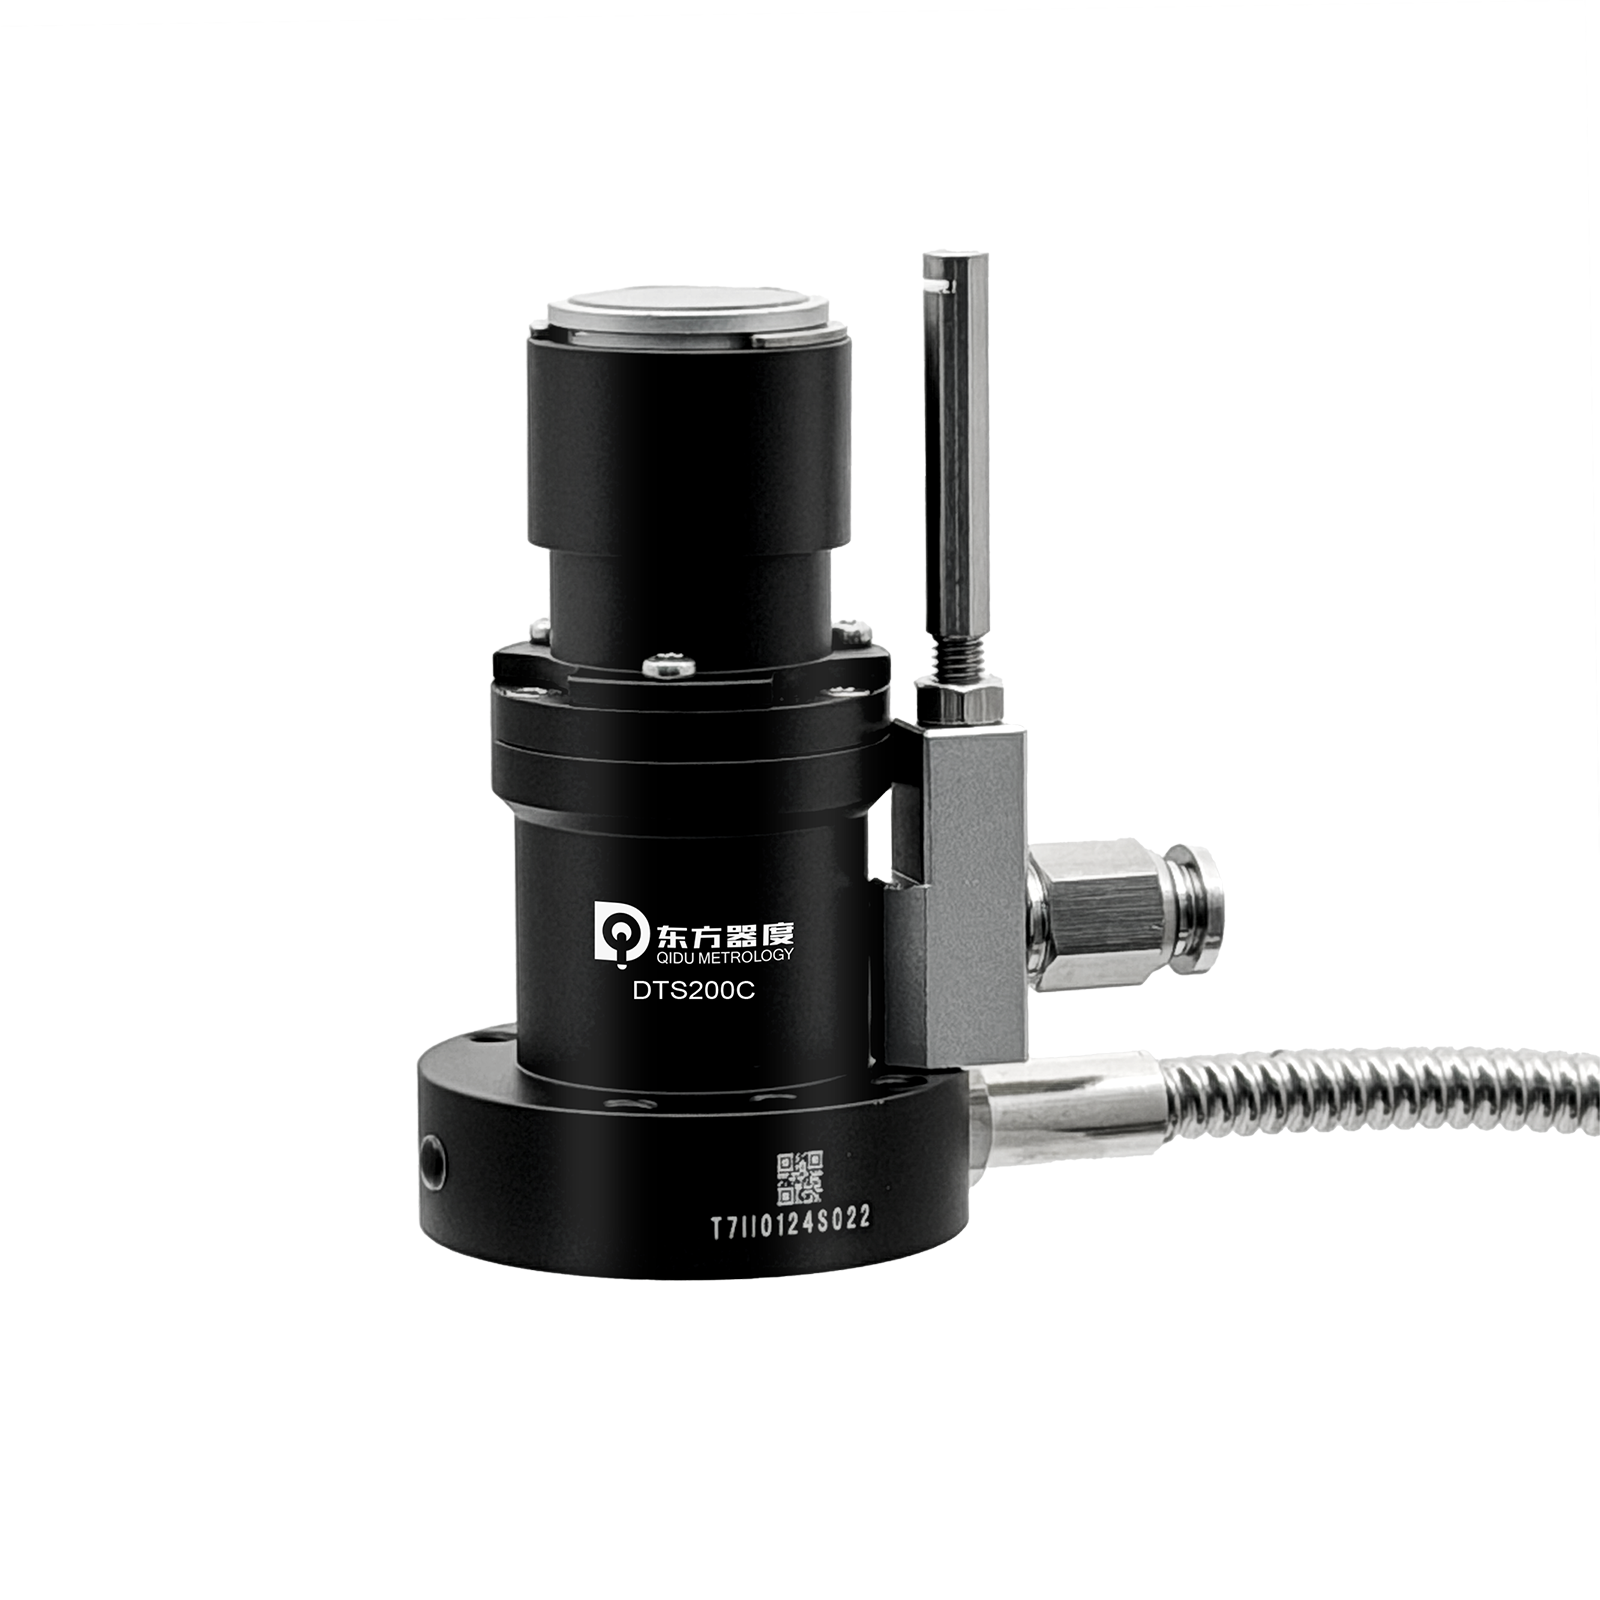
La pagina pubblica dedicata al DTS200 sul sito di Qidu descrive un dispositivo di regolazione degli utensili con contatto +Z, collegato via cavo, dotato di un’uscita A/NO e di un touch pad da 20 mm. La pagina pubblicata riporta inoltre le condizioni di ripetibilità dei test, i dati tecnici elettrici, la forza di azionamento e le informazioni relative alla protezione. Tali dettagli non Verificare se è compatibile con un determinato controllo, una macro, una configurazione di tensione o un ambiente macchina specifico. Prima dell’installazione o di eventuali modifiche ai parametri, verificare l’assorbimento di corrente, lo schema elettrico, la versione del modello e la procedura di messa in servizio approvata con l’assistenza tecnica di Qidu.
Il punto chiave da ricordare
Un buon processo di messa in servizio si articola in una sequenza: posizione meccanica → segnale di attivazione → ciclo CNC → punto di riferimento → dati di offset → pezzo lavorato. Se uno qualsiasi di questi anelli viene dato per scontato anziché verificato, un ciclo automatico di regolazione degli utensili può dare un senso di sicurezza senza un effettivo controllo.
Per i costruttori di macchine e i distributori, fornire un verbale di messa in servizio completo insieme al dispositivo di regolazione utensili è un modo pratico per rendere più chiaro il passaggio di consegne. Per i team di lavorazione, ciò trasforma un nuovo dispositivo in un processo controllato anziché in un accessorio non verificato.
Hai bisogno di aiuto per verificare l'adattabilità del dispositivo di regolazione degli utensili, le informazioni sul cablaggio o le specifiche attuali di un modello Qidu? Contatta Qidu Metrology indicando il modello della macchina, il sistema di controllo CNC, le operazioni di regolazione degli utensili previste e le foto dell'area di installazione.
