Устройство настройки инструмента может быть механически установлено, подключено к источнику питания и визуально запущено — и при этом все еще не быть готовым к обеспечению защиты производственного цикла. Обычно речь идет о пропущенном этапе ввода в эксплуатацию: проверке того, что физическое устройство, электрический сигнал, логика ЧПУ и сохраненные данные об инструменте согласуются друг с другом.
Это различие имеет значение. Устройство настройки инструмента задает в системе управления размеры инструмента и данные о его состоянии; затем система управления использует эти данные при расчете смещения инструмента и в циклах обработки. Если эталонная точка установки, входной сигнал триггера, макропеременные или процесс определения системы координат заданы неверно, даже при внешне нормальном срабатывании триггера может быть рассчитано неверное смещение. Результатом может стать холостая резка, перерезка, повреждение устройства настройки инструмента или некондиционная деталь.
Данный контрольный список предназначен для стационарных устройств контактного типа Наладчик инструментов с ЧПУ на обрабатывающем центре. Это также полезно при приемке установленной системы от производителя станка или интегратора. Данный документ не заменяет руководство по эксплуатации станка, руководство по эксплуатации системы ЧПУ, инструкции по установке от производителя инструмента или правила техники безопасности, действующие на вашем предприятии. Перед началом серийного производства окончательные настройки должны быть проверены квалифицированным техническим специалистом.
Начните с четко сформулированной цели по принятию
Прежде чем изменять параметры, определите, что в данном конкретном случае означает “готовность”. Запишите:
- модель оборудования, версия системы управления и версия программного обеспечения/макросов;
- модель устройства настройки инструмента, тип выхода и версия схемы подключения;
- задачи настройки инструмента, которые необходимо выполнить (например, настройка длины, настройка диаметра или проверка на поломку инструмента);
- контрольный образец или сертифицированный объект, используемый для проверки;
- предполагаемые инструменты, держатели, скорости и направления подачи; а также
- кто может изменять защищенные параметры, логику PMC/PLC или макросы проверки.
Эта запись более полезна, чем обычная наклейка с отметкой «прошел/не прошел». Она создает отслеживаемый исходный уровень для последующего устранения неисправностей после сбоя, замены стилуса или планшета, технического обслуживания устройства или обновления программного обеспечения.
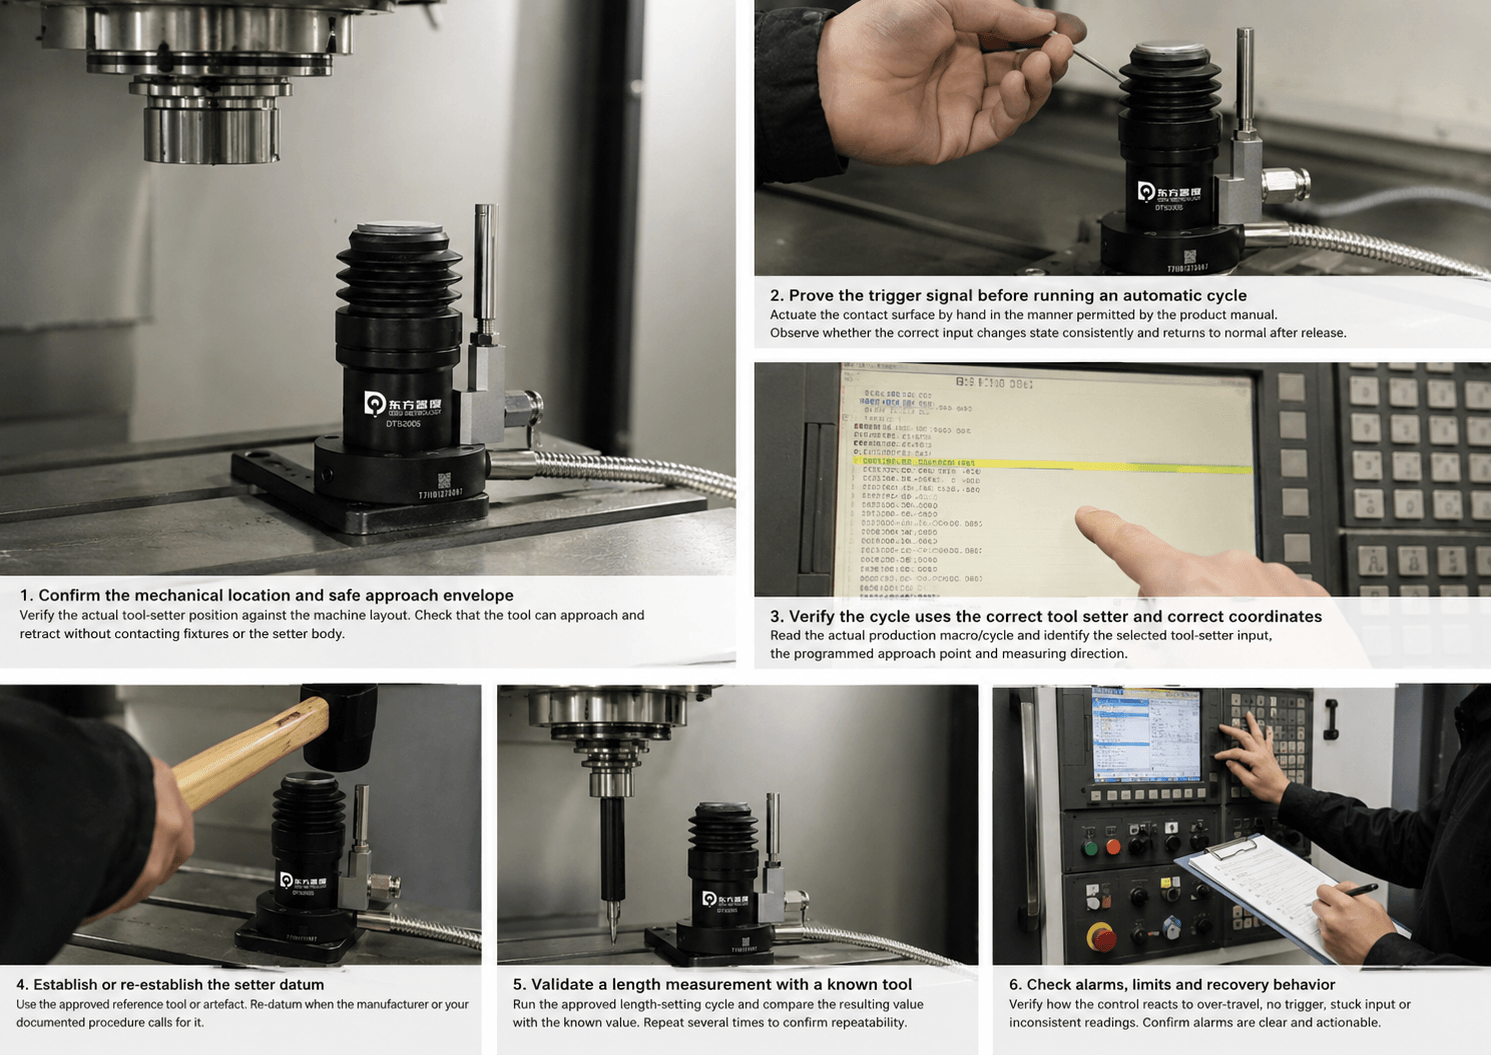
1. Уточнить механическое расположение и зону безопасного приближения
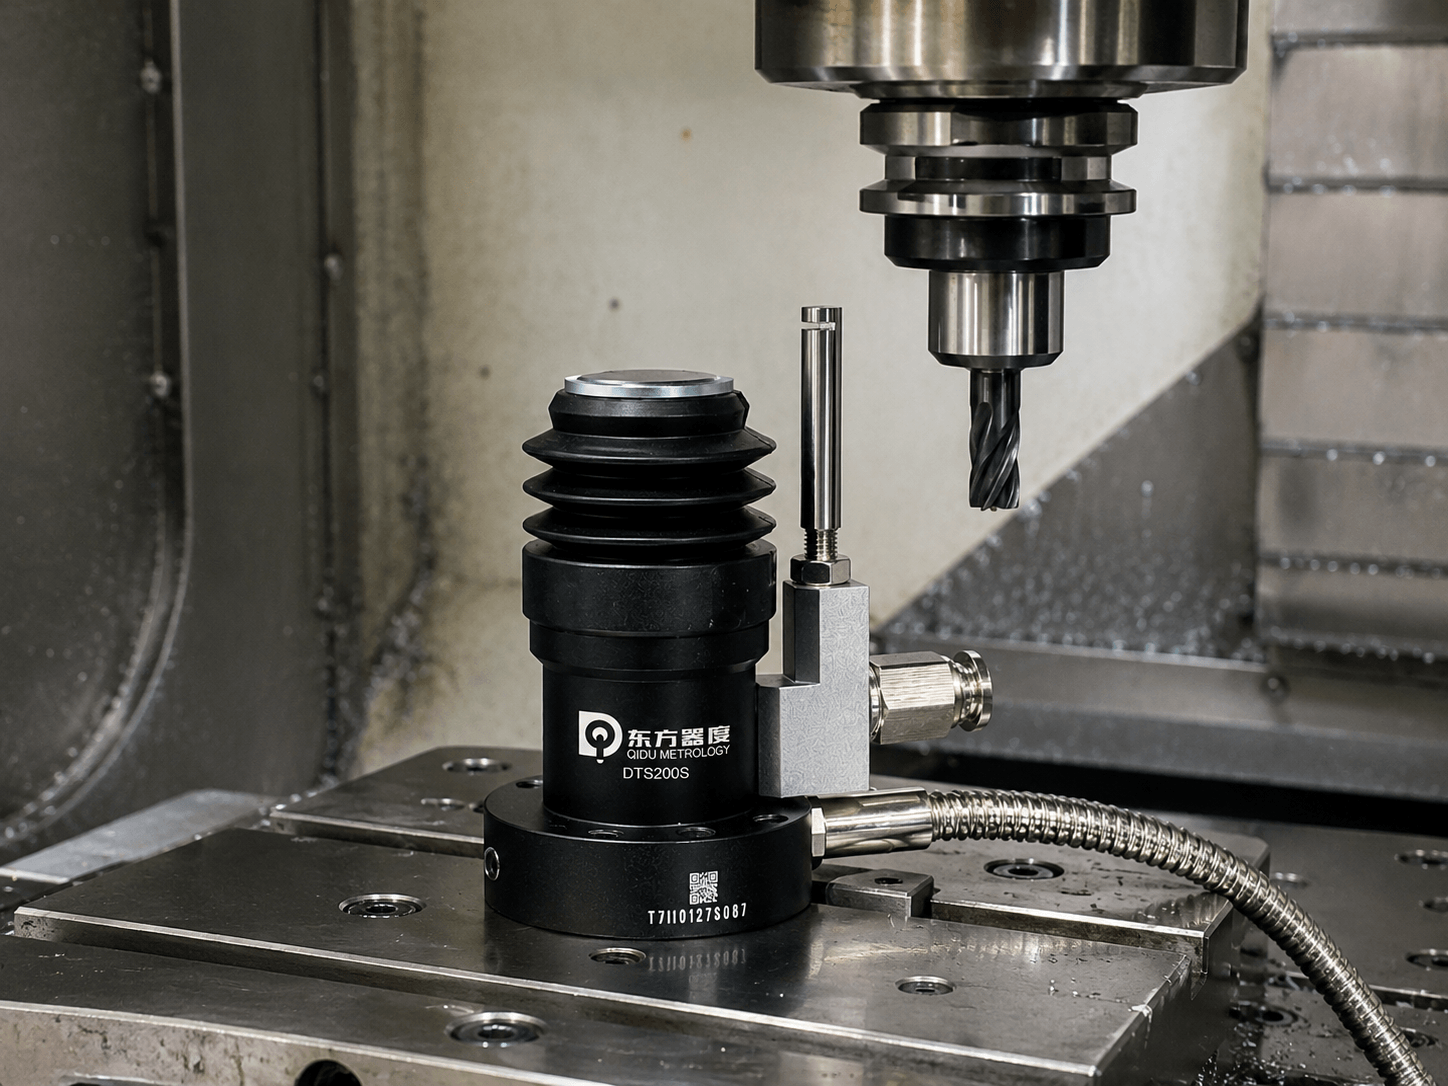
Сверьте фактическое положение устройства настройки инструмента с схемой расположения деталей на станке, а не только с чертежом. Контактное устройство настройки инструмента обычно крепится к столу или каркасу станка; его измеренное положение должно соответствовать координатам, используемым в цикле.
Убедитесь, что инструмент может приближаться и отходить, не соприкасаясь с приспособлениями, зажимами, элементами крепления поддона, ограждениями или корпусом устройства загрузки. При проведении этой проверки учитывайте самый длинный инструмент, инструмент с наибольшим диаметром и зазор в устройстве смены инструмента. Если на станке используется поворотная ось, проверьте также соответствующие ориентации.
Кроме того, проверьте крепление, защиту кабелей и наличие обнаженных микросхем и охлаждающей жидкости. Не следует полагать, что наличие класса защиты избавляет от необходимости разумной прокладки кабелей и очистки. Цель проста: во время каждого разрешенного цикла должна соприкасаться только предусмотренная конструкцией контактная поверхность.
2. Проверить наличие сигнала запуска перед запуском автоматического цикла
Воспользуйтесь средствами диагностики системы управления или утвержденным производителем оборудования экраном ввода-вывода, чтобы проверить нормальное и срабатывающее состояния входа. Убедившись, что оборудование находится в безопасном состоянии, воздействуйте на контактную поверхность вручную исключительно в соответствии с инструкциями, приведенными в руководстве по эксплуатации. Проследите, правильно ли вход последовательно меняет состояние и возвращается в нормальное состояние после снятия воздействия.
Затем проверьте те детали, которые легко упустить из виду:
- входной адрес и полярность сигнала;
- условие «нормально разомкнутый/нормально замкнутый» в логике управления;
- состояние экрана кабеля, разъема и устройства разгрузки натяжения;
- отсутствие переходных состояний при перемещении кабелей или осей станка в пределах допустимого диапазона; и
- любые особенности работы световых индикаторов, указанные производителем.
Не следует игнорировать входные данные или вносить изменения в логику управления оборудованием, связанную с безопасностью, лишь для того, чтобы экран выглядел правильно. Если отображаемое состояние не соответствует документации по схемам подключения, необходимо приостановить работу и устранить несоответствие совместно с производителем оборудования или квалифицированным специалистом по системам управления.
3. Убедитесь, что в цикле используется правильный устройство установки инструмента и правильные координаты
Сигнал ввода-вывода может быть правильным, даже если макрос обращается к неверному регистру ввода, координат, смещения или единицы измерения. Изучите фактический производственный макрос/цикл — а не старую распечатку — и определите:
- выбранный вход устройства настройки инструмента;
- запрограммированная точка захода на посадку и направление измерения;
- безопасные положения для запуска и втягивания;
- таблица смещений и значения переменных, записанные циклом;
- система единиц измерения; и
- поведение системы сигнализации или восстановления после непредвиденного срабатывания или отсутствия срабатывания.
По возможности выполняйте пробный проход над устройством настройки инструмента при остановленном шпинделе, уменьшенной подаче и управлении по одному блоку, следуя инструкциям производителя станка. Пробный проход не может подтвердить достоверность окончательного измерения, но позволяет выявить неправильное направление, небезопасный подход или неожиданную траекторию макрокоманда ещё до возможного контакта.
4. Установить или восстановить базовую точку координатной системы
Система управления должна знать соотношение между системой координат станка и эффективной контактной поверхностью приспособления для установки инструмента. Производители часто называют это «установкой базовой точки» или «калибровкой». Конкретный метод зависит от приспособления, набора макрокоманд и системы управления.
Используйте утвержденный эталонный инструмент или изделие, указанное производителем станка или в документации по контролю. Зафиксируйте его идентификационные данные, номинальные размеры, состояние и дату. Убедитесь, что значение введено в требуемых единицах измерения, и сохраните данные.
Проводите повторную привязку к системе отсчёта, когда это требуется производителем или в соответствии с вашей задокументированной процедурой — например, после замены контактной поверхности или щупа, механической перенастройки, при подозрении на повреждение или после выполнения работ, которые могут изменить эталонные соотношения. Ни в коем случае не копируйте значение системы отсчёта с другого станка только потому, что его аппаратное обеспечение выглядит похожим.
5. Проверить точность измерения длины с помощью калибра
Выберите стабильный, четко определённый эталонный инструмент. Запустите утверждённый цикл настройки длины с заданной скоростью подачи и сравните полученное значение с известным значением или результатами измерений, полученными с помощью независимого контролируемого метода, применяемого на вашем предприятии.
Повторите этот процесс несколько раз, не изменяя настроек. Вам нужно убедиться в повторяемости результатов всей системы в целом: инструмента, держателя, шпинделя, устройства позиционирования, сигнала, движения и макроса — а не просто получить одно удачное значение. Если результаты колеблются, выясните причину до начала серийного производства. Среди возможных причин можно назвать посадку инструмента, чистоту держателя, состояние шпинделя, неплотное крепление, неисправности кабелей, неправильный метод подхода или неподходящий эталонный инструмент.
Установите внутренний предел приемлемости, соответствующий допуску детали, технологической способности и вашему плану обеспечения качества. Не следует публиковать или применять единый универсальный допуск: подходящий предел зависит от конкретного случая применения.
6. Проведите валидацию метода измерения для той геометрии инструмента, которую вы будете использовать на практике
Длина инструмента — это еще не всё. Если в процессе заданы диаметр, радиус, состояние «сломанный инструмент» или особая геометрия, необходимо проверить данный цикл с использованием типовых инструментов.
Например, длинное сверло, небольшая концевая фреза, торцевая фреза и фреза с шаровидным наконечником могут требовать разных положений подхода или логики измерения. Убедитесь, что запрограммированная точка контакта инструмента физически возможна и что макрос записывает заданную геометрию/смещение износа. Для бесконтактных лазерных систем используйте предписанную поставщиком процедуру управления лучем, охлаждающей жидкостью и воздухом, а не применяйте без изменений контрольный список для контактных настроек.
Кроме того, на данном этапе можно убедиться в том, как работает система обнаружения неисправных инструментов. Речь идет об установленной процедуре проверки с запрограммированными эталонными значениями и реакцией на аварийные сигналы — а не о гарантии того, что будет обнаружен каждый возможный дефект резания.
7. Проведите контролируемое испытание первого изделия, а затем проверьте результат вне станка
Используйте контрольный образец или первую отработанную деталь, соответствующие меры безопасности и условия обработки с пониженным риском. Настройте соответствующий инструмент в соответствии с утвержденной технологией, обработайте элемент, чувствительный к смещению инструмента, а затем проверьте его с помощью стандартной методики контроля качества.
Сравните результат измерения с заданным значением и данными, полученными в ходе цикла настройки инструмента. Таким образом, обеспечивается обратная связь между данными об инструменте и фактическим объемом съема металла. Одного только правильного сигнала ввода-вывода для этого недостаточно.
Если результат обработки детали оказывается неверным, не следует слепо вносить корректировки в таблицу смещений. Сначала необходимо определить, связана ли проблема со ссылкой на наборщика, данными об инструменте, рабочим смещением, программой, зажимным устройством, состоянием станка или процессом резания. Документированная первопричина позволяет избежать ситуации, когда временное изменение смещения маскирует повторяющуюся проблему.
8. Зафиксировать базовые показатели и определить график регулярных проверок
После утверждения сохраните настройки и записи в соответствии с процедурой контроля изменений, действующей на данном станке. Сделайте снимки экрана или экспортируйте данные о соответствующих параметрах макроса (если это разрешено), а также приложите отчет о вводе в эксплуатацию, результаты проверки эталонным инструментом и протокол проверки первого изделия.
Определите, кто и когда проводит проверку устройства настройки инструмента. Практическая процедура может включать визуальный осмотр на наличие стружки или повреждений, подтверждение соответствия входных параметров ожидаемым значениям, периодическую проверку эталонного инструмента и переустановку системы отсчета после определённых событий, связанных с техническим обслуживанием. Интервал должен определяться на основании инструкций производителя станка, руководства по настройке инструмента, оценки рисков и производственного опыта, а не быть просто цифрой, скопированной из другого цеха.
Примечание для Циду DTS200 пользователи
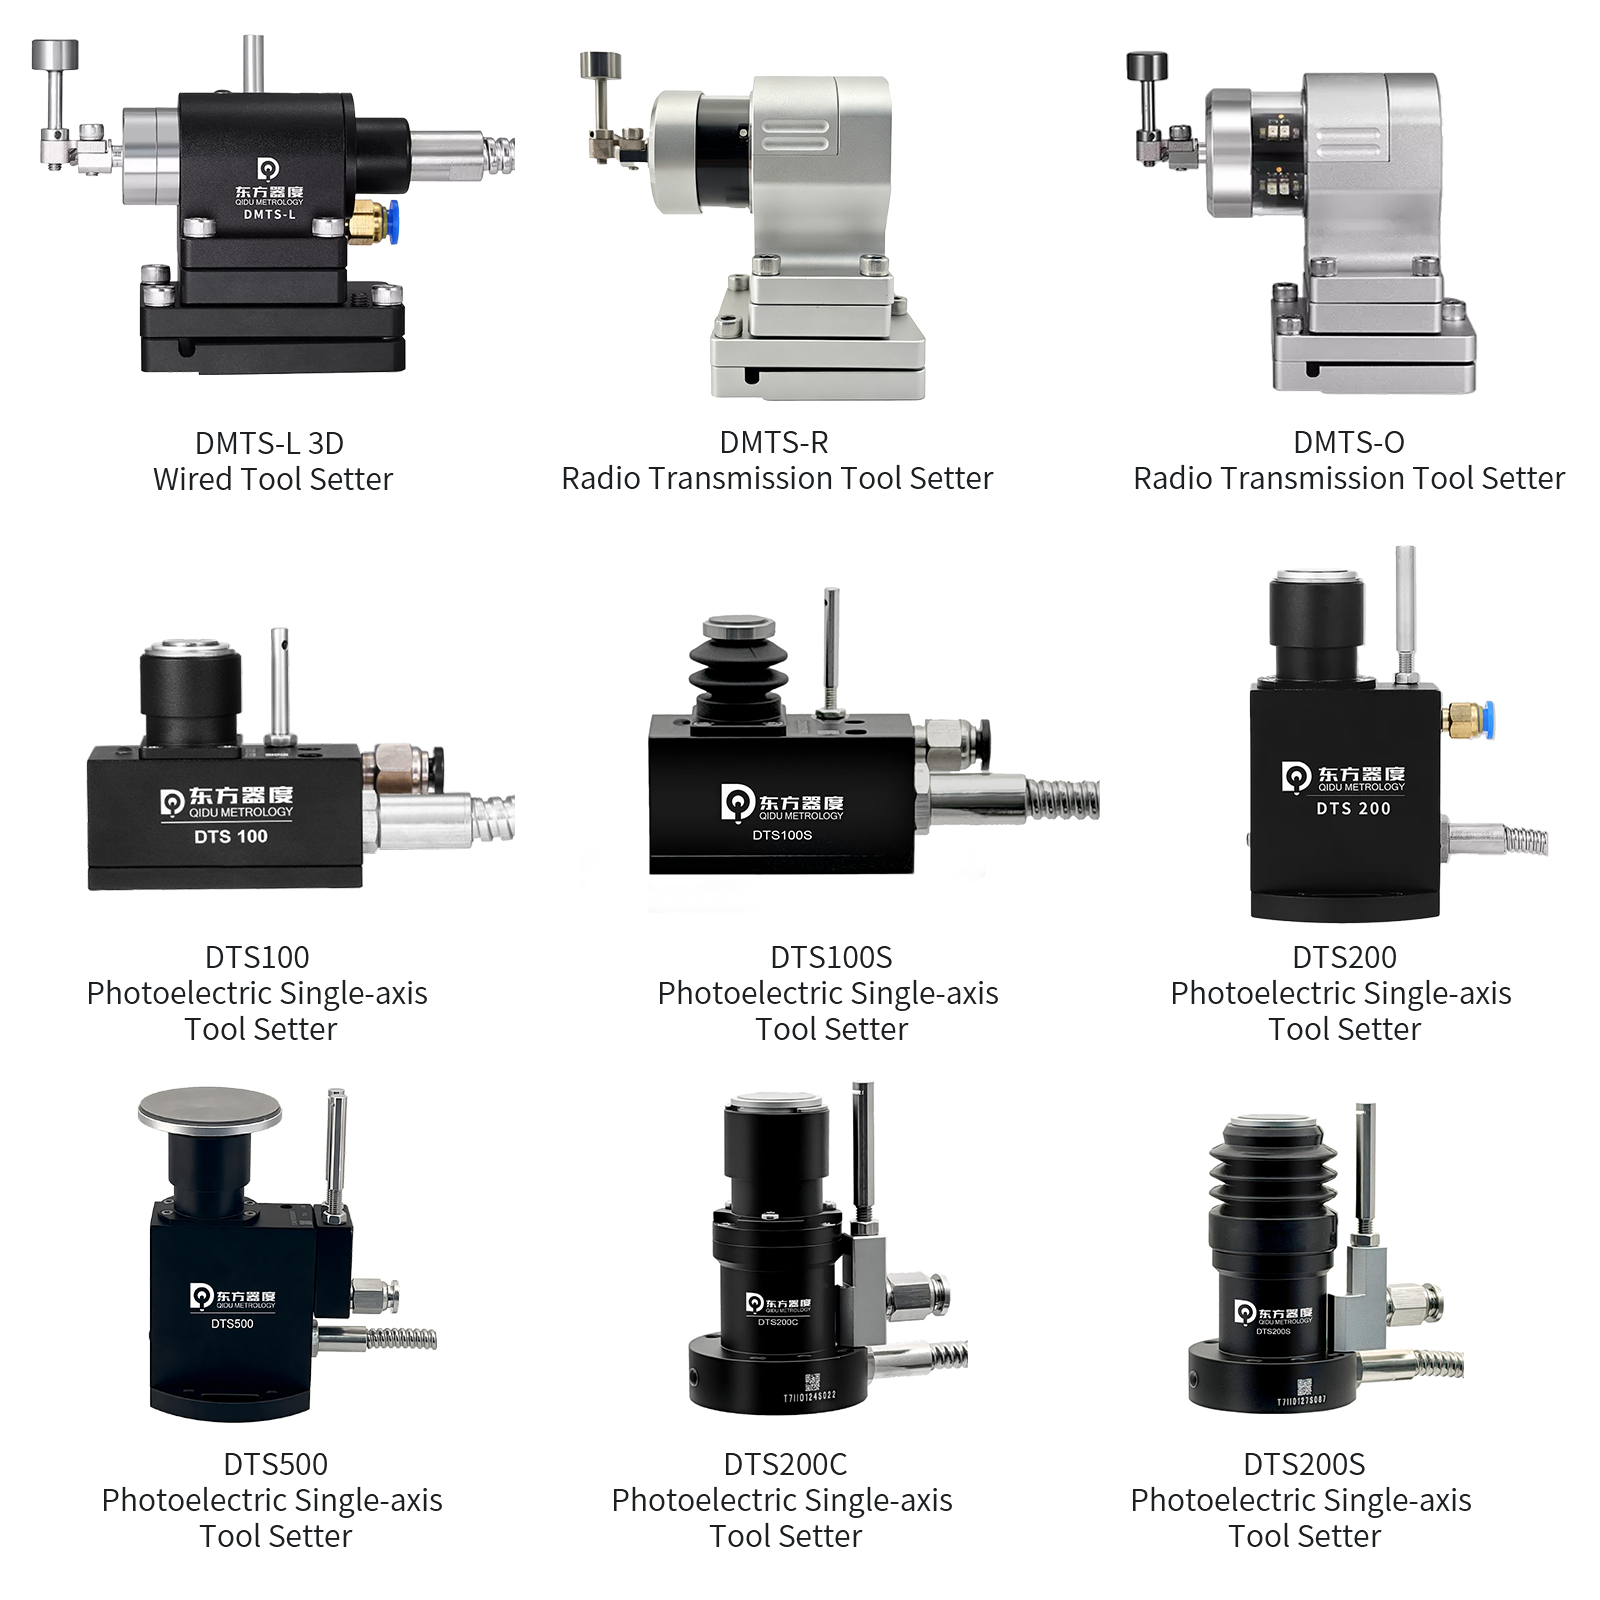
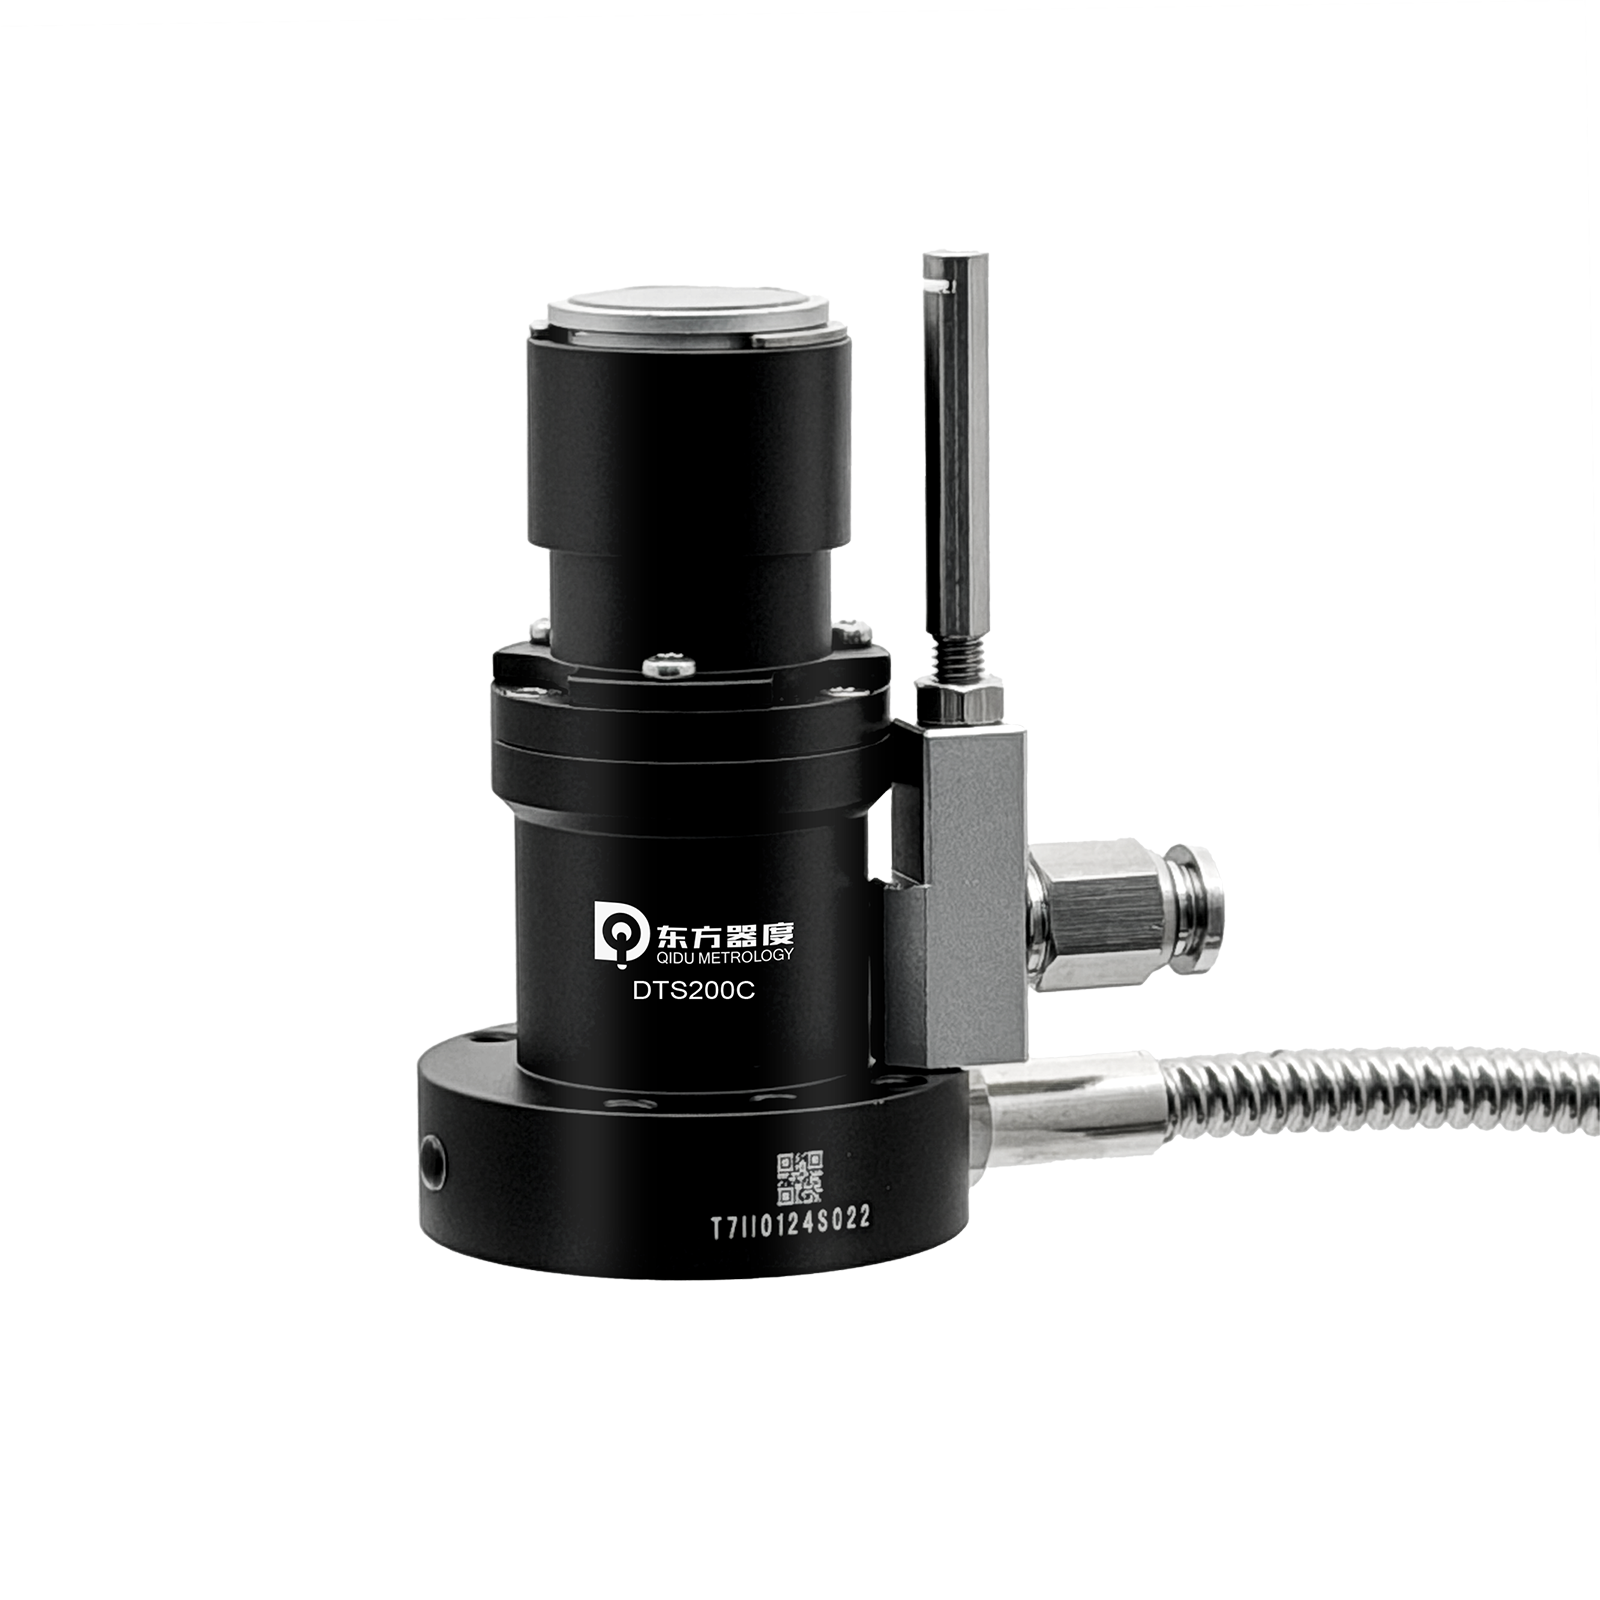
На общедоступной странице компании Qidu, посвящённой модели DTS200, описывается кабельный прибор для наладки инструмента с контактом +Z, выходом типа «замыкающий/размыкающий» и сенсорной площадкой диаметром 20 мм. На этой странице также приведены данные о повторяемости результатов испытаний, электрических характеристиках, усилии срабатывания и средствах защиты. Эти сведения не Определите, совместимо ли оно с конкретным элементом управления, макрокомандой, схемой напряжения или условиями эксплуатации оборудования. Перед установкой или изменением параметров уточните у службы технической поддержки Qidu данные о потребляемом токе, схему подключения, версию модели и утвержденную процедуру ввода в эксплуатацию.
Практические выводы
Эффективный процесс ввода в эксплуатацию представляет собой цепочку: механическое положение → входной сигнал пускового устройства → цикл ЧПУ → система отсчета → данные смещения → обработанная деталь. Если какое-либо звено в этой цепочке принимается на веру, а не проверяется, цикл автоматической настройки инструмента может создать ложное ощущение надежности без надлежащего контроля.
Для производителей оборудования и дистрибьюторов предоставление готового протокола ввода в эксплуатацию вместе с устройством для настройки инструмента является практичным способом сделать процесс передачи оборудования более понятным. Для команд, занимающихся механической обработкой, это позволяет превратить новое устройство в контролируемый процесс, а не в непроверенное приспособление.
Вам нужна помощь в проверке соответствия настроек инструмента, информации о подключении или актуальных технических характеристик модели Qidu? Связаться с компанией «Qidu Metrology» с указанием модели станка, системы ЧПУ, предполагаемых задач по настройке инструмента и фотографий места установки.
