Índice
Introducción
En la fabricación de precisión, incluso un pequeño error dimensional puede provocar problemas de montaje, acortar la vida útil del producto o aumentar las tasas de rechazo. Esto es especialmente cierto en el caso de los carriles guía y los deslizadores de las máquinas-herramienta, que se utilizan ampliamente en equipos de automatización, líneas de producción de automoción y maquinaria para productos electrónicos 3C.
Un fabricante líder de componentes neumáticos y de automatización se enfrentó precisamente a este reto. A medida que aumentaban los volúmenes de producción, su proceso de inspección tradicional ya no podía garantizar una precisión de mecanizado estable. Las comprobaciones manuales y la compensación de herramientas realizada por los operarios provocaban retrasos, resultados inconsistentes y desperdicio innecesario.
Para resolver estos problemas, la empresa presentó el DOP40 sonda táctil de alta precisión desarrollada por Foshan Qidu. Al integrar la medición automática en la propia máquina y la compensación adaptativa, el fabricante mejoró considerablemente la uniformidad del mecanizado, redujo el número de piezas defectuosas y estabilizó la calidad de la producción.
Los retos de fabricación que plantea el mecanizado de precisión de correderas
El cliente fabrica deslizadores de alta precisión que se utilizan en sistemas de transmisión automática. Varias dimensiones de estas piezas requieren un control riguroso, entre ellas:
- Ancho del control deslizante
- Espesor de la jaula
- Longitud total
Anteriormente, los controles dimensionales se realizaban mediante muestreo manual. Los operarios retiraban periódicamente piezas de la línea de producción, las medían fuera de la línea y ajustaban las compensaciones de las herramientas basándose en su experiencia.
Cuando los volúmenes de producción eran menores, este método resultaba viable. Sin embargo, a medida que aumentaban los ciclos de mecanizado y los requisitos de tolerancia se volvían más estrictos, varios problemas se hicieron difíciles de ignorar.
Por qué los métodos de inspección tradicionales ya no resultaban fiables
El mayor problema era el momento en que se detectaba. Para cuando un operario detectaba una desviación dimensional, a menudo ya se habían fabricado docenas de piezas.
El desgaste de las herramientas, la dilatación térmica, los cambios en la temperatura del líquido de refrigeración y las vibraciones de la máquina afectaban continuamente a la precisión del mecanizado durante las largas series de producción. Dado que las inspecciones no se realizaban en tiempo real, las variaciones dimensionales podían pasar desapercibidas durante horas.
La compensación manual supuso un factor adicional de inestabilidad. Los distintos operadores solían aplicar valores de compensación diferentes en función de su criterio personal. En piezas complejas que requerían el uso de múltiples herramientas y ejes, mantener la coherencia resultaba extremadamente difícil.
Además, la fábrica carecía de datos históricos fiables. Los registros de mediciones y los ajustes de compensación no se almacenaban automáticamente, lo que dificultaba mucho más de lo necesario el análisis de los procesos y la resolución de problemas.
Además, la intervención frecuente del operario reducía la utilización de la máquina y aumentaba los costes de mano de obra.
Principales requisitos técnicos del cliente
Antes de elegir una solución de medición, el cliente estableció varios requisitos clave:
Inspección en línea 100%
Era necesario inspeccionar cada pieza inmediatamente después del mecanizado para evitar que los productos defectuosos pasaran a la siguiente fase del proceso.
Compensación automática de herramientas
El sistema tenía que calcular automáticamente los valores de compensación a partir de datos de medición en tiempo real.
Función de alarma por salida de tolerancias
Si la desviación dimensional superaba los 0,05 mm, la máquina debía detenerse automáticamente y avisar al operario.
Trazabilidad de los datos de medición
Era necesario almacenar todos los resultados de las inspecciones, los valores de compensación y los registros de las piezas para su análisis posterior.
Fácil integración con las máquinas CNC existentes
La solución debía ser compatible con los centros de mecanizado actuales del cliente sin necesidad de modificaciones importantes ni tiempos de inactividad.
Por qué el cliente eligió la sonda CNC DOP40
Tras varias rondas de pruebas y evaluaciones, el cliente eligió el palpador de alta precisión DOP40 de Foshan Qidu.
El DOP40 ofrecía varias ventajas que se ajustaban a los requisitos del proyecto:
- Alta repetibilidad para una medición de precisión
- Transmisión estable de la señal en entornos de mecanizado exigentes
- Gran resistencia a los líquidos refrigerantes y a la contaminación
- Compatibilidad con los principales sistemas CNC, como Fanuc y Mitsubishi
- Instalación rápida sin modificar el proceso de mecanizado original
Para el cliente, un factor importante era la practicidad. La empresa no quería rediseñar las líneas de producción existentes ni reescribir grandes partes de los programas NC. La DOP40 se pudo integrar rápidamente en el flujo de trabajo actual con una interrupción mínima.
Cómo se integró el sistema de inspección en la producción
La implementación se centró en crear un proceso de mecanizado estable en bucle cerrado, en lugar de limitarse a añadir un sensor.
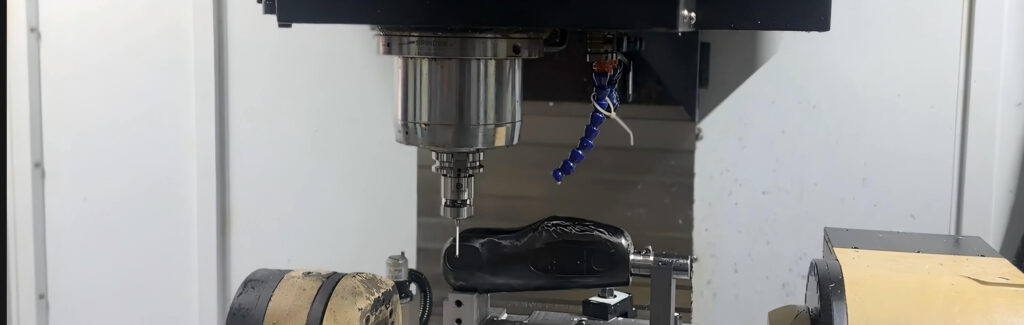
Tras el mecanizado de cada deslizador, el programa CNC activaba automáticamente una rutina de medición específica. A continuación, el DOP40 comprobaba varias dimensiones críticas directamente dentro de la máquina.
El sistema midió:
- Ancho del control deslizante a lo largo del eje X
- Espesor de la jaula a lo largo del eje Z
- Longitud total a lo largo del eje Y
Para mejorar la fiabilidad, se utilizaron varios puntos de medición para cada dimensión. De este modo se redujo la influencia de rebabas, residuos de refrigerante o irregularidades en la superficie.
Dado que la inspección se llevó a cabo directamente en el interior de la máquina herramienta, no fue necesario desmontar piezas para someterlas a una inspección fuera de la máquina. Esto, por sí solo, supuso un ahorro considerable de tiempo de producción.
Explicación de la lógica de compensación adaptativa
La parte más importante de la solución fue la estrategia de compensación automática.
Una vez finalizadas las mediciones, el sistema comparó los valores reales con las tolerancias preestablecidas y reaccionó en función de tres condiciones.
Condición 1: Dimensión dentro de los límites de tolerancia
Si el valor medido se mantenía dentro del rango aceptable, el sistema se limitaba a registrar los datos y continuaba con el mecanizado con normalidad.
Condición 2: Se ha detectado una desviación menor
Si la desviación superaba el límite de tolerancia pero se mantenía dentro de los 0,05 mm, el sistema calculaba automáticamente los valores de compensación y actualizaba las correcciones por desgaste de la herramienta.
En lugar de aplicar la corrección completa de inmediato, el valor de la compensación se limitó a aproximadamente 80% de la desviación detectada. Esto evitó una corrección excesiva y contribuyó a mantener la estabilidad del mecanizado.
Condición 3: Error dimensional grave
Si la desviación superaba los 0,05 mm, la máquina se detenía automáticamente y activaba una alarma.
De este modo, los operadores podrían analizar posibles causas como:
- Daños en las herramientas
- Sujeción incorrecta
- Desviación térmica excesiva
- Vibraciones anormales de la máquina
Esto evitó que se fabricaran grandes lotes de productos defectuosos.
Resultados reales de las pruebas de producción
Para comprobar la eficacia de la solución, el cliente llevó a cabo una comparación directa entre dos centros de mecanizado idénticos.
Grupo de control
- Inspección por muestreo manual
- Compensación manual de herramientas
- Flujo de trabajo tradicional
Grupo experimental
- Sonda DOP40 instalada
- Compensación automática activada
- Inspección en línea activa
Ambas máquinas procesaron 30 deslizadores idénticos utilizando herramientas de corte nuevas en las mismas condiciones de producción.
Los resultados fueron claros.
Mejora de la capacidad del proceso
El índice de capacidad del proceso (Cpk) mejoró, pasando de un valor inferior a 1,0 a uno superior a 1,33 tras la implantación del sistema de sondas.
Esto supuso que el proceso de mecanizado alcanzara la estabilidad necesaria para cumplir de forma constante con los estándares de fabricación de alta precisión.
Mayor rendimiento en la primera pasada
El rendimiento en la primera pasada aumentó de 96,51 TP3T a 99,21 TP3T.
Aunque la diferencia porcentual pueda parecer pequeña a primera vista, la reducción de los desechos y las repeticiones de trabajo supuso un importante ahorro a lo largo de los ciclos de producción prolongados.
Las principales ventajas observadas tras la instalación
El cliente señaló varias mejoras tras la implantación de la solución.
Mayor precisión dimensional estable
La compensación automática redujo las fluctuaciones provocadas por el desgaste de las herramientas y los cambios térmicos.
Reducción de la carga de trabajo del operario
Los operarios dedicaron menos tiempo a medir las piezas y a ajustar manualmente las compensaciones.
Detección más rápida de problemas
El sistema de alarma detuvo la producción de inmediato al detectar dimensiones anómalas.
Mejor optimización de los procesos
Los datos históricos de medición ayudaron a los ingenieros a optimizar los parámetros de corte y los calendarios de sustitución de herramientas.
Mayor eficiencia en la producción
Dado que las inspecciones se realizaban directamente en el interior de la máquina, el tiempo de inactividad relacionado con las comprobaciones manuales se redujo considerablemente.
Comentarios del equipo de producción del cliente
Según el departamento de ingeniería de producción del cliente, la sonda DOP40 cambió su forma de gestionar el mecanizado de precisión.
Los operarios ya no tenían que dedicar tanto tiempo a realizar mediciones repetitivas y ajustes de compensación. En su lugar, podían centrarse en el mantenimiento de la máquina y la supervisión del proceso.
La empresa también señaló que la consistencia dimensional mejoró notablemente, lo que les permitió cumplir con mayor seguridad los requisitos de calidad de los clientes de gama alta.
Quizás lo más importante es que los datos de medición sentaron unas bases más sólidas para futuras mejoras de los procesos y actualizaciones de automatización.
Conclusión
Este proyecto muestra cómo la alta precisión Sondas CNC puede resolver problemas habituales de control dimensional en entornos de mecanizado de precisión.
Para los fabricantes de guías lineales, deslizadores, moldes u otros componentes de alta precisión, recurrir exclusivamente a la inspección manual resulta cada vez más complicado a medida que se endurecen los requisitos de tolerancia.
Gracias a la combinación de mediciones en tiempo real, compensación adaptativa y control automatizado de procesos, la sonda DOP40 ayudó al cliente a mejorar la estabilidad del mecanizado, aumentar los índices de rendimiento y reducir el riesgo de producción sin modificar el proceso de mecanizado original.
A medida que la fabricación inteligente sigue avanzando, los sistemas de medición integrados en la máquina ya no son opcionales para muchas aplicaciones de mecanizado de precisión. Se están convirtiendo en un elemento esencial para mantener una calidad constante y una producción eficiente.
