قد يتم تركيب جهاز ضبط الأدوات ميكانيكيًّا وتزويده بالطاقة وتشغيله بشكل مرئي — ومع ذلك لا يكون جاهزًا لحماية عملية الإنتاج. وعادةً ما يكون العمل المفقود هو مرحلة التشغيل التجريبي: أي إثبات توافق الجهاز المادي والإشارة الكهربائية ومنطق التحكم الرقمي (CNC) وبيانات الأدوات المخزنة مع بعضها البعض.
هذا التمييز مهم. يقوم مُعدُّ الأدوات بتحديد أبعاد الأدوات وبيانات حالتها لنظام التحكم؛ ثم يستخدم نظام التحكم تلك البيانات في تعويضات الأدوات ودورات التصنيع. وإذا كانت مرجعية التثبيت، أو إدخال الزناد، أو متغيرات الماكرو، أو عملية تحديد نقطة الإحداثيات خاطئة، فإن الزناد الذي يبدو طبيعيًّا قد يؤدي مع ذلك إلى تعويض غير صحيح. وقد يؤدي ذلك إلى قطع هوائي، أو قطع زائد، أو تلف جهاز ضبط الأدوات، أو إنتاج قطعة غير مطابقة للمواصفات.
هذه القائمة المرجعية مخصصة لنوع ثابت من أجهزة الاتصال مُعدّ أدوات التصنيع باستخدام الحاسب الآلي الرقمي (CNC) في مركز التصنيع. كما أنه مفيد عند استلام نظام مُركَّب من شركة تصنيع الآلات أو شركة تكامل الأنظمة. ولا يُعد هذا الدليل بديلاً عن دليل آلة التصنيع، أو دليل التحكم الرقمي (CNC)، أو تعليمات التركيب الخاصة بجهاز ضبط الأدوات، أو إجراءات السلامة المعمول بها في موقع العمل. احرص على أن يقوم فني مؤهل بمراجعة الإعدادات النهائية قبل بدء الإنتاج.
ابدأ بتحديد هدف قبول واضح
قبل تغيير المعلمات، حدد ما الذي تعنيه كلمة “جاهز” بالنسبة لهذه الآلة بالتحديد. سجل ما يلي:
- طراز الجهاز، ونظام التحكم، وإصدار البرنامج/الماكرو؛;
- طراز جهاز ضبط الأدوات، ونوع المخرجات، ورقم إصدار مخطط التوصيلات الكهربائية؛;
- مهام ضبط الأدوات المطلوب استخدامها (على سبيل المثال، ضبط الطول، أو ضبط القطر، أو فحص الأعطال في الأدوات)؛;
- الأداة المرجعية أو العينة المعتمدة المستخدمة في عملية التحقق؛;
- الأدوات المقصودة، وحواملها، وسرعاتها، واتجاهات الاقتراب؛ و
- من قد يقوم بتغيير المعلمات المحمية، أو منطق PMC/PLC، أو ماكروات الاختبار.
يُعد هذا السجل أكثر فائدة من الملصق العادي الذي يشير إلى «ناجح/فاشل». فهو يوفر أساسًا مرجعيًّا يمكن تتبعه لاستكشاف الأعطال وإصلاحها في المستقبل بعد حدوث عطل، أو استبدال القلم أو لوحة اللمس، أو صيانة الجهاز، أو تغيير البرامج.
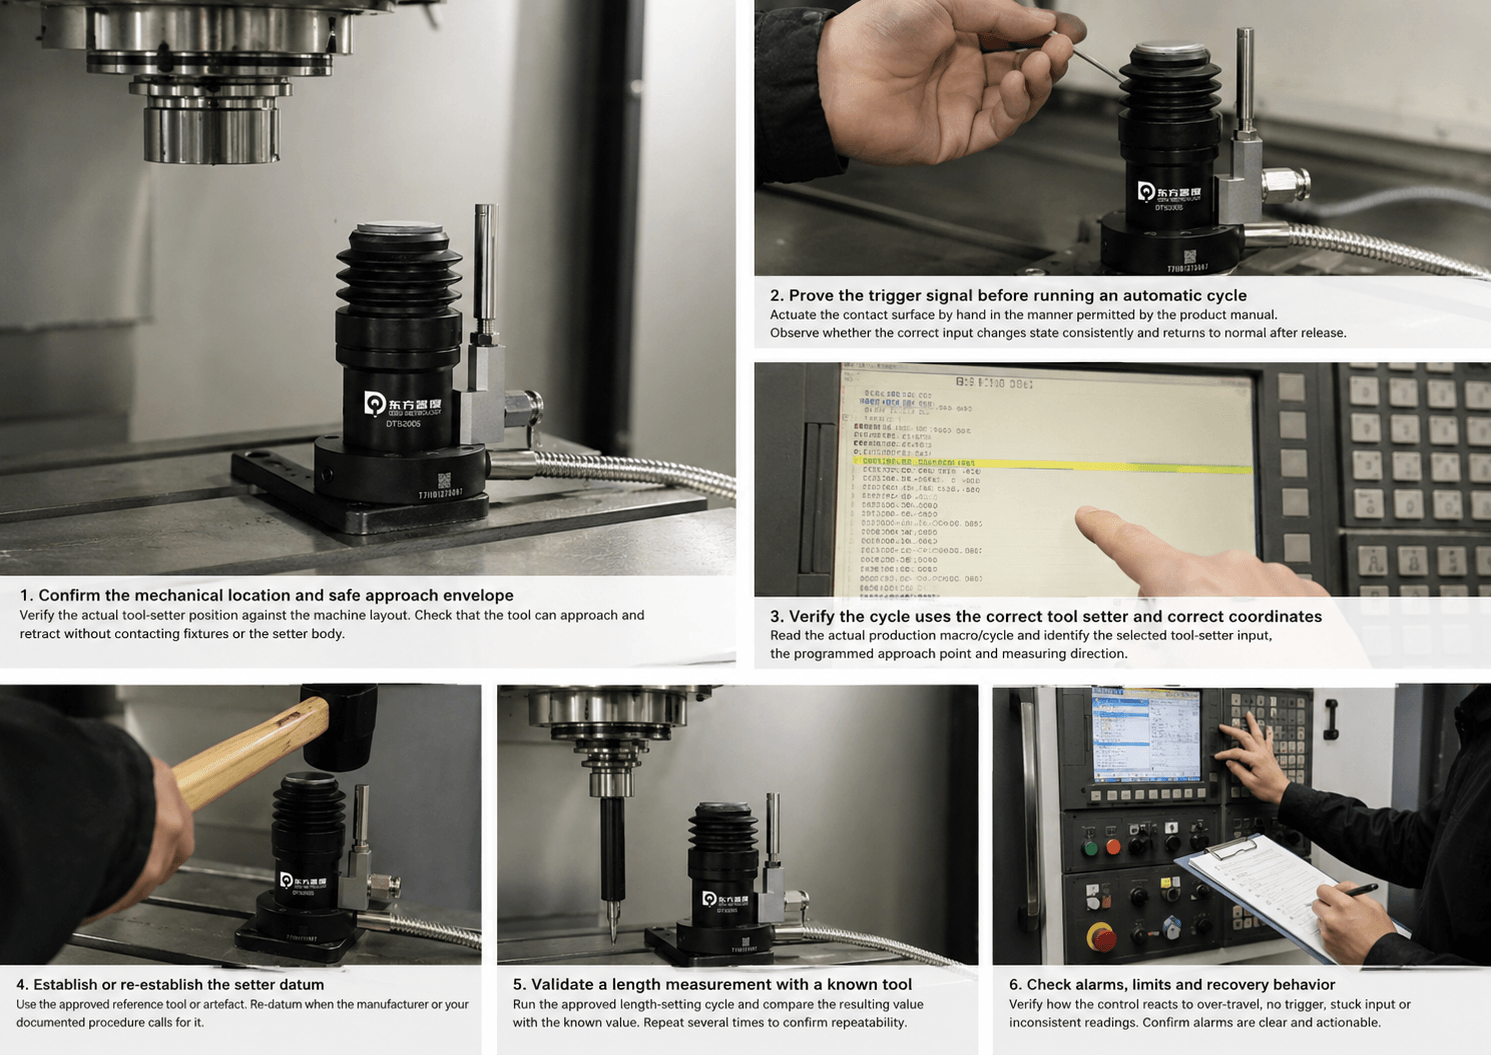
1. تأكيد الموقع الميكانيكي ونطاق الاقتراب الآمن
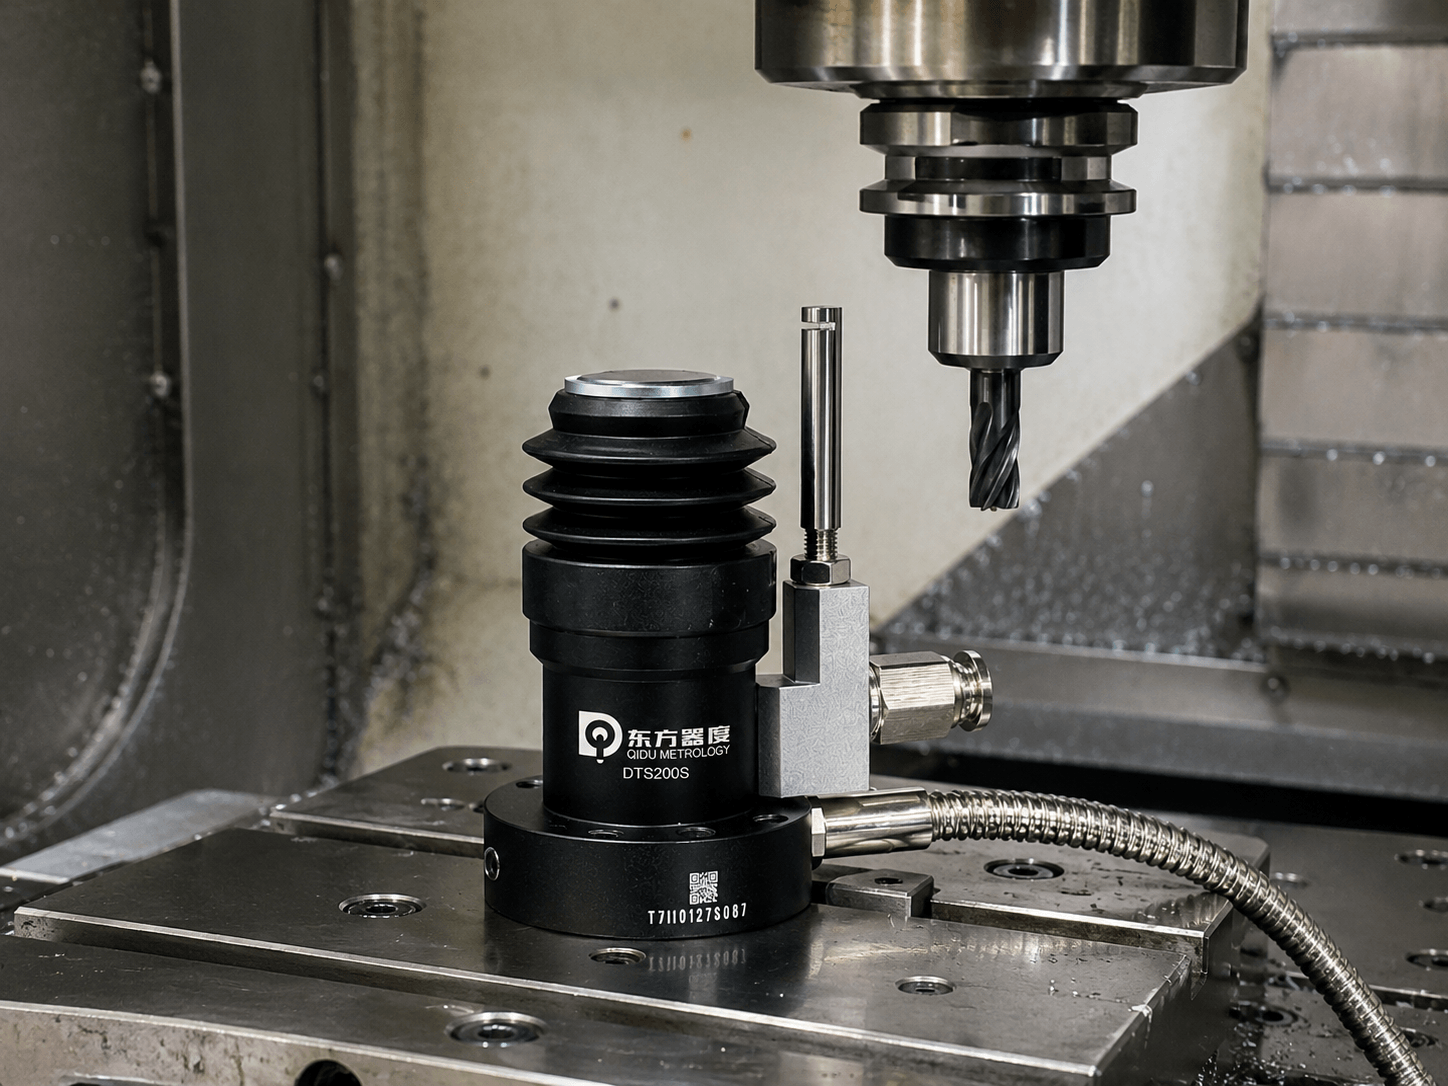
تحقق من الموضع الفعلي لجهاز ضبط الأدوات مقارنةً بتصميم الماكينة، وليس فقط بالرسم الهندسي. وعادةً ما يتم تثبيت جهاز ضبط الأدوات التلامسي على الطاولة أو هيكل الماكينة؛ ويجب أن يتطابق موضعه المقاس مع الإحداثيات المستخدمة في الدورة.
تأكد من أن الأداة يمكنها الاقتراب والانسحاب دون ملامسة التثبيتات أو المشابك أو أجزاء منصة التحميل أو الواقيات أو هيكل جهاز الضبط. احرص على تضمين الأداة الأطول والأداة ذات القطر الأكبر ومسافة الخلوص الخاصة بمبدل الأدوات في هذا الفحص. إذا كانت الآلة تستخدم محورًا دوارًا، فتحقق أيضًا من الاتجاهات ذات الصلة.
افحص أيضًا التثبيت وحماية الكابلات وتعرض الرقائق/سائل التبريد. لا تفترض أن تصنيف الحماية يلغي الحاجة إلى التوجيه السليم والتنظيف. الهدف بسيط: خلال كل دورة مسموح بها، يجب ألا يتم لمس سوى سطح التلامس المصمم لهذا الغرض.
2. التحقق من وجود إشارة التشغيل قبل بدء الدورة التلقائية
استخدم أدوات تشخيص نظام التحكم أو شاشة الإدخال/الإخراج المعتمدة من قبل الشركة المصنعة للآلة للتأكد من حالتي الإدخال العادية والمُشغَّلة. مع ضمان أن تكون الآلة في حالة آمنة، قم بتحريك سطح التلامس يدويًّا فقط بالطريقة المسموح بها في دليل المنتج. لاحظ ما إذا كان الإدخال الصحيح يغير حالته بشكل متسق ويعود إلى حالته العادية بعد التوقف عن الضغط عليه.
ثم تحقق من التفاصيل التي يسهل إغفالها:
- عنوان الإدخال وقطبية الإشارة؛;
- توقع «مفتوح عادةً»/«مغلق عادةً» في منطق التحكم؛;
- حالة غلاف الكابل والموصل وجهاز تخفيف الشد؛;
- عدم وجود حالة متقطعة عند تحريك الكابلات أو محاور الماكينة ضمن النطاق المعتمد؛ و
- أي سلوك لمصابيح الإشارة يحدده المصنع.
لا تتجاهل أي مدخلات أو تُعدّل منطق التشغيل المتعلق بالسلامة في الماكينة لمجرد جعل الشاشة تبدو صحيحة. إذا اختلفت الحالة المعروضة عن الوثائق الخاصة بالأسلاك الكهربائية، فقم بإيقاف التشغيل وحل المشكلة بالتنسيق مع الشركة المصنعة للماكينة أو فني التحكم المؤهل.
3. تأكد من أن الدورة تستخدم جهاز ضبط الأدوات الصحيح والإحداثيات الصحيحة
قد تكون إشارة الإدخال/الإخراج صحيحة، في حين أن الماكرو يستدعي سجل إدخال أو إحداثيات أو إزاحة أو وحدة خاطئة. اقرأ الماكرو/الدورة الفعلية للإنتاج — وليس نسخة مطبوعة قديمة — وحدد ما يلي:
- المدخلات المحددة لجهاز ضبط الأدوات؛;
- نقطة الاقتراب المبرمجة واتجاه القياس؛;
- وضعيتي «البداية الآمنة» و«السحب»؛;
- جدول الإزاحة والأرقام المتغيرة التي كتبها الدورة؛;
- نظام الوحدات؛ و
- سلوك التنبيه أو الاستعادة بعد حدوث محفز غير متوقع أو في حالة عدم وجود محفز.
حيثما أمكن، قم بإجراء تجربة تشغيل تجريبي فوق جهاز ضبط الأدوات مع إيقاف المغزل، وتخفيض سرعة التغذية، والتحكم في كتلة واحدة، وفقًا لتعليمات الشركة المصنعة للآلة. لا يمكن للتجربة التجريبية أن تثبت صحة القياس النهائي، لكنها قد تكشف عن اتجاه غير صحيح، أو نهج غير آمن، أو مسار ماكرو غير متوقع قبل أن يصبح التلامس ممكنًا.
4. تحديد أو إعادة تحديد نقطة الإسناد
يجب أن يعرف نظام التحكم العلاقة بين نظام إحداثيات الماكينة وسطح التلامس الفعلي لجهاز ضبط الأدوات. وغالبًا ما يشير المصنعون إلى ذلك بمصطلح «تحديد المرجع» أو «المعايرة». وتعتمد الطريقة الدقيقة على جهاز الضبط وحزمة الماكرو ونظام التحكم.
استخدم الأداة المرجعية أو القطعة المعتمدة التي حددها مصنع الماكينة أو التي وردت في وثائق الفحص. قم بتسجيل هويتها وأبعادها الاسمية وحالتها والتاريخ. تأكد من إدخال القيمة بالوحدات المتوقعة وتسجيلها.
أعد تحديد نقطة الإحداثيات عندما يطلب ذلك المصنع أو الإجراء الموثق الخاص بك — على سبيل المثال بعد استبدال سطح التلامس أو القلم، أو إعادة المحاذاة الميكانيكية، أو في حالة الاشتباه في وجود تلف، أو عند إجراء أي عمل قد يغير العلاقة المرجعية. لا تقم أبدًا بنسخ قيمة نقطة الإحداثيات من آلة أخرى لمجرد أن الأجهزة تبدو متشابهة.
5. التحقق من صحة قياس الطول باستخدام أداة معروفة
اختر أداة مرجعية ثابتة ومحددة بوضوح. قم بتشغيل دورة ضبط الطول المعتمدة بمعدل التغذية المحدد، وقارن القيمة الناتجة بالقيمة المعروفة أو بطريقة قياس مستقلة وخاضعة للرقابة تُستخدم في موقعك.
كرر نفس العملية عدة مرات دون تغيير الإعدادات. ما تبحث عنه هو قابلية التكرار في النظام بأكمله: الأداة، والحامل، والمغزل، وجهاز الضبط، والإشارة، والحركة، والماكرو — وليس مجرد رقم واحد مرضٍ. إذا كانت النتائج متقلبة، فقم بالتحقيق في الأمر قبل بدء الإنتاج. ومن العوامل التي قد تسهم في ذلك: تثبيت الأداة، ونظافة الحامل، وحالة المغزل، والتركيب غير المحكم، وأعطال الكابلات، وطريقة النهج غير الصحيحة، أو الأداة المرجعية غير المناسبة.
حدد حد قبول داخلي يتوافق مع تفاوت القطعة، وقدرة العملية، وخطة الجودة الخاصة بك. لا تقم بنشر أو اعتماد تفاوت موحد واحد: فالحد المناسب يختلف باختلاف الاستخدام.
6. التحقق من صحة طريقة القياس الخاصة بهندسة الأداة التي ستستخدمها فعليًّا
طول الأداة ليس هو العامل الوحيد الذي يجب أخذه في الاعتبار. إذا كانت العملية تحدد القطر أو نصف القطر أو حالة الأداة المكسورة أو شكلاً هندسيًّا خاصًّا، فيجب التحقق من صحة تلك الدورة المحددة باستخدام أدوات تمثيلية.
على سبيل المثال، قد تتطلب المثقاب الطويل، والمفرزة الطرفية الصغيرة، والمفرزة الأمامية، والأداة ذات الرأس الكروي، أوضاع اقتراب أو منطق قياس مختلفة. تأكد من أن نقطة التلامس المبرمجة للأداة صحيحة من الناحية المادية، وأن الماكرو يقوم بتسجيل الإزاحة الهندسية/إزاحة التآكل المقصودة. بالنسبة لأنظمة الليزر غير التلامسية، استخدم إجراءات إدارة الشعاع والمبرد والهواء الموصى بها من قبل المورد بدلاً من تطبيق قائمة مراجعة أداة ضبط التلامس دون تغيير.
وهذه هي أيضًا المرحلة المناسبة للتأكد من كيفية استخدام ميزة الكشف عن الأدوات التالفة. فهي عملية فحص محددة تتضمن معيارًا مرجعيًّا مبرمجًا واستجابةً للإنذار — وليست دليلاً على أنه سيتم الكشف عن كل عيب محتمل في عملية القطع.
7. قم بإجراء اختبار أولي خاضع للرقابة، ثم تحقق من النتيجة خارج الجهاز
استخدم قطعة اختبار آمنة أو أول قطعة منتجة، واتخذ تدابير السلامة المناسبة، واعمل في ظروف تصنيع منخفضة المخاطر. اضبط الأدوات ذات الصلة وفقًا للعملية المعتمدة، وقم بتصنيع ميزة حساسة لإزاحة الأداة، ثم افحصها باستخدام طريقة الجودة المعتادة.
قارن النتيجة المقاسة مع الهدف المبرمج والسجل المستمد من دورة ضبط الأداة. وهذا يضمن التوافق بين بيانات الأداة وكمية إزالة المعدن الفعلية. ولا تكفي إشارة الإدخال/الإخراج الصحيحة وحدها لتحقيق ذلك.
إذا كانت نتيجة القطعة خاطئة، فتجنب إجراء تعديلات عشوائية في جدول الإزاحة. حدد أولاً ما إذا كانت المشكلة ناشئة عن مرجع جهاز الضبط، أو بيانات الأداة، أو إزاحة العمل، أو البرنامج، أو جهاز التثبيت، أو حالة الماكينة، أو عملية القطع. فالتعرف على السبب الجذري وتوثيقه يمنع التغيير المؤقت في الإزاحة من إخفاء مشكلة متكررة.
8. تثبيت خط الأساس وتحديد الفحوصات الروتينية
بمجرد الموافقة عليها، قم بحفظ الإعدادات والسجلات وفقًا لإجراءات مراقبة التغييرات الخاصة بالآلة. قم بالتقاط لقطات شاشة أو تصدير معلمات الماكرو ذات الصلة حيثما كان ذلك مسموحًا به، بالإضافة إلى تقرير التشغيل الأولي ونتائج الأداة المرجعية وفحص العينة الأولى.
حدد من يتولى فحص جهاز ضبط الأدوات ومتى يتم ذلك. قد يتضمن الإجراء العملي الفحص البصري بحثًا عن بقايا القطع أو أي تلف، والتأكد من حالة الإدخال المتوقعة، والتحقق الدوري من الأداة المرجعية، وإعادة ضبط نقطة الإحداثيات بعد إجراء عمليات الصيانة المحددة. وينبغي أن تستند الفترة الزمنية إلى تعليمات الشركة المصنعة للآلة، ودليل جهاز ضبط الأدوات، وتقييم المخاطر، والخبرة في مجال الإنتاج — وليس إلى رقم تم نسخه من ورشة أخرى.
ملاحظة موجهة إلى «كيدو» DTS200 المستخدمون
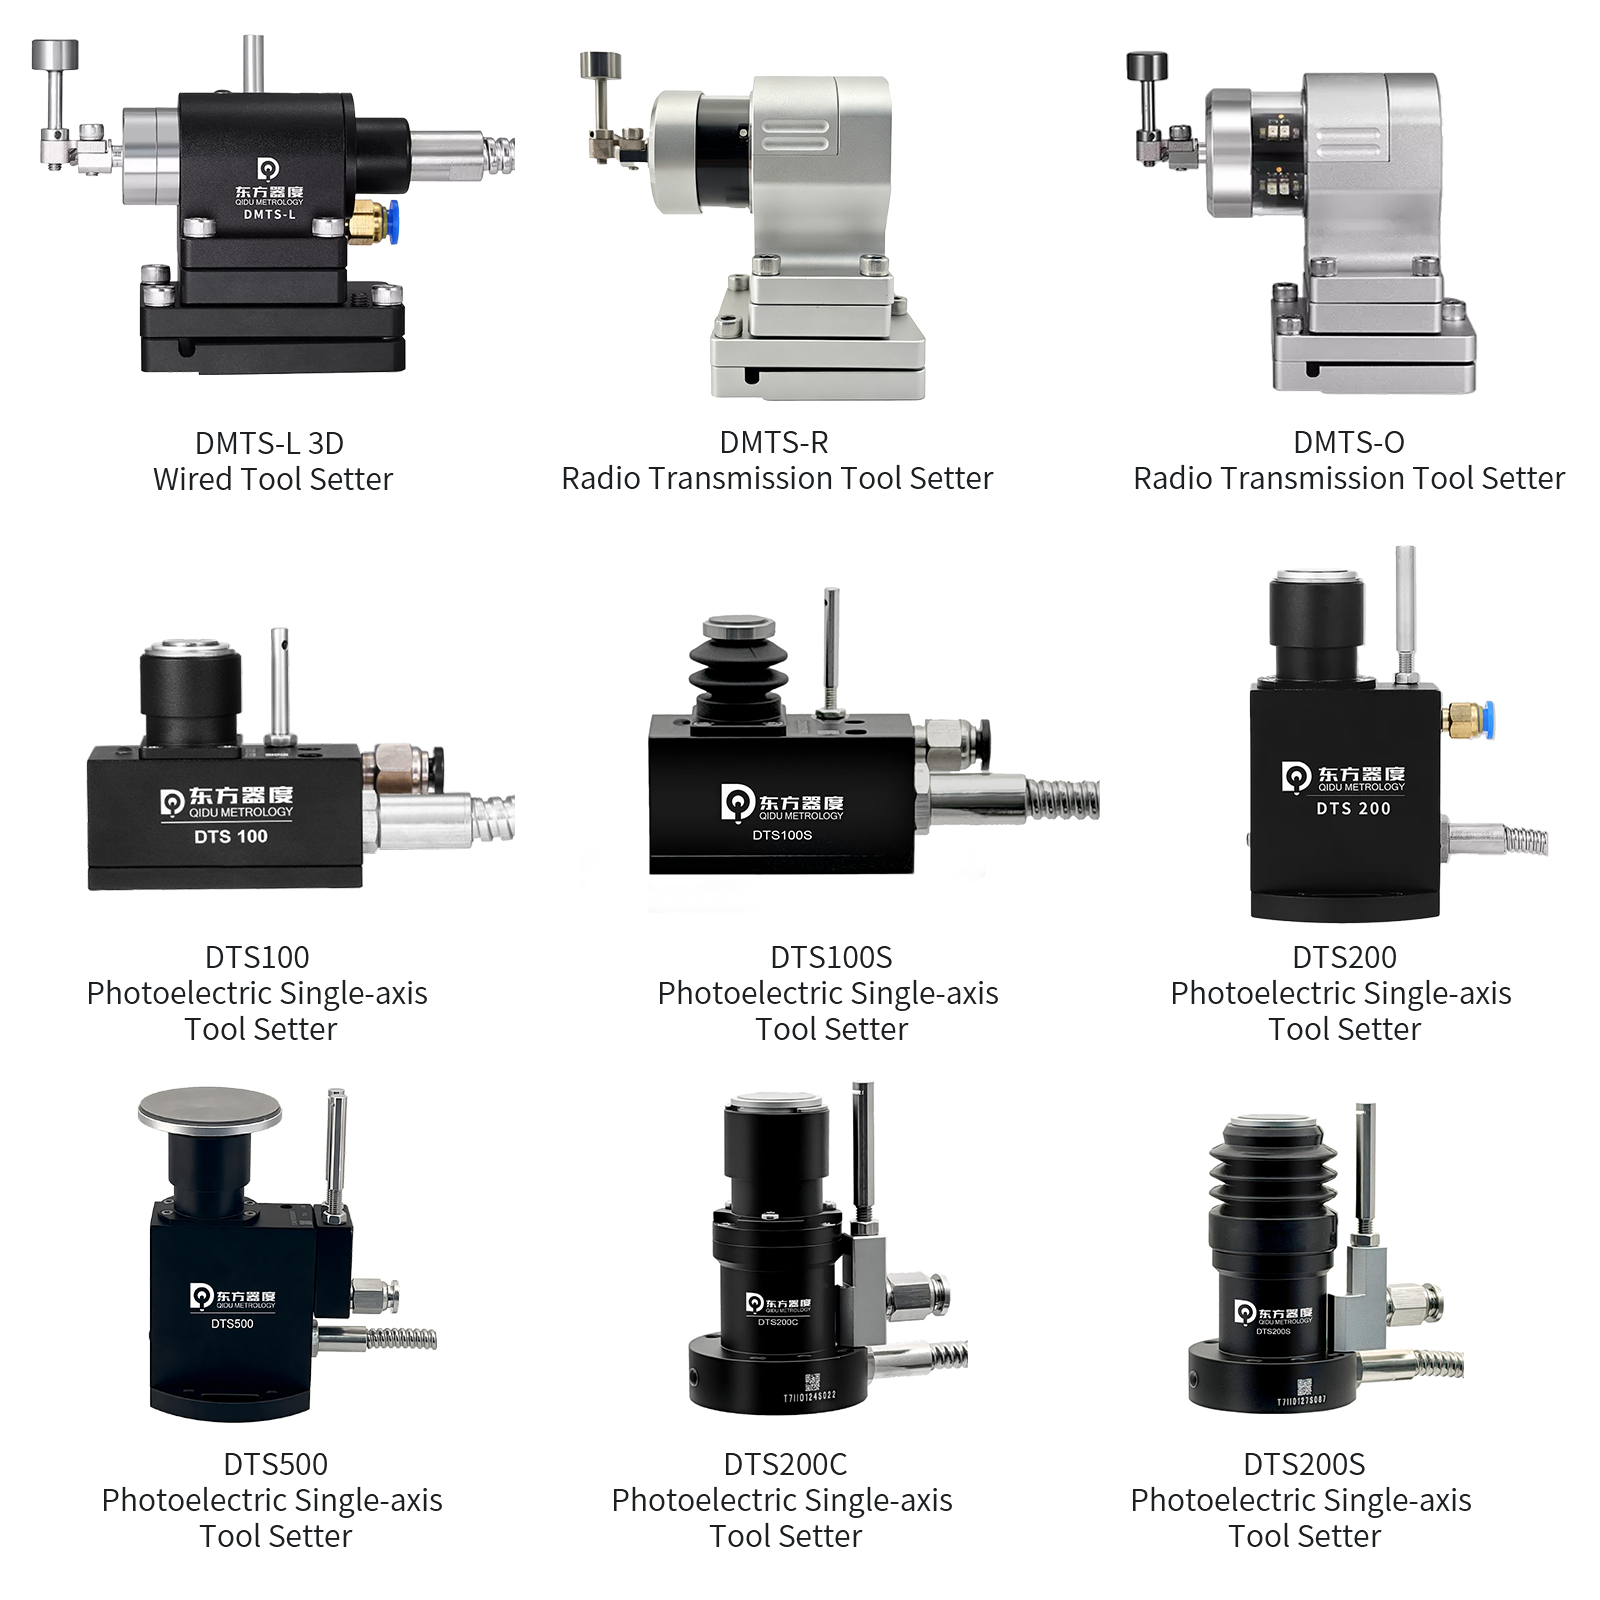
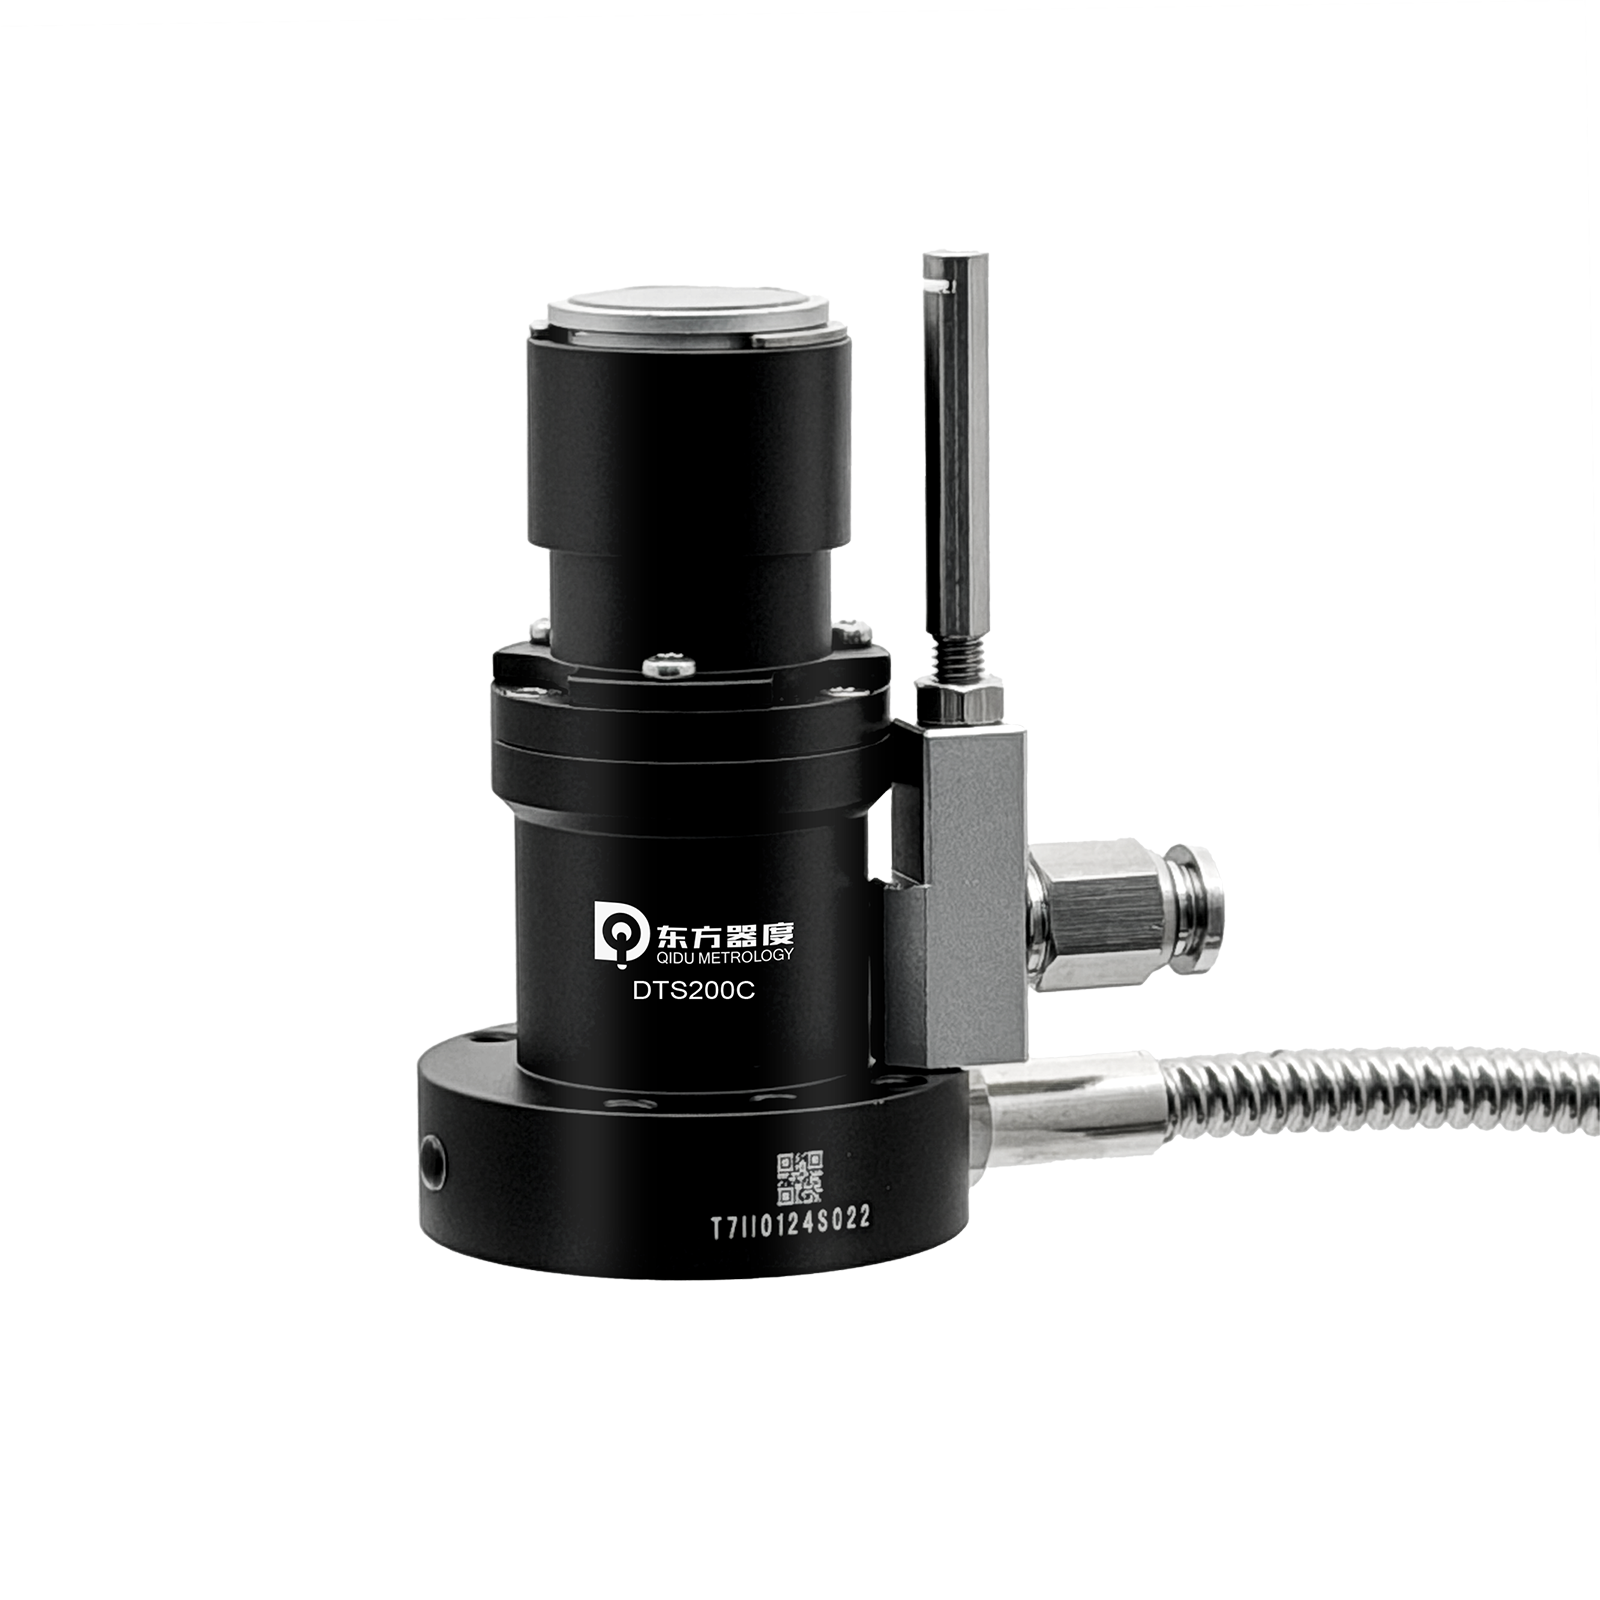
تصف الصفحة العامة الخاصة بـ DTS200 على موقع شركة Qidu جهاز ضبط أدوات مزود بتوصيلات كبلية ونظام تلامس +Z، مع مخرج من النوع A/NO ولوحة لمس مقاس 20 ملم. كما تتضمن الصفحة المنشورة شروط تكرار الاختبار، والمواصفات الكهربائية، وقوة الضغط على الزر، ومعلومات الحماية. هذه التفاصيل لا تحديد ما إذا كان متوافقًا مع عنصر تحكم معين، أو ماكرو، أو ترتيب الجهد الكهربائي، أو بيئة الجهاز. تأكد من استهلاك التيار، ومخطط الأسلاك، وإصدار الطراز، وإجراءات التشغيل المعتمدة مع الدعم الفني لشركة Qidu قبل التثبيت أو تغيير المعلمات.
النقطة العملية المستفادة
تتكون عملية التشغيل الجيدة من سلسلة من الخطوات: الوضع الميكانيكي → إدخال الإشارة → دورة التحكم الرقمي (CNC) → نقطة مرجعية → بيانات الإزاحة → القطعة المُشغَّلة. إذا تم افتراض أي حلقة من هذه السلسلة بدلاً من التحقق منها، فإن دورة ضبط الأدوات التلقائية قد تخلق شعوراً بالثقة دون أن تكون خاضعة للرقابة.
بالنسبة لمصنعي الآلات والموزعين، يُعد تقديم سجل تشغيل كامل مع أداة ضبط المعلمات طريقة عملية لتوضيح عملية التسليم. أما بالنسبة لفرق التشغيل، فإن ذلك يحول الجهاز الجديد إلى عملية خاضعة للرقابة بدلاً من أن يكون مجرد ملحق لم يتم التحقق منه.
هل تحتاج إلى مساعدة في مراجعة ملاءمة أداة ضبط الأدوات، أو معلومات التوصيلات الكهربائية، أو المواصفات الحالية لأحد طرازات Qidu؟ اتصل بشركة Qidu Metrology مع ذكر طراز الآلة، ونظام التحكم CNC، ومهام ضبط الأدوات المقصودة، وصور لمنطقة التركيب.
