Um sistema de ajuste de ferramentas pode estar instalado mecanicamente, ligado à corrente e acionado de forma visível — e, mesmo assim, não estar pronto para proteger um ciclo de produção. O que falta é, normalmente, o comissionamento: comprovar que o dispositivo físico, o sinal elétrico, a lógica do CNC e os dados das ferramentas armazenados estão em sintonia entre si.
Essa distinção é importante. Um programador de ferramentas define as dimensões das ferramentas e os dados relativos ao seu estado para o sistema de controlo; o sistema de controlo utiliza, então, esses dados nos ciclos de compensação de ferramentas e de maquinagem. Se a referência de montagem, a entrada do gatilho, as variáveis de macro ou o processo de referência estiverem errados, um gatilho aparentemente normal pode, mesmo assim, produzir uma compensação incorreta. O resultado pode ser um corte a vazio, um corte excessivo, um ajustador de ferramentas danificado ou uma peça não conforme.
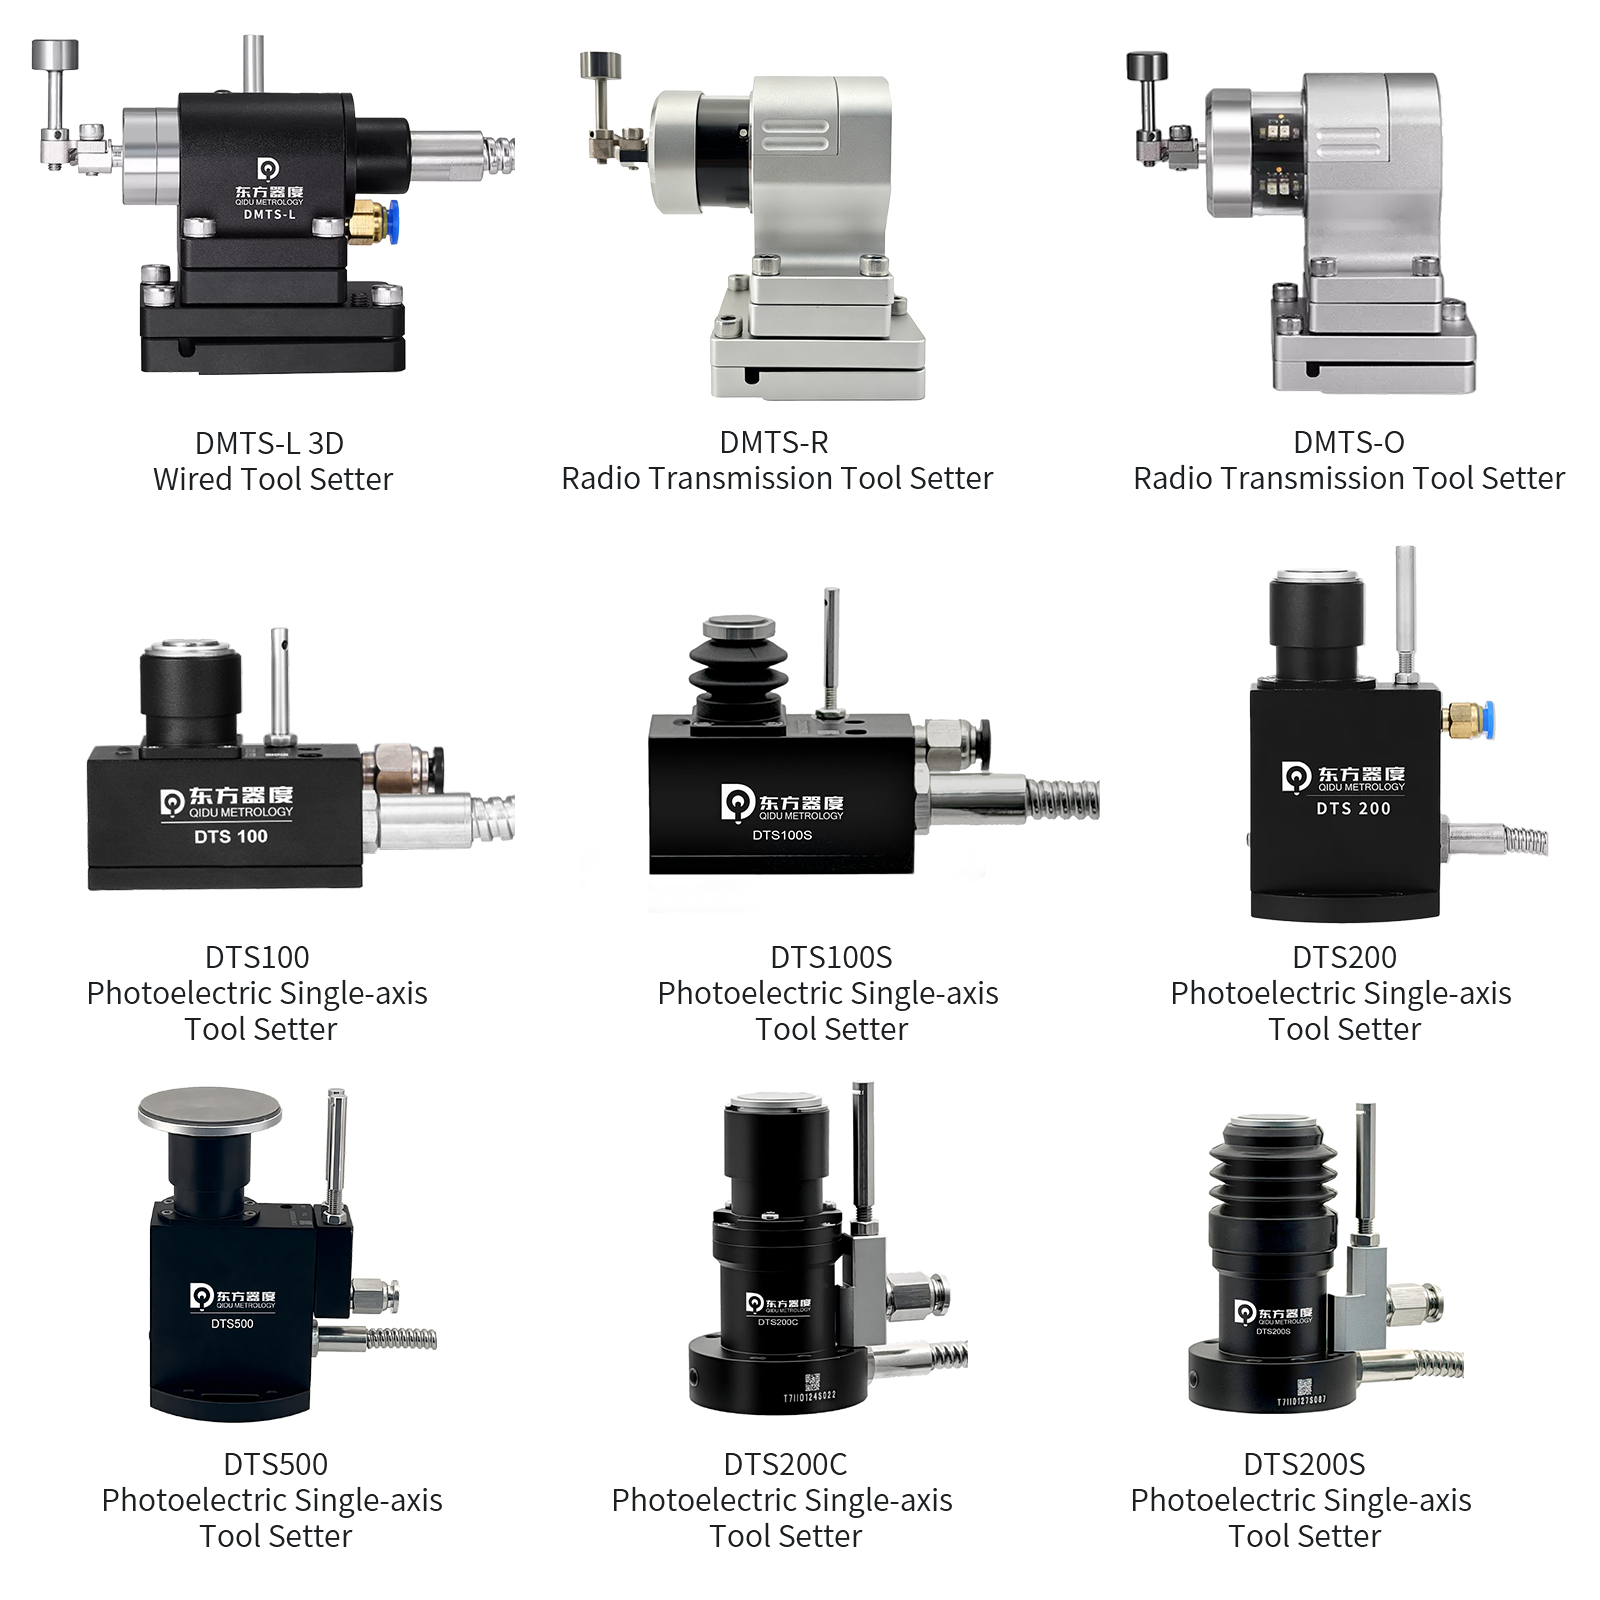
Esta lista de verificação destina-se a um sistema fixo, do tipo de contacto Ferramenteiro CNC num centro de maquinagem. É também útil aquando da aceitação de um sistema instalado fornecido por um fabricante de máquinas ou por um integrador. Não substitui o manual da máquina-ferramenta, o manual do controlo CNC, as instruções de instalação do ajustador de ferramentas nem os procedimentos de segurança da sua unidade. Peça a um técnico qualificado que verifique as configurações finais antes do início da produção.
Comece por definir um objetivo de aceitação claro
Antes de alterar os parâmetros, decida o que significa “pronto” para esta máquina em particular. Registe:
- o modelo da máquina, o sistema de controlo e a versão do software/macro;
- o modelo do ajustador de ferramentas, o tipo de saída e a revisão do esquema de ligações;
- as tarefas de regulação das ferramentas a utilizar (por exemplo, regulação do comprimento, regulação do diâmetro ou verificação de ferramentas partidas);
- a ferramenta de referência ou o artefacto certificado utilizado para a verificação;
- as ferramentas, os suportes, as velocidades e as direções de aproximação previstas; e
- que possam alterar parâmetros protegidos, a lógica PMC/PLC ou as macros de sondagem.
Este registo é mais útil do que um autocolante genérico de «aprovado/reprovado». Cria uma referência rastreável para futuras resoluções de problemas após uma avaria, substituição da caneta ou do tapete, manutenção do equipamento ou alteração de software.
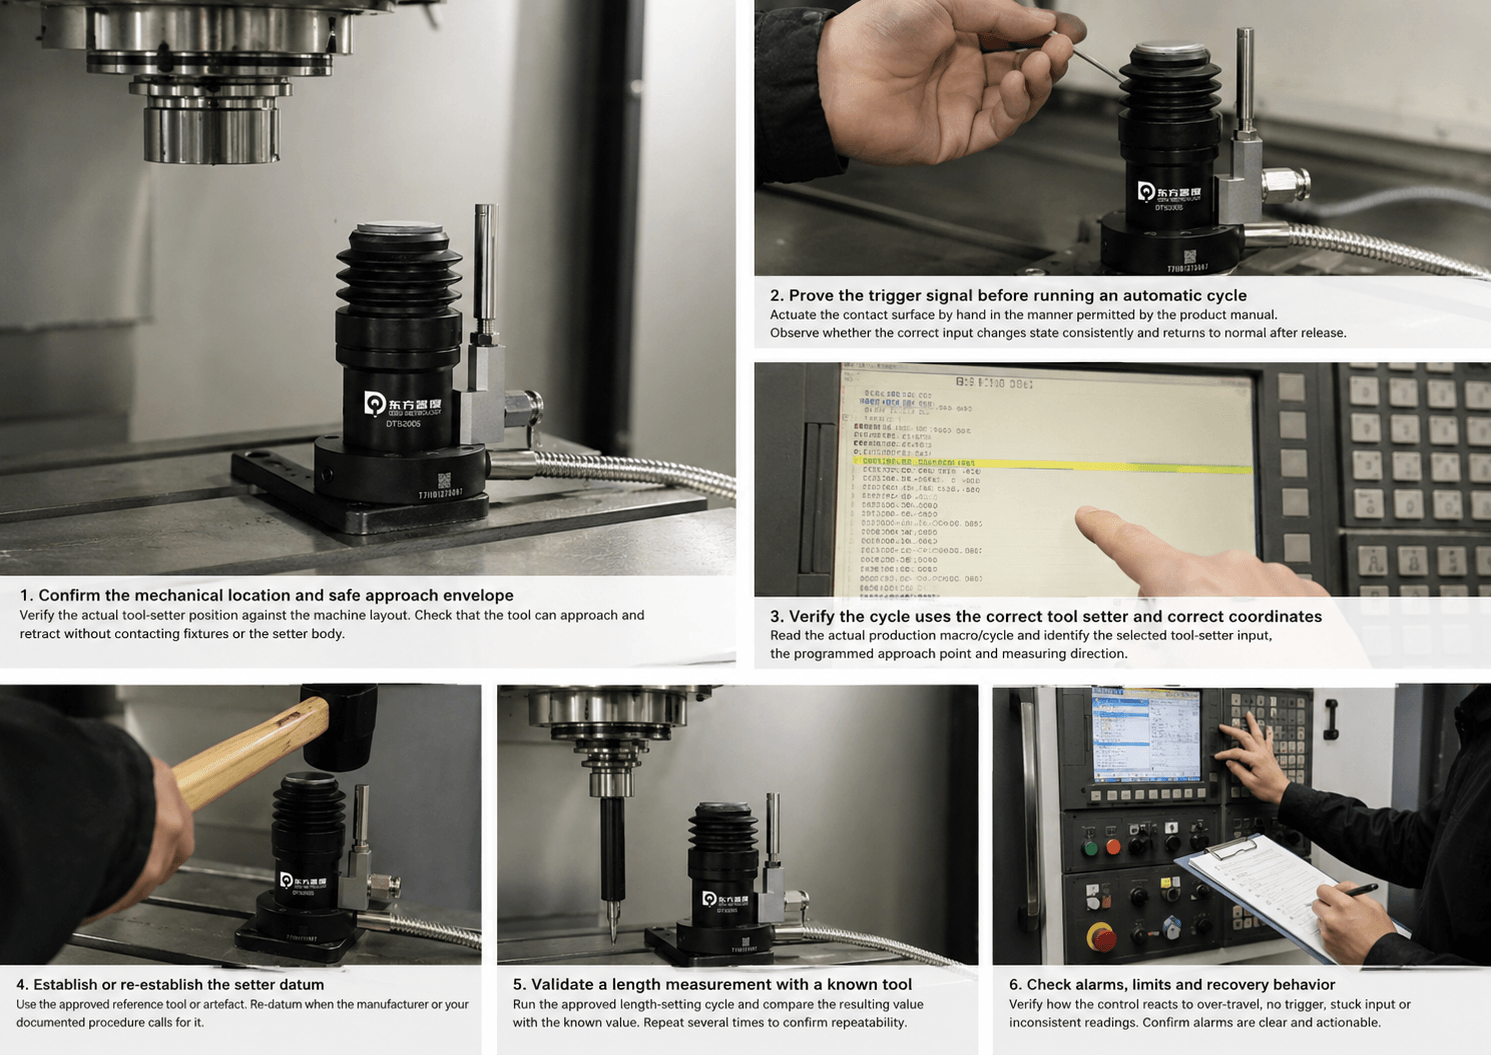
1. Confirmar a localização mecânica e o espaço de manobra seguro
Verifique a posição real do dispositivo de regulação de ferramentas em relação ao esquema da máquina, e não apenas ao desenho. Um dispositivo de regulação de ferramentas por contacto é normalmente montado na mesa ou na estrutura da máquina; a sua posição medida deve corresponder às coordenadas utilizadas pelo ciclo.
Verifique se a ferramenta consegue aproximar-se e afastar-se sem entrar em contacto com dispositivos de fixação, grampos, componentes da palete, proteções ou o corpo do dispositivo de colocação. Inclua nesta verificação a ferramenta mais longa, a ferramenta de maior diâmetro e a folga do trocador de ferramentas. Se a máquina utilizar um eixo rotativo, verifique também as orientações relevantes.
Verifique também as fixações, a proteção dos cabos e a exposição a limalhas e líquido de arrefecimento. Não presuma que um grau de proteção elimine a necessidade de um traçado adequado e de limpeza. O objetivo é simples: durante cada ciclo permitido, apenas a superfície de contacto prevista deve ser tocada.
2. Verifique o sinal de ativação antes de iniciar um ciclo automático
Utilize os diagnósticos do sistema de controlo ou o ecrã de E/S aprovado pelo fabricante da máquina para confirmar os estados normal e acionado da entrada. Com a máquina em condições seguras, acione a superfície de contacto manualmente, apenas da forma permitida pelo manual do produto. Observe se a entrada correta altera o seu estado de forma consistente e se regressa ao estado normal após a libertação.
Em seguida, verifique os detalhes que é fácil deixar escapar:
- endereço de entrada e polaridade do sinal;
- expectativa de «normalmente aberto»/«normalmente fechado» na lógica de controlo;
- estado da blindagem do cabo, do conector e do alívio de tensão;
- não se verifique qualquer estado intermitente quando os cabos ou os eixos da máquina forem deslocados dentro do intervalo aprovado; e
- qualquer comportamento das luzes indicadoras especificado pelo fabricante.
Não ignore uma entrada nem altere a lógica da máquina relacionada com a segurança apenas para que um ecrã pareça estar correto. Se o estado apresentado diferir da documentação de ligações, interrompa o processo e resolva a situação com o fabricante da máquina ou com um técnico qualificado em sistemas de controlo.
3. Verifique se o ciclo utiliza o ajustador de ferramentas correto e as coordenadas corretas
Um sinal de E/S pode estar correto, embora a macro chame o registo de entrada, de coordenadas, de desvio ou de unidade errado. Leia a macro/ciclo de produção atual — e não uma impressão antiga — e identifique:
- a entrada selecionada do sistema de regulação de ferramentas;
- o ponto de aproximação programado e a direção de medição;
- as posições de arranque seguro e de retração;
- a tabela de deslocamento e os números das variáveis gravados pelo ciclo;
- o sistema de unidades; e
- o comportamento do alarme ou de recuperação após um acionamento inesperado ou na ausência de acionamento.
Sempre que possível, efetue um teste a seco acima do dispositivo de regulação de ferramentas com o fuso parado, avanço reduzido e controlo de bloco único, seguindo as instruções do fabricante da máquina. Um teste a seco não permite validar a medição final, mas pode revelar uma direção incorreta, uma aproximação insegura ou um percurso de macro inesperado antes de ser possível o contacto.
4. Estabelecer ou restabelecer o ponto de referência do ajustador
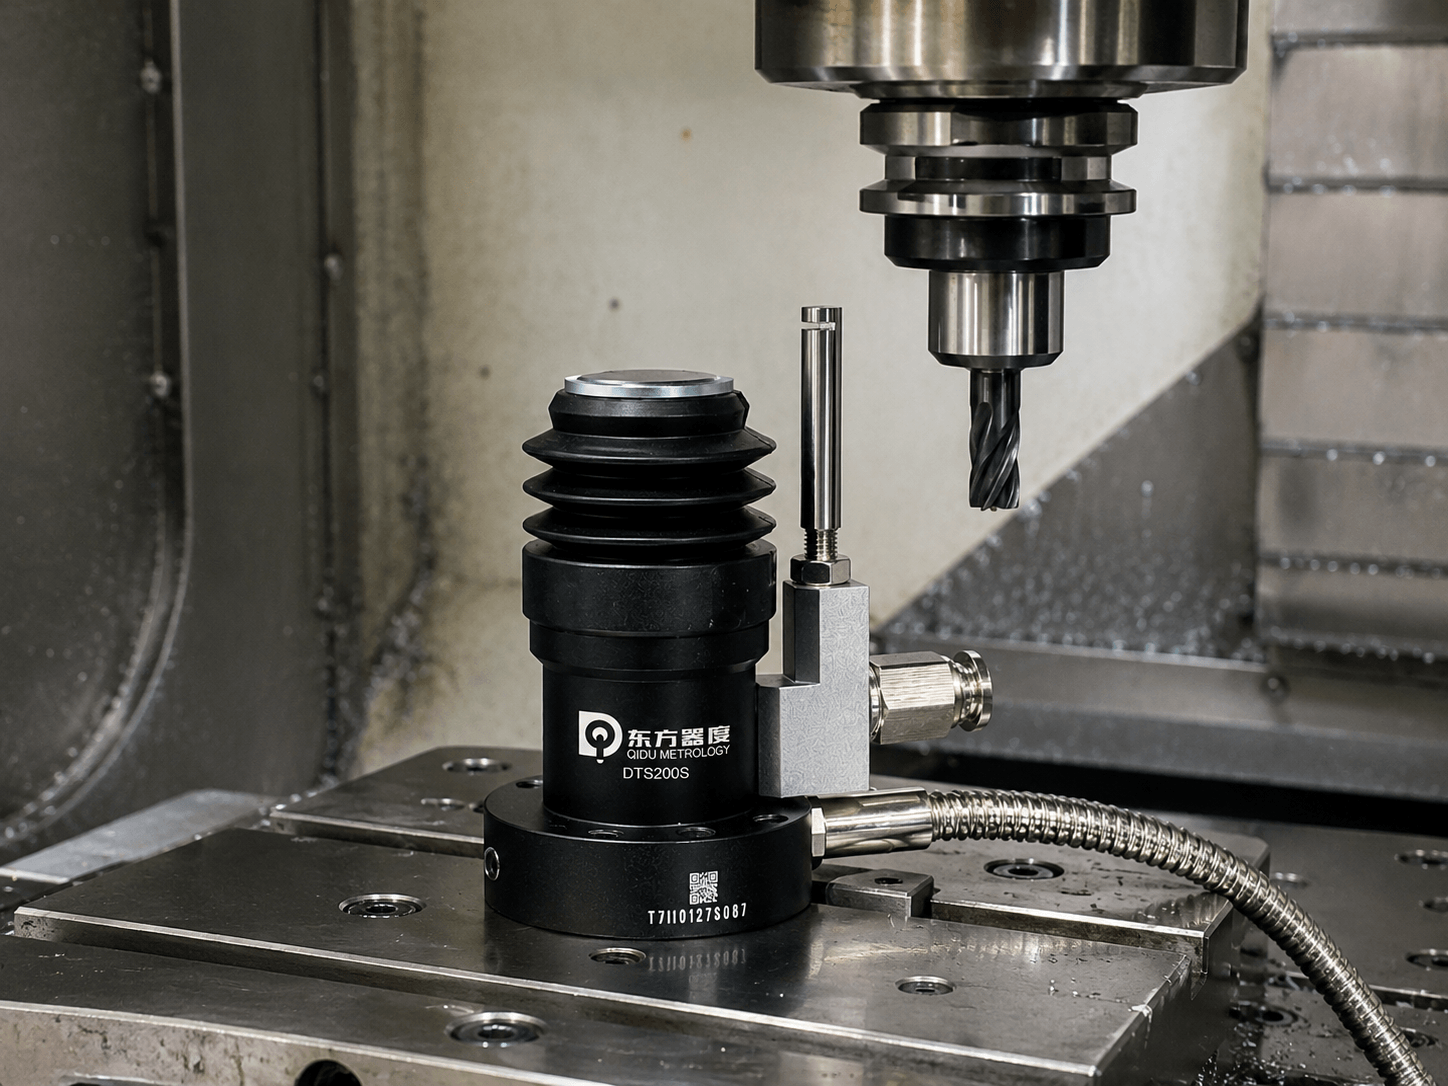
O sistema de controlo deve conhecer a relação entre o sistema de coordenadas da máquina e a superfície de contacto efetiva do dispositivo de ajuste de ferramentas. Os fabricantes referem-se frequentemente a isto como «datuming» ou «calibração». O método exato depende do dispositivo de ajuste, do pacote de macros e do sistema de controlo.
Utilize a ferramenta de referência ou o artefacto aprovado, especificado pelo fabricante da máquina ou na documentação relativa à sondagem. Registe a sua identificação, dimensões nominais, estado e data. Certifique-se de que o valor é introduzido nas unidades previstas e registe-o.
Reajuste o ponto de referência sempre que o fabricante ou o seu procedimento documentado assim o exigirem — por exemplo, após a substituição da superfície de contacto ou da agulha, um realinhamento mecânico, suspeita de danos ou trabalhos que possam alterar a relação de referência. Nunca copie um valor de ponto de referência de uma máquina diferente apenas porque o equipamento parece semelhante.
5. Verificar uma medição de comprimento com uma ferramenta de referência
Escolha uma ferramenta de referência estável e claramente identificada. Execute o ciclo de regulação do comprimento aprovado com o avanço especificado e compare o valor resultante com o valor conhecido ou com um método de medição independente e controlado utilizado nas suas instalações.
Repita o mesmo processo várias vezes sem alterar a configuração. O que se procura é a repetibilidade em todo o sistema: ferramenta, porta-ferramentas, fuso, dispositivo de ajuste, sinal, movimento e macro — e não apenas um único valor favorável. Se os resultados apresentarem variações, investigue a situação antes de iniciar a produção. Entre os possíveis fatores que podem contribuir para isso contam-se o assentamento da ferramenta, a limpeza do porta-ferramentas, o estado do fuso, uma montagem solta, falhas nos cabos, um método de aproximação incorreto ou uma ferramenta de referência inadequada.
Defina um limite de aceitação interno que corresponda à tolerância da peça, à capacidade do processo e ao seu plano de qualidade. Não publique nem adote uma única tolerância universal: o limite adequado depende da aplicação específica.
6. Valide o método de medição para a geometria da ferramenta que irá efetivamente utilizar
O comprimento da ferramenta não é o único fator a ter em conta. Se o processo definir o diâmetro, o raio, a condição de ferramenta partida ou uma geometria especial, verifique esse ciclo específico com ferramentas representativas.
Por exemplo, uma broca longa, uma fresa cônica pequena, uma fresa de face e uma fresa de ponta esférica podem exigir posições de aproximação ou lógicas de medição diferentes. Confirme se o ponto de contacto programado da ferramenta é fisicamente válido e se a macro define o desvio geométrico/de desgaste pretendido. No caso de sistemas a laser sem contacto, utilize o procedimento prescrito pelo fornecedor relativamente ao feixe, ao líquido de arrefecimento e à gestão do ar, em vez de aplicar uma lista de verificação de ajuste por contacto sem alterações.
Esta é também a fase adequada para confirmar como funciona a deteção de ferramentas danificadas. Trata-se de uma verificação definida, com uma referência programada e uma resposta de alarme — não é uma garantia de que todos os possíveis defeitos de corte serão detetados.
7. Efetue um teste controlado da primeira peça e, em seguida, verifique o resultado fora da máquina
Utilize uma peça de teste ou uma primeira peça produzida, medidas de segurança adequadas e condições de maquinagem de risco reduzido. Configure as ferramentas relevantes de acordo com o processo aprovado, maqueine uma característica sensível ao desvio da ferramenta e, em seguida, inspecione-a utilizando o método de controlo de qualidade habitual.
Compare o resultado medido com o valor-alvo programado e com o registo do ciclo de configuração da ferramenta. Isto fecha o ciclo entre os dados da ferramenta e a remoção real de metal. Um sinal de E/S correto, por si só, não consegue fazer isso.
Se o resultado da peça estiver errado, evite aplicar compensações cegamente na tabela de desvios. Determine primeiro se o problema tem origem na referência do posicionador, nos dados da ferramenta, no desvio da peça, no programa, no dispositivo de fixação, no estado da máquina ou no processo de corte. Identificar a causa principal e documentá-la evita que uma alteração temporária do desvio encubra um problema recorrente.
8. Fixar a linha de base e definir verificações de rotina
Após a aceitação, guarde as definições e os registos de acordo com o procedimento de controlo de alterações da máquina. Faça capturas de ecrã ou exporte os parâmetros relevantes da macro, sempre que permitido, bem como o relatório de colocação em serviço, o resultado da ferramenta de referência e a inspeção do primeiro artigo.
Defina quem verifica o ajustador de ferramentas e quando. Uma rotina prática pode incluir uma inspeção visual para detetar limalhas ou danos, a confirmação do estado esperado de entrada, a verificação periódica da ferramenta de referência e um acionamento da redefinição do ponto de referência após eventos de manutenção especificados. O intervalo deve basear-se nas instruções do fabricante da máquina, no manual do ajustador de ferramentas, na avaliação de riscos e na experiência de produção — e não num valor copiado de outra oficina.
Uma nota para o Qidu DTS200 utilizadores
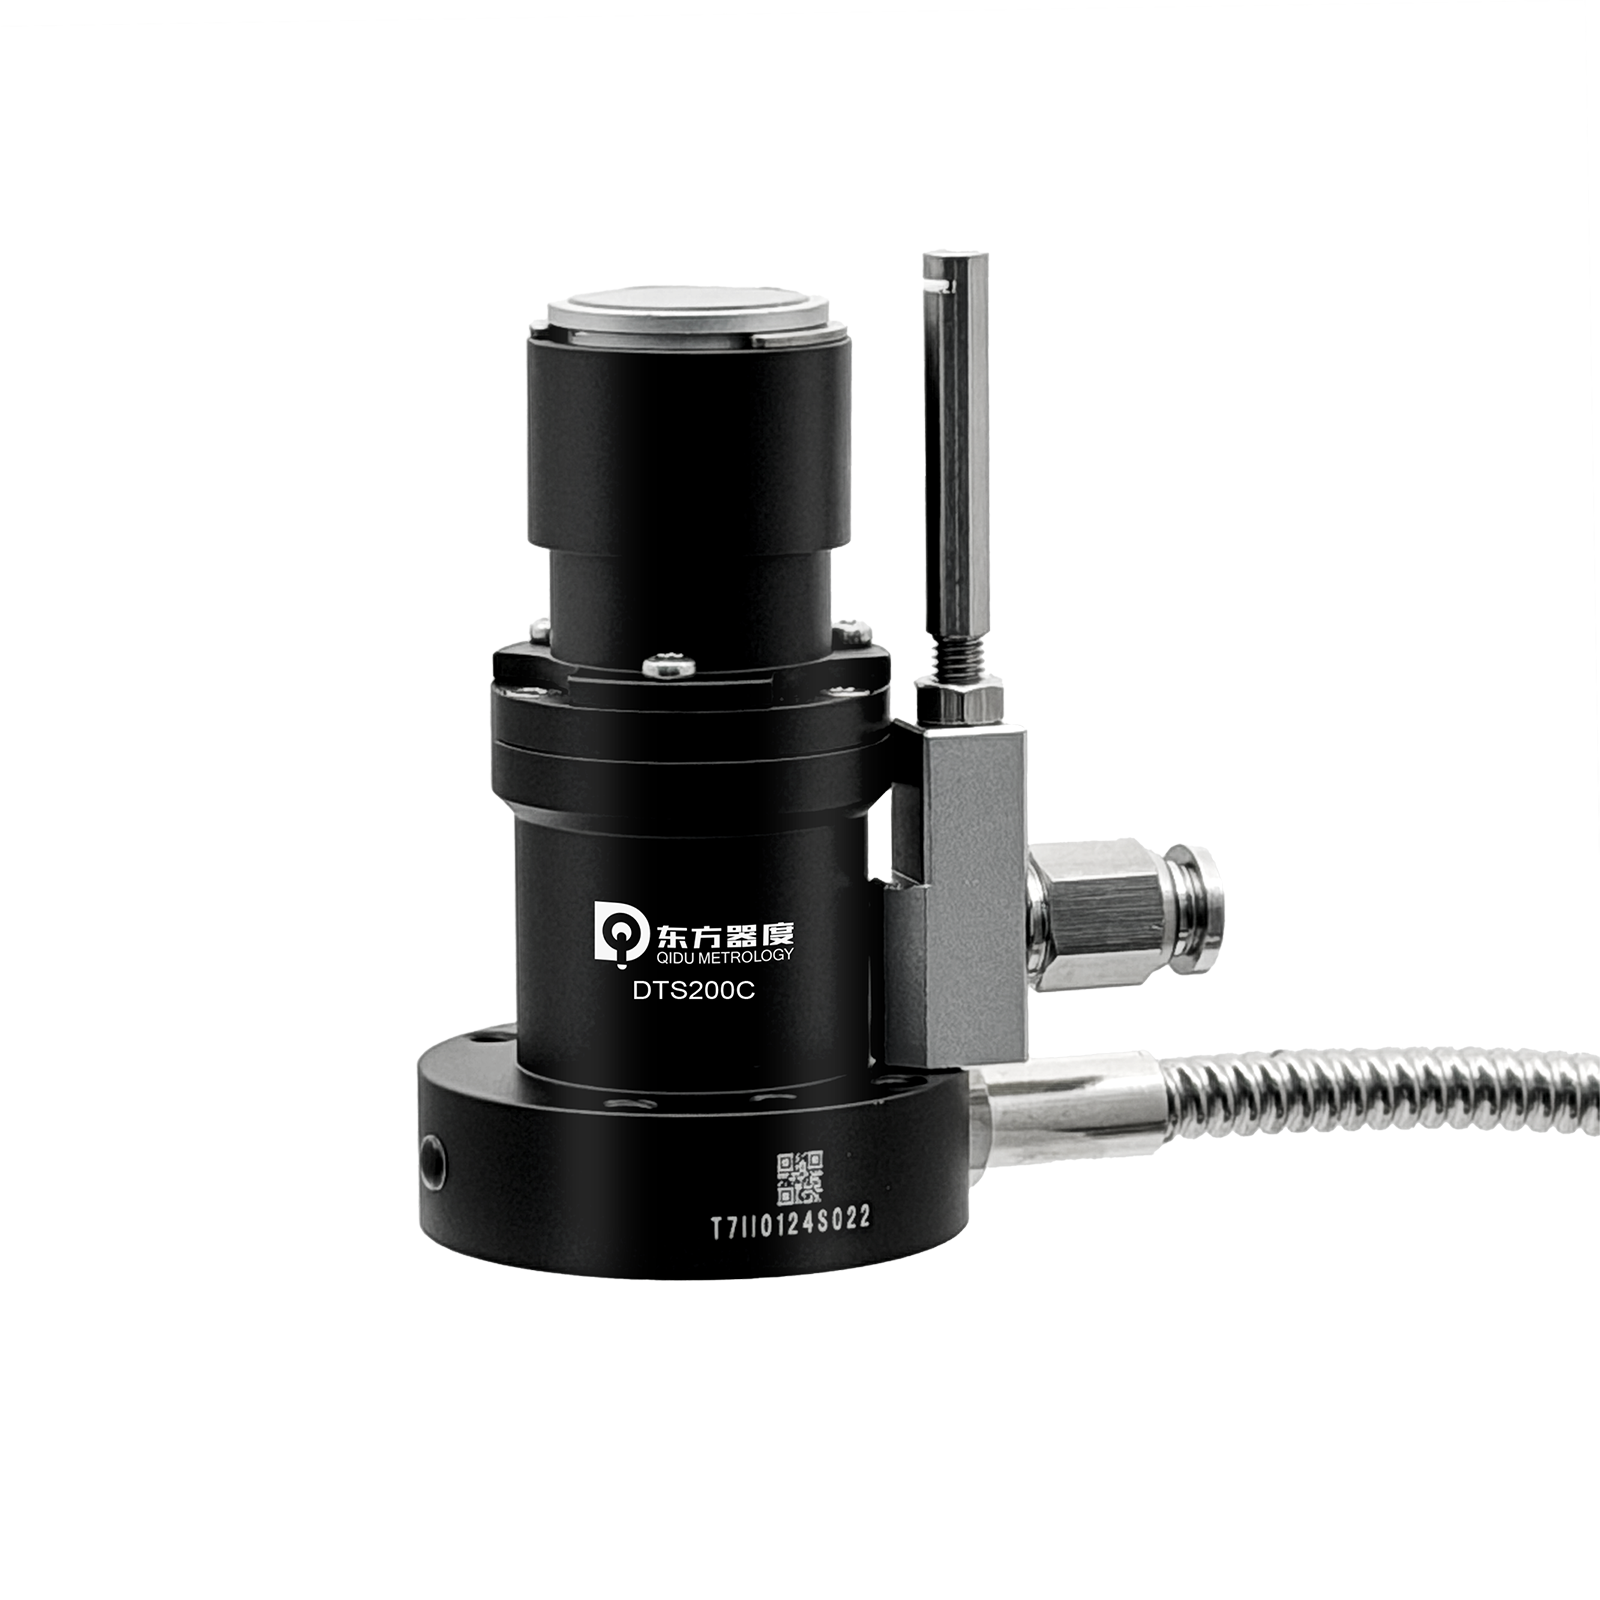
A página pública do DTS200 da Qidu descreve um ajustador de ferramentas com contacto +Z, ligado por cabo, com uma saída A/NO e uma placa de contacto de 20 mm. A página publicada também indica as condições de repetibilidade dos testes, os parâmetros elétricos, a força de acionamento e informações sobre proteção. Esses detalhes não Verifique se é compatível com um controlo específico, uma macro, uma configuração de tensão ou um ambiente de máquina. Confirme o consumo de corrente, o esquema de ligações, a revisão do modelo e o procedimento de colocação em serviço aprovado junto do apoio técnico da Qidu antes da instalação ou de quaisquer alterações aos parâmetros.
A lição prática a reter
Um bom processo de colocação em funcionamento segue uma sequência: posição mecânica → sinal de ativação → ciclo CNC → ponto de referência → dados de desvio → peça maquinada. Se algum dos passos for dado como certo em vez de ser verificado, um ciclo automático de regulação de ferramentas pode criar uma sensação de confiança sem que haja um controlo efetivo.
Para os fabricantes e distribuidores de máquinas, fornecer um registo completo do comissionamento juntamente com o ajustador de ferramentas é uma forma prática de tornar a transferência de responsabilidades mais clara. Para as equipas de maquinagem, isso transforma um novo dispositivo num processo controlado, em vez de um acessório não verificado.
Precisa de ajuda para verificar o ajuste do dispositivo de regulação de ferramentas, as informações sobre a cablagem ou as especificações atuais de um modelo Qidu? Contacte a Qidu Metrology com o modelo da máquina, o sistema de controlo CNC, as tarefas de configuração de ferramentas previstas e fotografias da área de instalação.
